
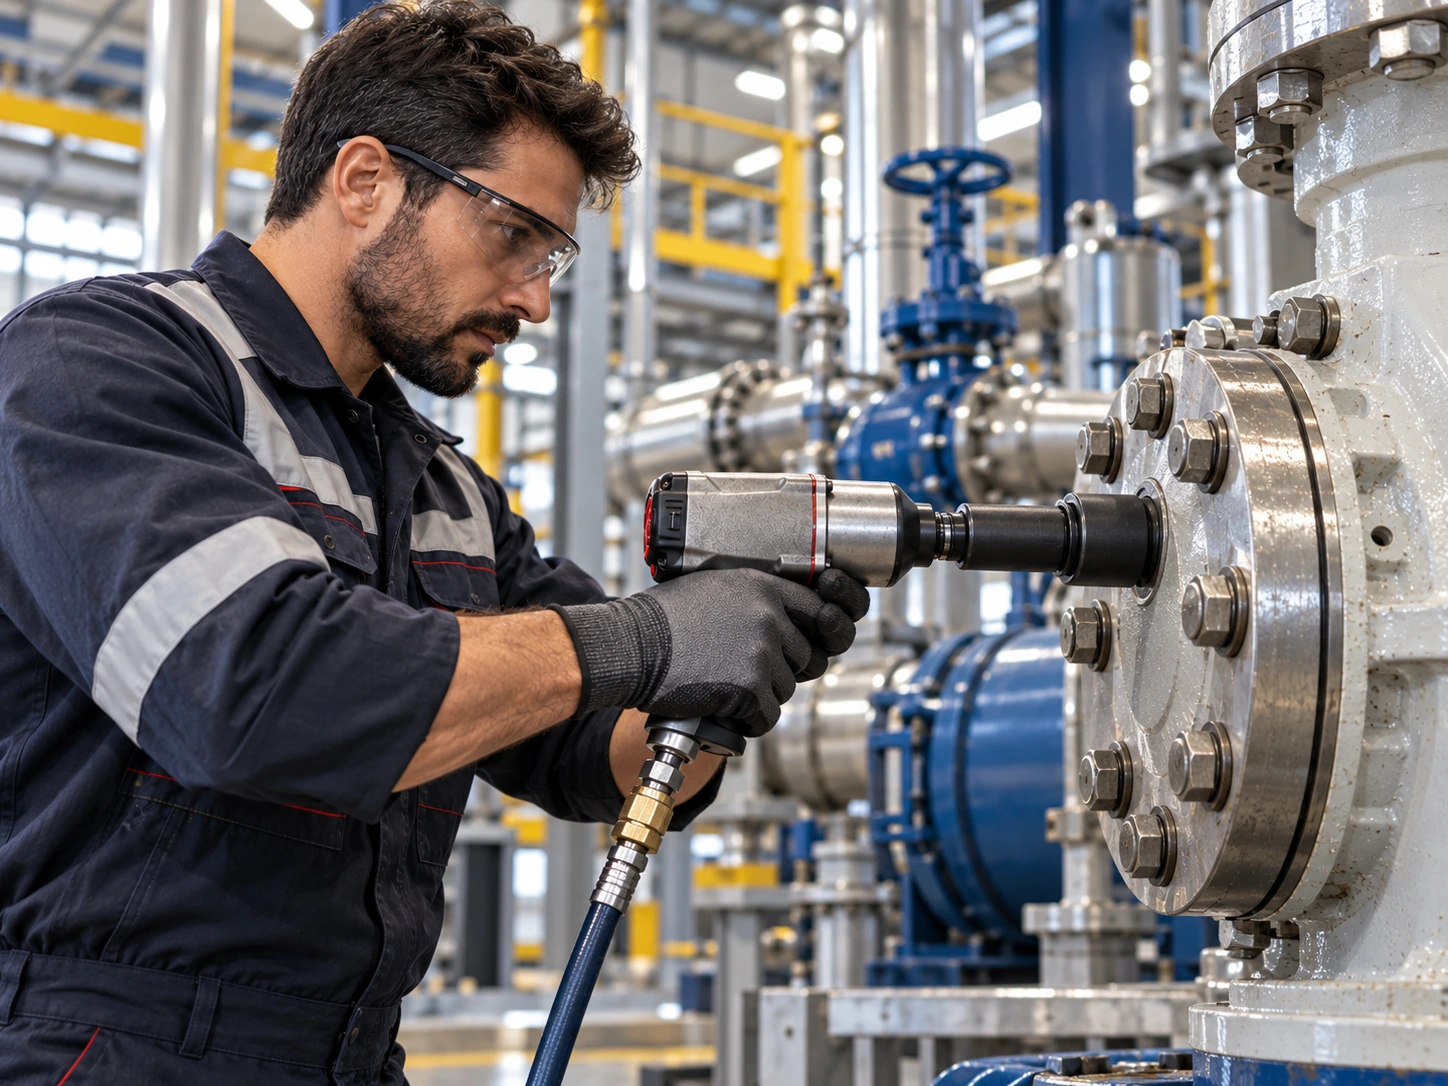
Tork ve Çıkış Performansı Değerlendirmesi, havalı lokma takımı ve pnömatik sıkma ekipmanlarının sanayi ortamında daha güvenilir, verimli ve öngörülebilir kullanılmasını destekleyen teknik bir hizmettir. Gav Teknik yaklaşımında tek bir parçaya bakmak yerine ekipman, lokma, hava hattı, bağlantı elemanı ve kullanım alışkanlığı birlikte değerlendirilir.
Katalog Değeri ile Sahadaki Sonuç Aynı Şey Değildir
Bir havalı somun sıkma makinesinin katalogda belirtilen maksimum tork değeri, her bağlantıda aynı sonucu garanti etmez. Hava basıncı, debi, hortum ve bağlantı kayıpları, lokma tipi, bağlantı yüzeyleri ve operatörün darbede tutma süresi gerçek sonucu etkiler. Bu nedenle performans değerlendirmesinde tek bir sayı üzerinden karar verilmez. Önce ekipmanın hangi bağlantıda, hangi süreyle ve hangi hava hattında kullanıldığı anlaşılır. Amaç ekipmanın “iyi” veya “kötü” olduğuna hızlıca hükmetmek değil, saha performansını sınırlayan değişkenleri birbirinden ayırmaktır.
Hava Debisi ve Dinamik Basınç Kontrolün Temelidir
Pnömatik makine yüksek hava akışı istediğinde hat üzerindeki küçük daralmalar etkisini gösterir. Regülatör çıkışında uygun basınç görülmesine rağmen tetik anında değer düşebilir. Uzun hortumlar, küçük iç çap, kirli filtre, dar hızlı bağlantılar ve çok sayıda dirsek toplam basınç kaybını artırır. Performans değerlendirmesinde mümkünse makine çalışırken hat davranışı gözlenir. Özellikle yüksek tork sınıfındaki ekipmanlarda hava beslemesi yetersizse mekanik arıza olmadan ciddi güç kaybı yaşanabilir. Bu ayrım, gereksiz revizyon maliyetini önlemek açısından önemlidir.
Lokma ve Sürücüdeki Boşluk Enerji Aktarımını Etkiler
Darbe mekanizmasının ürettiği enerji kare sürücü, lokma ve bağlantı elemanı üzerinden aktarılır. Bu zincirin herhangi bir noktasındaki aşırı boşluk, deformasyon veya uyumsuz adaptör darbenin bir bölümünün kaybolmasına neden olabilir. Sürücü köşeleri yuvarlanmışsa, lokma kare yuvası aşınmışsa veya gereksiz uzun adaptör kullanılıyorsa makine olması gerekenden daha fazla çalıştırılabilir. Bu yüzden performans kontrolünde ekipman gövdesi kadar lokma ve yardımcı parçalar da gözden geçirilir. Uygulama mümkünse doğrudan ve kısa bağlantı düzeniyle test edilir.
Bağlantı Koşulları Sonucu Değiştirir
Aynı cıvata ölçüsünde bile diş durumu, pas, yüzey sürtünmesi, yağlama ve somun tipi farklı sökme veya sıkma davranışı yaratabilir. Paslanmış bir bağlantıyı sökmek için gereken anlık kuvvet, temiz ve yeni bağlantının montaj torkundan çok farklı olabilir. Bu nedenle sökme başarısı doğrudan sıkma torkunun ölçüsü kabul edilmez. Kritik montajlarda üreticinin belirlediği prosedür, tork değeri ve gerekiyorsa kalibre edilmiş kontrollü sıkma ekipmanı esas alınmalıdır. Darbeli makine, hassas tork anahtarının yerine otomatik olarak geçmez.
Operatör Kullanım Şekli de Analize Dahildir
Ekipmanın uzun süre kesintisiz darbede tutulması, yanlış yön veya güç kademesi kullanılması ve lokmanın bağlantıya tam oturmadan tetiklenmesi sonuçları değiştirir. Farklı operatörlerin aynı makineyle çok farklı sürelerde işlem tamamlaması, sistemde standart kullanım prosedürüne ihtiyaç olduğunu gösterebilir. Performans değerlendirmesi sırasında doğru tutuş, eksenleme, kısa kontrollü darbe ve bağlantının son sıkmasının gerekiyorsa ayrı yöntemle yapılması gibi noktalar ele alınabilir. Böylece makine performansı kadar proses tekrarlanabilirliği de iyileştirilir.
Tekrarlanabilirlik Maksimum Güçten Daha Değerlidir
Üretim ve bakım ortamlarında her bağlantıda mümkün olan en yüksek kuvveti uygulamak hedef değildir. Asıl ihtiyaç, yapılan iş için yeterli ve tekrarlanabilir performanstır. Ekipmanın hava hattı, sürücü ve lokma kombinasyonu standartlaştırıldığında operatörler arasında sonuç farkı azalır. Eğer kritik bağlantılarda belirli tork değeri gerekiyorsa darbeli ön sıkma sonrası kontrollü final sıkma yaklaşımı değerlendirilebilir. Böylece hız ile proses güvenilirliği arasında dengeli bir yöntem kurulur.
Kontrol Sonunda Uygulanabilir İyileştirme Listesi Çıkarılır
Değerlendirme sonrası hava hattı darboğazı, aşınmış lokma, sürücü boşluğu, bakım ihtiyacı veya yanlış ekipman sınıfı gibi noktalar ayrıştırılır. Öncelik, en düşük maliyetle en büyük performans kaybını ortadan kaldıracak müdahalelere verilir. Bazen yalnız uygun hızlı bağlantı ve hortum değişimi ciddi fark yaratırken, bazı durumlarda makinenin revizyonu veya daha uygun sürücü sınıfına geçiş gerekir. Gav Teknik, tork ve çıkış performansını tek bir katalog rakamından değil, tüm çalışma zincirinden okuyarak değerlendirmeyi amaçlar.
Teknik Destek İçin Hangi Bilgiler Faydalıdır?
Hizmet talebi oluştururken kullanılan ekipmanın marka-modeli, kare sürücü ölçüsü, çalışılan bağlantı ölçüleri, yaklaşık vardiya yoğunluğu, mevcut hava basıncı ve mümkünse sorunu gösteren fotoğraf veya kısa video paylaşılması değerlendirmeyi hızlandırır. Bu bilgiler mevcut değilse de uygulamanın temel tarifiyle başlanabilir. Amaç sahada uygulanamayacak teorik öneriler vermek değil; işletmenin elindeki ekipman ve gerçek çalışma koşullarına göre öncelikli kontrol noktalarını belirlemektir.
Tork ve Çıkış Performansı Değerlendirmesi Sürecinde Sık Yapılan Hatalar
Sahada en sık görülen hata, tek bir belirtiyi doğrudan tek bir parçaya bağlamaktır. Güç kaybı yalnız motor arızası, hava kaçağı yalnız conta problemi veya lokma aşınması yalnız malzeme kalitesi olarak yorumlanmamalıdır. Pnömatik sistemlerde belirtiler birbirini etkiler. Hava beslemesi yetersizse operatör ekipmanı daha uzun süre çalıştırabilir; bu durum ısınma ve aşınmayı hızlandırabilir. Yanlış lokma veya adaptör de sağlam makinenin performansını zayıf gösterebilir. Bu nedenle tork ve çıkış performansı değerlendirmesi sırasında ölçüm, gözlem ve kullanım bilgisi birlikte ele alınır. Parça değiştirmeden önce sorunun kaynağını doğrulamak hem maliyet hem güvenilirlik açısından daha sağlıklı sonuç verir.
Kayıt Tutmak Tekrarlayan Sorunları Görünür Hale Getirir
Bakım veya kontrol sonrasında yapılan işlemin, gözlenen belirtilerin ve kullanılan temel parçaların kısa biçimde kaydedilmesi sonraki servis için önemli referans sağlar. Aynı ekipmanda benzer arıza tekrar ediyorsa yalnız tekrar onarım yapmak yerine hava hattı, kullanım yoğunluğu veya proses şartları yeniden incelenebilir. Birden fazla aynı model ekipmanın bulunduğu işletmelerde kayıtlar hangi parçaların ne sıklıkta aşındığını ve hangi istasyonların daha fazla sorun ürettiğini gösterir. Böylece bakım kararı kişisel hafızaya bağlı kalmaz; işletmenin kendi saha verisine dayanan daha tutarlı bir yaklaşım oluşur.