
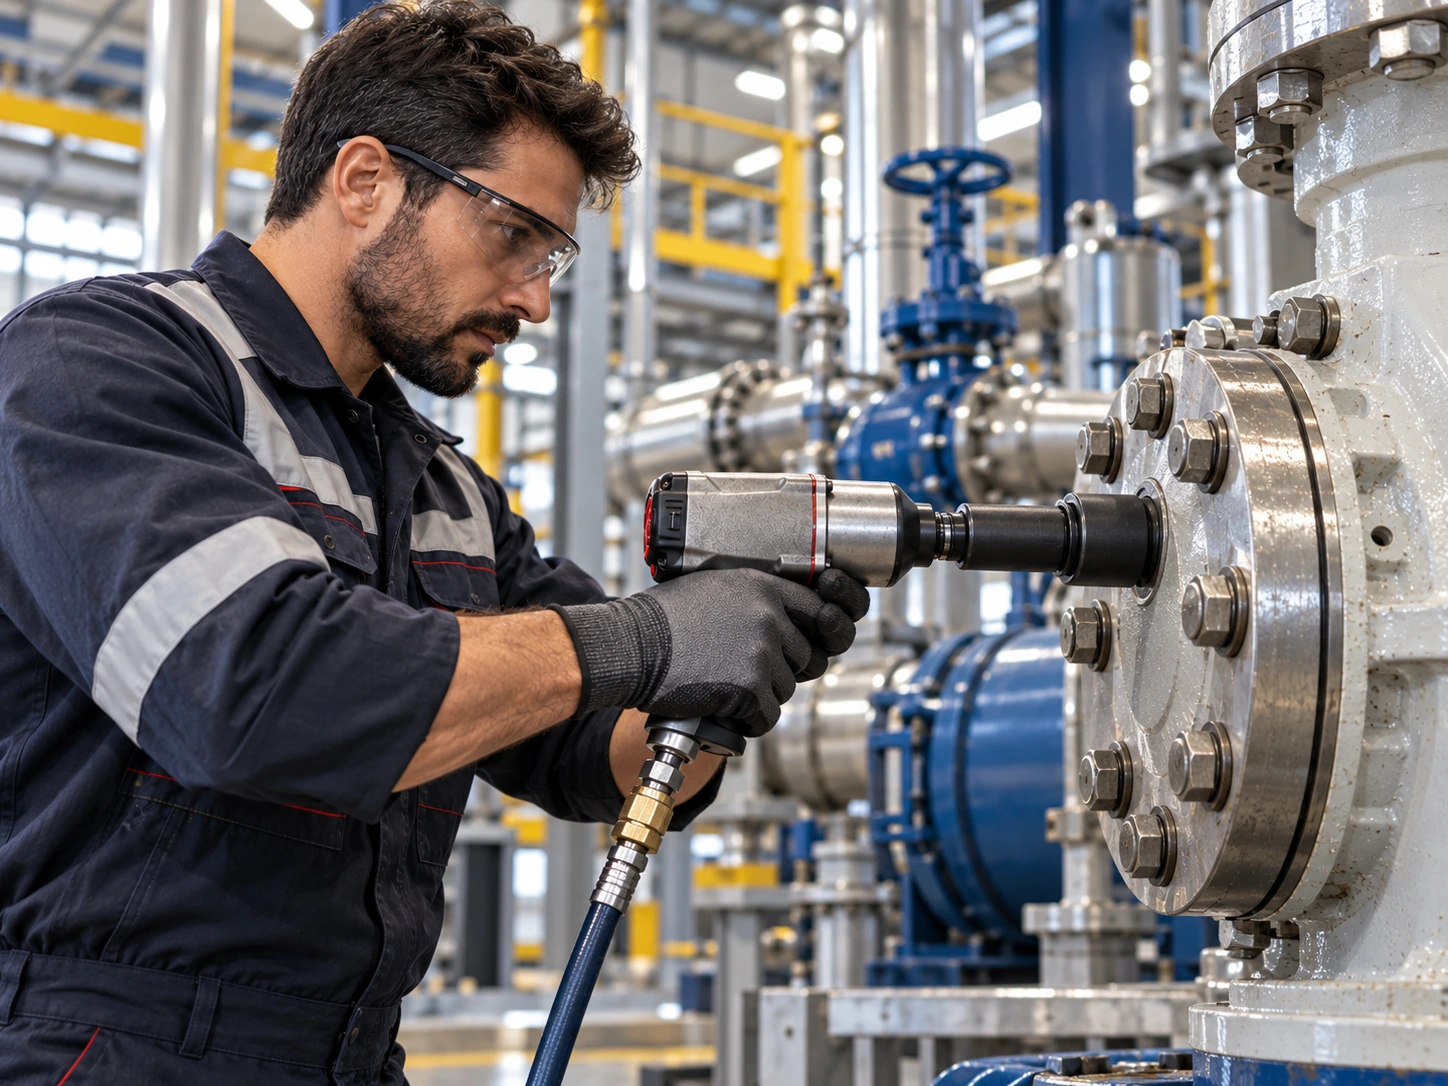
Enerji ve endüstriyel tesis bakımında havalı lokma kullanımı genellikle pompa, vana, redüktör, şase, kaplin muhafazası ve çeşitli mekanik ekipman bağlantılarında karşımıza çıkar. Bu alanlarda bakım işi çoğu zaman üretim duruş penceresine bağlıdır; dolayısıyla sökme ve yeniden montajın hızlı ilerlemesi önemlidir. Ancak hız, kritik flanş veya ekipman bağlantılarında kontrolün önüne geçmemelidir. Havalı lokma sistemi doğru yerde zaman kazandırır, fakat proses gereği kontrollü sıkılması gereken bağlantılarda nihai tork yönteminin yerini tutmaz.
Bakım Öncesi Bağlantı Haritası Çıkarmak
Planlı duruş başlamadan önce bakım yapılacak ekipmanın bağlantı ölçülerini ve erişim koşullarını belirlemek, takım hazırlığını ciddi biçimde kolaylaştırır. Pompa ayakları, kaplin muhafazaları, vana gövdeleri ve boru destekleri farklı lokma derinliği veya uzatma ihtiyacı doğurabilir. İş emrine gerekli lokma ölçülerinin eklenmesi, bakım ekibinin duruş sırasında depoya gidip gelmesini azaltır. Özellikle yüksek noktada veya dar platformda çalışılacaksa gereken takımın baştan doğru hazırlanması güvenlik ve süre açısından önemlidir.
Flanş Bağlantılarında Darbeli Makinenin Sınırı
Flanş bağlantıları yalnız somunu sıkmaktan ibaret değildir; conta oturması ve civatalar arasındaki yük dağılımı önem taşır. Darbeli somun sıkma makinesi sökme veya ilk oturtma aşamasında hız sağlayabilir, fakat nihai sıkma sırası ve tork değeri bakım prosedürüne göre uygulanmalıdır. Rastgele darbe süresiyle civataların eşit yüklendiğini varsaymak doğru değildir. Havalı lokma burada prosesin bir bölümünde yardımcıdır, bütün kalite kontrol yönteminin kendisi değildir.
Pompa ve Redüktör Çevresinde Erişim
Pompa kaidesi, boru hatları ve koruyucu muhafazalar bazı somunlara düz erişimi engelleyebilir. Derin lokma, kısa uzatma veya uygun açılı erişim elemanları gerekebilir. Çok uzun uzatma kullanmak yerine bağlantıya en kısa yoldan ulaşan kombinasyon seçilmelidir. Makinenin gövdesi boru veya hassas ekipmana dayandırılmamalı; reaksiyon ve titreşim nedeniyle çevre parçaların zarar görmemesine dikkat edilmelidir. Bakım işi başlamadan deneme erişimi yapılması sürprizleri azaltır.
Hava Kalitesi ve Tesis Altyapısı
Endüstriyel tesislerde merkezi basınçlı hava ağı uzun hatlara ve çok sayıda kullanıcıya sahip olabilir. Aynı şebekede proses havası ve bakım ekipmanlarının birlikte çalışması, yoğun saatlerde basınç düşümüne yol açabilir. Pnömatik somun sıkma makinesinin nominal basınçta kararlı çalışması için lokal filtre-regülatör, uygun hortum çapı ve yeterli geçişli kuplaj gerekir. Yoğuşma veya kirli hava, takımın iç mekanizmasını da olumsuz etkileyebilir. Bu nedenle hava kalitesi bakım ekipmanının ömrünün bir parçası olarak ele alınmalıdır.
Duruş Süresini Azaltan Takım Hazırlığı
Planlı bakımda amaç, ekipmanı aceleyle sökmek değil toplam duruş süresini kontrollü biçimde kısaltmaktır. En sık kullanılan lokmaların iş paketine göre önceden hazırlanması, yedek kritik ölçülerin bulunması ve hava hortumlarının erişim güzergahının planlanması küçük görünen fakat büyük zaman kazandıran adımlardır. Sökülen somun ve civataların sınıflandırılması da yeniden montajda karışıklığı azaltır. İyi hazırlanmış takım seti, güçlü bir makineden daha fazla süre kazandırabilir.
Eski Bağlantılarda Korozyon ve Isı Etkisi
Enerji ve proses tesislerinde bazı bağlantılar yıllarca yüksek sıcaklık, nem veya kimyasal çevre etkisinde kalabilir. Bu bağlantıların sökme direnci ilk montaj değerinden çok daha yüksek olabilir. Somun yüzeyini temizlemeden, lokmanın tam oturduğunu doğrulamadan ve bakım prosedürünü uygulamadan yalnız torku yükseltmek ekipman hasarı yaratabilir. Aşırı aşınmış lokma veya adaptörler bu tür bağlantılarda kullanılmamalıdır. Her zorlu bağlantı “daha büyük somun sıkma makinesi” problemi değildir.
Bakım Sonrası Fonksiyon Kontrolü
İş tamamlandığında kullanılan pnömatik ekipman da kontrol edilmelidir. Kare sürücüde salınım, lokma yuvasında deformasyon, hava girişinde kaçak veya çalışma sesinde değişiklik varsa bir sonraki duruşu beklemeden değerlendirme yapılabilir. GAV Teknik, enerji ve tesis bakımında havalı lokma sistemini bakım planının bir aracı olarak görür. Bağlantı türü, hava altyapısı, erişim ve takım organizasyonu birlikte değerlendirildiğinde, kısa duruş pencerelerinde daha güvenilir ve düzenli çalışma mümkün olur.
Kritik Ekipmanlarda Yedek Takım Stratejisi
Bir pompa veya vana bakımının durması yalnız bakım ekibini değil üretim planını etkileyebilir. Bu nedenle kritik duruş işlerinde kullanılan özel derin lokma veya büyük sürücü elemanlarının yedeği önceden belirlenmelidir. Yedekleme her ölçüden iki tane almak anlamına gelmez; işin duruş maliyeti yüksek olan birkaç kritik parça seçilir. Böylece stok kontrollü kalırken tek parça arızasının bütün işi geciktirme riski azaltılır.
Tesis bakımında planlı takım hazırlığı, kısa duruş penceresini verimli kullanmanın en basit yollarından biridir. Ekipman seçimi yapılırken bağlantı ölçüsü, kare sürücü, lokmanın darbeli kullanıma uygunluğu, erişim şekli ve gerçek hava beslemesi birlikte değerlendirilmelidir. Kullanım sırasında ortaya çıkan performans farkları yalnız makine gücüne bağlanmamalı; hortum, kuplaj, lokma aşınması ve çalışma alışkanlıkları da kontrol edilmelidir. Düzenli kayıt ve görsel kontrol, küçük sorunların plansız duruşa dönüşmeden fark edilmesine yardımcı olur.
Tesis bakımında planlı takım hazırlığı, kısa duruş penceresini verimli kullanmanın en basit yollarından biridir. Ekipman seçimi yapılırken bağlantı ölçüsü, kare sürücü, lokmanın darbeli kullanıma uygunluğu, erişim şekli ve gerçek hava beslemesi birlikte değerlendirilmelidir. Kullanım sırasında ortaya çıkan performans farkları yalnız makine gücüne bağlanmamalı; hortum, kuplaj, lokma aşınması ve çalışma alışkanlıkları da kontrol edilmelidir. Düzenli kayıt ve görsel kontrol, küçük sorunların plansız duruşa dönüşmeden fark edilmesine yardımcı olur.
Tesis bakımında planlı takım hazırlığı, kısa duruş penceresini verimli kullanmanın en basit yollarından biridir. Ekipman seçimi yapılırken bağlantı ölçüsü, kare sürücü, lokmanın darbeli kullanıma uygunluğu, erişim şekli ve gerçek hava beslemesi birlikte değerlendirilmelidir. Kullanım sırasında ortaya çıkan performans farkları yalnız makine gücüne bağlanmamalı; hortum, kuplaj, lokma aşınması ve çalışma alışkanlıkları da kontrol edilmelidir. Düzenli kayıt ve görsel kontrol, küçük sorunların plansız duruşa dönüşmeden fark edilmesine yardımcı olur.