
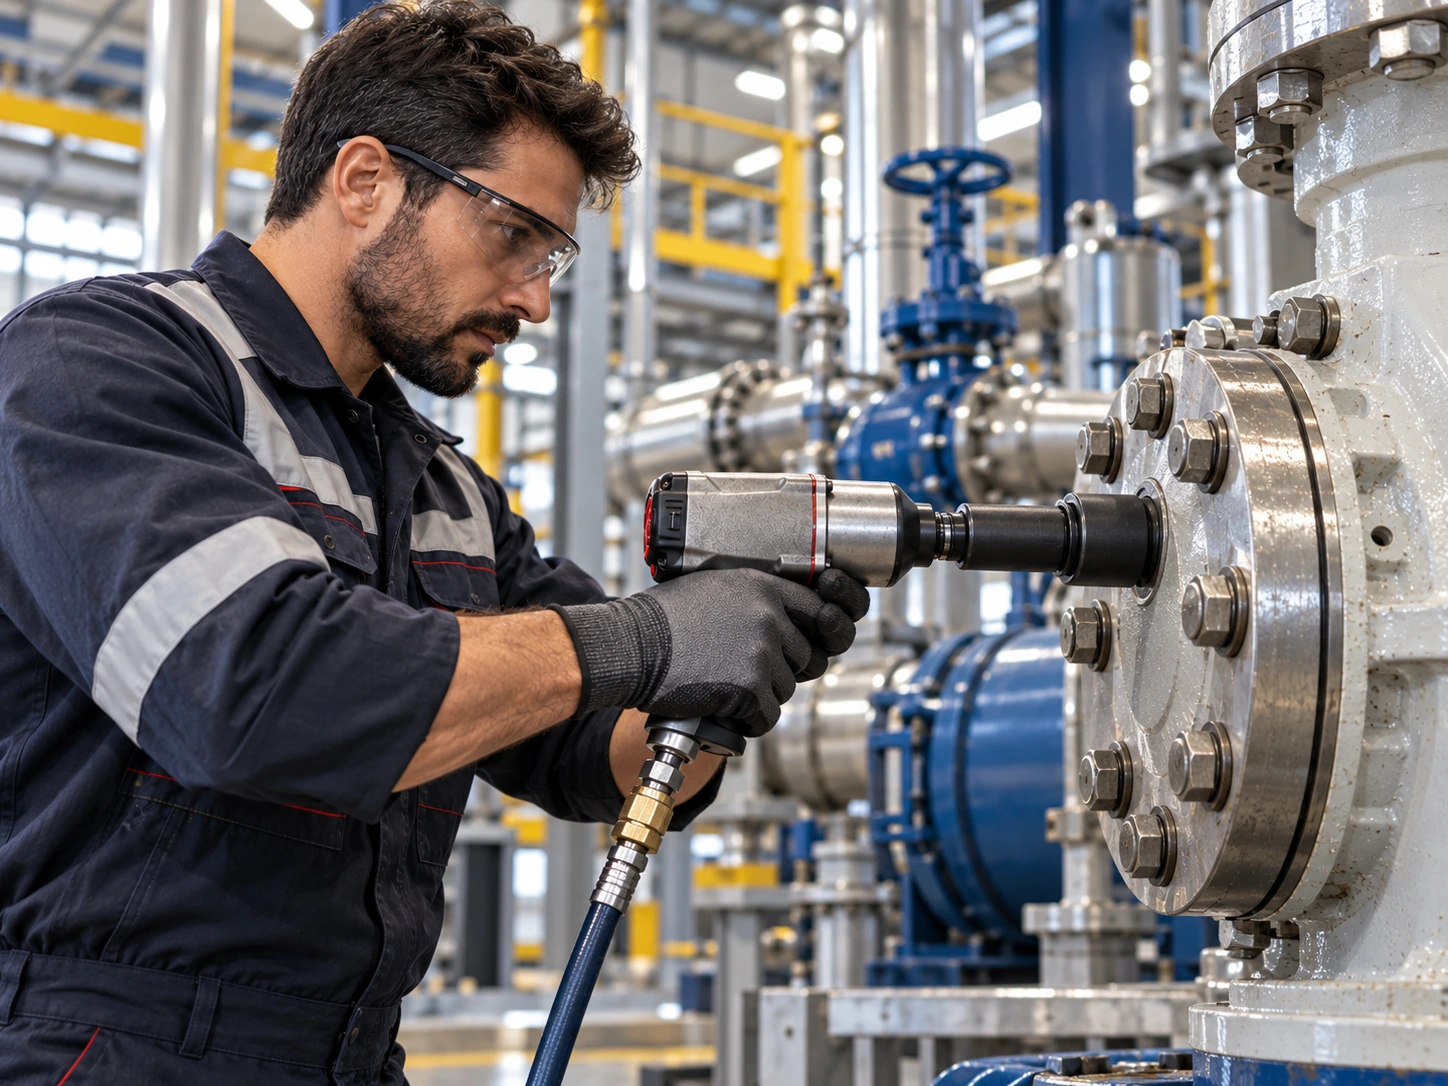
Makine imalatı ve final montaj hatlarında havalı lokma seçimi, servis atölyesinden farklı olarak proses tekrarı ve istasyon standardı üzerinden değerlendirilmelidir. Aynı ürün ailesi gün boyunca yüzlerce kez monte ediliyorsa doğru lokma yalnız bağlantıya oturan parça değildir; çevrim süresini, operatör ergonomisini ve takım değişim sıklığını etkileyen proses elemanıdır. Gövde montajları, redüktör bağlantıları, kapaklar, şaseler, rulman yatakları ve yardımcı modüller farklı tork ve erişim koşulları yaratabilir. Bu yüzden üretim hattında amaç mümkün olan en büyük takım setini kullanmak değil, istasyona özel sade ve tekrarlanabilir bir sıkma düzeni kurmaktır.
İstasyon Bazlı Lokma Standardı
Üretim hattında her operatörün çok sayıda ölçü arasından seçim yapması hata ihtimalini artırır. Hangi istasyonda hangi bağlantıların kullanıldığı belli ise o noktaya yalnız gerekli lokmalar, uzatmalar ve sürücü aksesuarları atanabilir. Ölçülerin gölge pano veya numaralı yuvalarla tanımlanması, eksik takımın hızlı fark edilmesini sağlar. Aynı ölçünün farklı istasyonlarda yoğun kullanılması durumunda paylaşmak yerine istasyon bazında çoğaltmak çevrim kesintisini azaltır. Bu yaklaşım, lokma takımını depo stoğu olmaktan çıkarıp üretim ekipmanının bir parçasına dönüştürür.
Bağlantı Geometrisi Erişim Aksesuarını Belirler
Makine tasarımında bağlantı noktaları her zaman pnömatik takım için ideal konumda olmayabilir. Koruyucu saclar, gövde çıkıntıları veya başka komponentler düz erişimi engelleyebilir. Böyle durumlarda derin lokma, kontrollü uzatma veya uygun mafsal gerekebilir. Ancak her ek parça takımın toplam uzunluğunu ve rijitliğini değiştirir. Bu nedenle tasarım ve üretim ekiplerinin, seri imalata geçmeden önce kritik bağlantıların gerçek takım erişimini denemesi önemlidir. Küçük bir bağlantı yeri değişikliği bazen yıllarca kullanılacak karmaşık adaptör ihtiyacını ortadan kaldırabilir.
Darbeli Sıkma ile Kontrollü Final Sıkmayı Ayırmak
Makine montajında her cıvata aynı kalite gereksinimine sahip değildir. Bazı konstrüksiyon bağlantılarında darbeli somun sıkma makinesi yüksek hız sağlar; hassas yatak, flanş veya kritik modül bağlantılarında ise belirlenmiş tork prosedürü gerekir. Havalı lokma sistemi hızlı oturtma ve sökme için kullanılabilir, fakat prosesin tork doğrulamasını otomatik olarak sağlamaz. Kalite planında hangi bağlantının hangi ekipmanla sonlandırılacağı açıkça tanımlanmalıdır. Bu ayrım, operatörün darbe süresini tork göstergesi gibi kullanmasının önüne geçer.
Çevrim Süresinde Hava Beslemesinin Etkisi
Üretim hattında birkaç saniyelik gecikme gün sonunda önemli zaman kaybına dönüşebilir. Pnömatik takımın hava beslemesi yetersizse aynı bağlantı için daha fazla darbe gerekir ve çevrim süresi uzar. Tek makine çalışırken sorun görünmeyen hat, vardiya yoğunluğunda birden fazla istasyon aynı anda hava çektiğinde düşebilir. Hat çapı, branşman düzeni, filtre-regülatör seçimi ve hızlı bağlantıların geçişi bu nedenle üretim kapasitesiyle birlikte düşünülmelidir. Performansın vardiya boyunca değişmemesi, makinenin katalog gücünden çoğu zaman daha değerlidir.
Lokma Aşınmasını Proses Göstergesine Dönüştürmek
Seri üretimde aynı lokma binlerce çevrim görür. Kare sürücü yuvasında büyüyen boşluk, ağız köşelerinde deformasyon veya gövdede saç teli çatlakları planlı kontrolle fark edilebilir. Lokmanın yalnız kırıldığında değiştirilmesi, üretim içinde beklenmeyen duruş yaratır. Bunun yerine yoğun kullanılan ölçüler için kullanım sıklığına göre kontrol aralığı belirlenebilir. Belirli istasyonda lokmalar sürekli erken aşınıyorsa yalnız lokma kalitesi değil, sürücü eksen kaçıklığı, operatör açısı ve bağlantı erişimi de incelenmelidir.
Ürün Değişimlerinde Takım Reçetesini Güncellemek
Makine üreticileri model ve opsiyon çeşitliliği nedeniyle aynı hatta farklı ürünler üretebilir. Yeni bir ürün devreye girdiğinde birkaç yeni bağlantı ölçüsü bütün istasyon düzenini bozabilir. Bu nedenle üretim mühendisliği, lokma ve aksesuar listesini ürün ağacı değişikliklerinin parçası olarak yönetmelidir. Yeni ölçü gerçekten ayrı bir takım gerektiriyor mu, mevcut standartla birleştirilebilir mi, kritik noktada derin lokma mı gerekiyor gibi sorular seri üretim başlamadan yanıtlanırsa sonradan oluşacak geçici çözümler azalır.
Ergonomi ve Operatör Yükü
Uzun vardiyada ağır bir somun sıkma makinesini gereksiz büyük lokma ve uzatmayla kullanmak operatör yorgunluğunu artırabilir. Ağırlık merkezi, hortum çekişi ve istasyondaki çalışma yüksekliği seçimde dikkate alınmalıdır. Dengeli askı sistemi veya uygun hortum yönlendirmesi verimlilik kadar iş konforuna da katkı sağlar. GAV Teknik, makine imalatı ve montaj hattında havalı lokmayı tekil ürün olarak değil; istasyon, hava hattı, erişim ve bakım düzeniyle birlikte ele alır. Böylece seri sıkma işlemi daha düzenli, ölçülebilir ve sürdürülebilir hale gelir.
Yeni Hat Devreye Alma Sırasında Takım Doğrulaması
Yeni bir üretim hattı kurulurken ekipman listesinde somun sıkma makinesi ve lokmalar genellikle son aşamada düşünülür. Oysa prototip montaj sırasında gerçek bağlantılara erişim test edilirse seri üretim başlamadan sorunlar görülebilir. Operatörün bilek açısı, hortum yönü, lokma değiştirme sıklığı ve bağlantıya yaklaşma mesafesi denenmelidir. Bu doğrulama küçük tasarım değişiklikleriyle çevrim süresini ve operatör yorgunluğunu düşürebilir. Takım seçimini devreye alma planının parçası yapmak, sonradan satın alınan geçici adaptörlerin sayısını azaltır.
Seri montajda tekrarlanabilirlik, tek seferlik maksimum güçten daha değerlidir; takım düzeni proses kararlılığının parçasıdır. Ekipman seçimi yapılırken bağlantı ölçüsü, kare sürücü, lokmanın darbeli kullanıma uygunluğu, erişim şekli ve gerçek hava beslemesi birlikte değerlendirilmelidir. Kullanım sırasında ortaya çıkan performans farkları yalnız makine gücüne bağlanmamalı; hortum, kuplaj, lokma aşınması ve çalışma alışkanlıkları da kontrol edilmelidir. Düzenli kayıt ve görsel kontrol, küçük sorunların plansız duruşa dönüşmeden fark edilmesine yardımcı olur.
Seri montajda tekrarlanabilirlik, tek seferlik maksimum güçten daha değerlidir; takım düzeni proses kararlılığının parçasıdır. Ekipman seçimi yapılırken bağlantı ölçüsü, kare sürücü, lokmanın darbeli kullanıma uygunluğu, erişim şekli ve gerçek hava beslemesi birlikte değerlendirilmelidir. Kullanım sırasında ortaya çıkan performans farkları yalnız makine gücüne bağlanmamalı; hortum, kuplaj, lokma aşınması ve çalışma alışkanlıkları da kontrol edilmelidir. Düzenli kayıt ve görsel kontrol, küçük sorunların plansız duruşa dönüşmeden fark edilmesine yardımcı olur.