
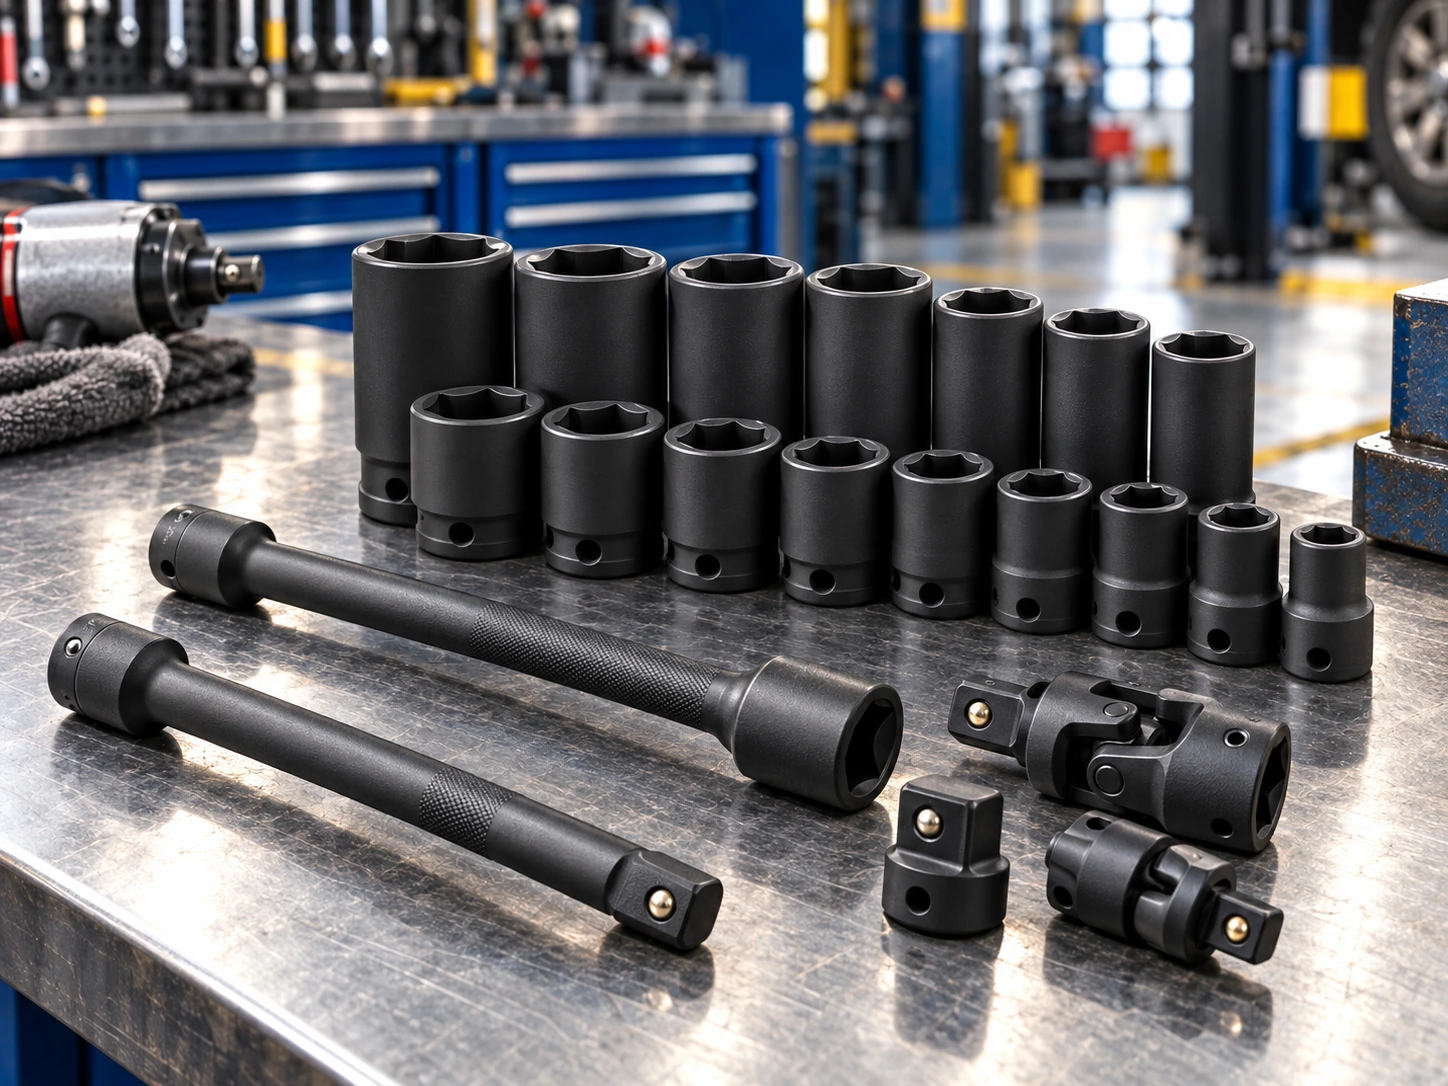
Uygulamaya Göre Lokma ve Ekipman Eşleştirme, havalı lokma takımı ve pnömatik sıkma ekipmanlarının sanayi ortamında daha güvenilir, verimli ve öngörülebilir kullanılmasını destekleyen teknik bir hizmettir. Gav Teknik yaklaşımında tek bir parçaya bakmak yerine ekipman, lokma, hava hattı, bağlantı elemanı ve kullanım alışkanlığı birlikte değerlendirilir.
Doğru Seçim Ürün Adından Önce Uygulamayı Tanımakla Başlar
Havalı lokma veya darbeli lokma seçerken katalogdaki parça sayısına bakmak tek başına yeterli değildir. Aynı ölçüde görünen iki bağlantı, kullanılan makinenin kare sürücüsü, hedef tork, saplama uzunluğu ve çalışma alanı nedeniyle farklı çözüm gerektirebilir. Bu hizmette ilk amaç, sahadaki işi teknik olarak tarif etmektir. Hangi somun ve cıvata ölçülerinin tekrarlandığı, bağlantının standart mı derin mi olduğu, ekipmanın 1/2, 3/4 veya 1 inç sürücü kullanıp kullanmadığı ve vardiyada yaklaşık kaç çevrim yapıldığı belirlenir. Böylece gereksiz ölçülerle dolu büyük setler yerine, gerçekten kullanılacak lokma ve aksesuar grubu seçilir.
Sürücü Ölçüsü ve Tork Birlikte Değerlendirilir
Sürücü karesinin büyüklüğü yalnız fiziksel uyum konusu değildir; ekipmanın taşıdığı tork sınıfıyla da ilgilidir. Kompakt servis işlerinde 1/2 inç sistemler pratik olabilirken, ağır vasıta veya büyük makine bağlantılarında 3/4 ve 1 inç sınıfları gerekebilir. Seçim sırasında makinenin katalog torku kadar gerçek çalışma şartları da dikkate alınır. Aşırı yüksek torklu bir makineyi küçük bağlantıda kullanmak bağlantı elemanını yorabilir; yetersiz makine ise sökme süresini uzatır ve operatörü ekipmanı gereğinden uzun süre darbede tutmaya yöneltebilir. Lokma, makine ve bağlantı elemanının aynı çalışma sınıfında olması hedeflenir.
Standart, Derin ve Özel Erişim İhtiyacı Ayrılır
Uzun saplama, gömülü somun, dar şase boşluğu veya çevresinde engel bulunan bağlantılar standart lokmayla verimli çalışmayı zorlaştırabilir. Bu nedenle uygulama fotoğrafı, bağlantı geometrisi ve erişim mesafesi seçimde önemli veridir. Derin lokma yalnız uzun olduğu için tercih edilmez; gerçekten saplama geçişi gerekiyorsa kullanılır. Dar alanlarda ince cidarlı çözümler, eksen kaçıklığının zorunlu olduğu noktalarda ise uygun mafsal veya erişim aksesuarları değerlendirilir. Her ek adaptör ve uzatma elemanının sisteme ilave yük ve esneklik getirebileceği unutulmadan, mümkün olan en doğrudan bağlantı düzeni kurulmaya çalışılır.
Darbeli Kullanıma Uygunluk Kontrol Edilir
Darbeli somun sıkma makinelerinin oluşturduğu tekrarlı darbe yükleri, normal el lokmalarının çalışma koşulundan farklıdır. Bu yüzden darbeli kullanımda buna uygun malzeme ve gövde yapısına sahip lokmalar tercih edilmelidir. Seçim sırasında yalnız ağız ölçüsü değil, sürücü yuvası, sabitleme pimi ve O-ring uyumu da kontrol edilir. Makine üzerinde gevşek duran veya sürücüye tam oturmayan lokma hem performansı düşürür hem de güvenlik riski oluşturur. Takım standardizasyonunda sık kullanılan ölçüler için yedekleme planı yapılması da önemlidir; tek bir lokmanın kaybolması veya çatlaması bütün bakım işini durdurmamalıdır.
Hava Hattı Seçimin Bir Parçasıdır
Pnömatik ekipmanda performans yalnız makine ve lokmaya bağlı değildir. Kompresör kapasitesi, hortum iç çapı, hat uzunluğu, filtre-regülatör yapısı ve hızlı bağlantıların geçiş kesiti makinenin gerçek hava beslemesini belirler. Statik manometre değeri uygun görünürken makine çalıştığında basınç ciddi biçimde düşebilir. Bu durum yanlış biçimde “makine torksuz” veya “lokma verimsiz” şeklinde yorumlanabilir. Ekipman eşleştirmesi yapılırken mevcut hava hattının yeni takımın ihtiyacını karşılayıp karşılamadığı da değerlendirilir. Gerekirse daha uygun hortum çapı veya bağlantı standardı önerilerek satın alınan ekipmanın sahada katalog değerine yaklaşması amaçlanır.
Takım Dolabı ve Ölçü Standardizasyonu
Bir işletmede farklı ekiplerin aynı işi farklı sürücü ve ölçülerle yapması, zaman içinde gereksiz stok ve karışıklık oluşturur. Seçim danışmanlığında sık kullanılan somun ölçüleri ve makine sürücüleri listelenerek ortak bir takım standardı oluşturulabilir. Çok kullanılan lokmaların birden fazla tutulması, az kullanılan özel ölçülerin merkezi dolapta saklanması ve adaptörlerin rastgele çoğaltılmaması stok kontrolünü kolaylaştırır. Bu yaklaşım satın alma tarafında da avantaj sağlar; set içinde hiç kullanılmayacak onlarca parçaya ödeme yapmak yerine kritik ölçüler ve gerçek kullanım senaryoları öncelik kazanır.
Gav Teknik ile Seçim Süreci Nasıl İlerler?
Uygulamanın fotoğrafı, kullanılan makinenin marka-modeli veya en azından sürücü ölçüsü, bağlantı ölçüleri, yaklaşık tork ihtiyacı ve günlük kullanım yoğunluğu paylaşıldığında ilk teknik eşleştirme yapılabilir. Gereken durumda hava hattı bilgileri de değerlendirmeye eklenir. Amaç en büyük veya en pahalı seti önermek değil; sahada çalışacak, yedeklenebilir ve bakım ekibinin işini hızlandıracak kombinasyonu kurmaktır. Böylece lokma takımı seçimi bir katalog alışverişinden çıkar, işletmenin gerçek bakım ve üretim şartlarına uygun teknik bir standarda dönüşür.
Teknik Destek İçin Hangi Bilgiler Faydalıdır?
Hizmet talebi oluştururken kullanılan ekipmanın marka-modeli, kare sürücü ölçüsü, çalışılan bağlantı ölçüleri, yaklaşık vardiya yoğunluğu, mevcut hava basıncı ve mümkünse sorunu gösteren fotoğraf veya kısa video paylaşılması değerlendirmeyi hızlandırır. Bu bilgiler mevcut değilse de uygulamanın temel tarifiyle başlanabilir. Amaç sahada uygulanamayacak teorik öneriler vermek değil; işletmenin elindeki ekipman ve gerçek çalışma koşullarına göre öncelikli kontrol noktalarını belirlemektir.
Uygulamaya Göre Lokma ve Ekipman Eşleştirme Sürecinde Sık Yapılan Hatalar
Sahada en sık görülen hata, tek bir belirtiyi doğrudan tek bir parçaya bağlamaktır. Güç kaybı yalnız motor arızası, hava kaçağı yalnız conta problemi veya lokma aşınması yalnız malzeme kalitesi olarak yorumlanmamalıdır. Pnömatik sistemlerde belirtiler birbirini etkiler. Hava beslemesi yetersizse operatör ekipmanı daha uzun süre çalıştırabilir; bu durum ısınma ve aşınmayı hızlandırabilir. Yanlış lokma veya adaptör de sağlam makinenin performansını zayıf gösterebilir. Bu nedenle uygulamaya göre lokma ve ekipman eşleştirme sırasında ölçüm, gözlem ve kullanım bilgisi birlikte ele alınır. Parça değiştirmeden önce sorunun kaynağını doğrulamak hem maliyet hem güvenilirlik açısından daha sağlıklı sonuç verir.
Kayıt Tutmak Tekrarlayan Sorunları Görünür Hale Getirir
Bakım veya kontrol sonrasında yapılan işlemin, gözlenen belirtilerin ve kullanılan temel parçaların kısa biçimde kaydedilmesi sonraki servis için önemli referans sağlar. Aynı ekipmanda benzer arıza tekrar ediyorsa yalnız tekrar onarım yapmak yerine hava hattı, kullanım yoğunluğu veya proses şartları yeniden incelenebilir. Birden fazla aynı model ekipmanın bulunduğu işletmelerde kayıtlar hangi parçaların ne sıklıkta aşındığını ve hangi istasyonların daha fazla sorun ürettiğini gösterir. Böylece bakım kararı kişisel hafızaya bağlı kalmaz; işletmenin kendi saha verisine dayanan daha tutarlı bir yaklaşım oluşur.