
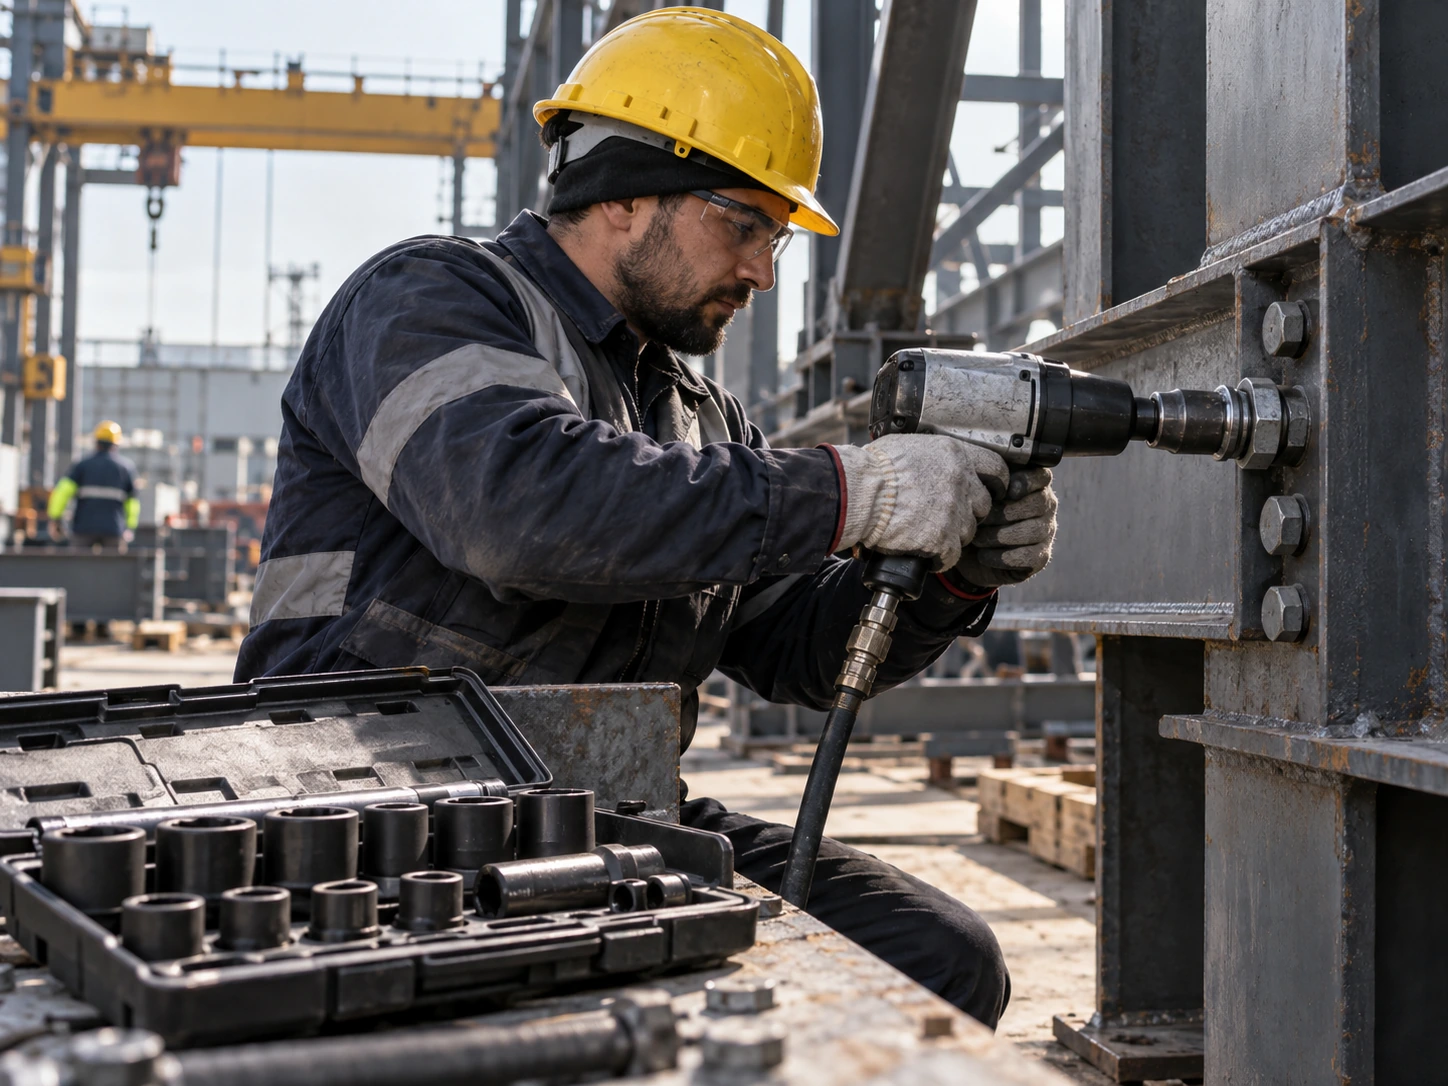
Çelik konstrüksiyon ve metal işleme uygulamalarında cıvatalı birleşimler atölyede hazırlanıp sahada tamamlanabilir. Bu iki ortam aynı bağlantı tipini kullansa bile ekipman şartları farklıdır. Atölyede düzenli hava hattı, sabit çalışma tezgahı ve kontrollü takım depolama bulunurken saha montajında uzun hortum, değişken erişim, toz ve hava koşulları devreye girer. Havalı lokma sistemi seçilirken yalnız bağlantının anahtar ağzı değil, montajın nerede ve hangi pozisyonda yapılacağı da hesaba katılmalıdır. Doğru kurgu, operatörün gereksiz adaptörlerle zaman kaybetmesini ve yüksek tork altında riskli takım kombinasyonlarına yönelmesini önler.
Atölye Ön Montajında Hız ve Tekrar
Konstrüksiyon elemanlarının atölye ön montajında benzer bağlantılar çok sayıda tekrar edebilir. Burada istasyon bazlı lokma seti ve doğrudan erişim avantaj sağlar. En sık kullanılan ölçülerin ayrı tutulması, büyük bir genel set içinde sürekli arama yapılmasını engeller. Eğer bağlantılar standart bir ürün ailesine göre tasarlanıyorsa, üretim ekibi gereksiz ölçü çeşitliliğini azaltarak hem takım yatırımını hem yanlış lokma kullanımını düşürebilir. Hızın kaynağı yalnız güçlü makine değil, doğru hazırlanmış istasyondur.
Saha Montajında Uzatma ve Erişim
Kolon, kiriş, platform ve makine şasesi birleşimlerinde somunlar her zaman açık yüzde bulunmayabilir. Profil içi, flanş çevresi veya ekipman altı bağlantılarda uzatma gerekebilir. Uzatma elemanı seçilirken gereksiz uzunluktan kaçınmak önemlidir; uzun ve çok parçalı bağlantı zinciri boşluk ve esneklik yaratabilir. Mafsallı aksesuar yalnız eksen kaçıklığının gerçekten zorunlu olduğu yerde kullanılmalı, mümkünse makine bağlantıya düz eksende tutulmalıdır. Bu hem lokma ve sürücü ömrünü hem operatör kontrolünü destekler.
Büyük Bağlantılarda Sürücü Sınıfı
Çelik konstrüksiyonda kullanılan bağlantılar uygulamaya göre 1/2 inç sınıfın üzerine çıkabilir. 3/4 veya 1 inç sistemler yüksek tork ihtiyacında daha uygun olabilir; ancak bağlantının mühendislik gereksinimi göz ardı edilmemelidir. Darbeli makinenin büyük olması bağlantının istenen ön yükte sıkıldığı anlamına gelmez. Kritik yapısal bağlantılarda proje ve montaj prosedürü hangi sıkma yöntemini öngörüyorsa ona uyulmalıdır. Havalı lokma burada hızlı yerleştirme ve sökme aracı olabilir, kalite kontrol yönteminin yerine geçmez.
Şantiye Hava Kaynağına Uyum
Sahada kullanılan kompresörün kapasitesi, hortumun uzunluğu ve kuplaj tipi atölye şartlarından farklı olabilir. Uzun hortumda basınç kaybı, dar iç çap ve çok sayıda ara bağlantı makine performansını ciddi biçimde düşürebilir. Bu nedenle ekipman sahaya çıkmadan önce yalnız makine ve lokma değil, hava besleme seti de planlanmalıdır. Uygun çapta hortum, yeterli geçişli bağlantılar ve gerektiğinde lokal filtre-regülatör kullanımı daha kararlı çalışma sağlar. “Atölyede güçlüydü, sahada zayıf” şikayetinin kaynağı çoğu zaman bu altyapı farkıdır.
Kir, Pas ve Darbe Hasarı
Metal işleme ve şantiye ortamında lokmalar talaş, metal tozu, kaynak sıçrantısı ve pasla karşılaşabilir. Lokma ağzında biriken sert kir bağlantıya tam oturmayı engeller. Kullanım sonrası basit temizlik ve kuru depolama, özellikle ağır hizmet lokmalarında beklenenden fazla fark yaratır. Çatlak, ağız genişlemesi veya kare sürücü bölümünde deformasyon görülen ürün yüksek torklu işte kullanılmamalıdır. Takımın yere düşmesi sonrasında görünmeyen hasar ihtimali varsa daha dikkatli kontrol gerekir.
Sökme İşleri Montajdan Farklıdır
Bakım veya revizyon için eski konstrüksiyon sökülürken bağlantılar boya, pas, deformasyon ve yıllarca süren yük nedeniyle çok daha dirençli olabilir. Bu durumda daha güçlü makineye geçmeden önce lokmanın somuna tam oturduğu, bağlantı başının kullanılabilir olduğu ve hava hattının yeterli beslendiği doğrulanmalıdır. Uzun süre kontrolsüz darbede kalmak hem makine hem lokma üzerindeki yükü artırır. Gerekli mekanik hazırlık ve uygun bakım yöntemi, sadece torku yükseltmekten daha doğru sonuç verebilir.
Takım Yönetimi ve Saha Setleri
Saha ekiplerinde bütün atölye takımını taşımak verimsizdir. Projede kullanılacak bağlantı ölçüleri önceden çıkarılarak görev bazlı saha setleri hazırlanabilir. Kritik ölçüler yedeklenir, adaptör ve sabitleme elemanları aynı kutuda tutulur. GAV Teknik yaklaşımı çelik konstrüksiyon uygulamasında lokma seçimini bağlantı ölçüsüyle sınırlamaz; sürücü sınıfı, saha hava hattı, erişim geometrisi ve takım organizasyonunu birlikte ele alır. Bu yaklaşım, montaj ekibinin sahada geçici ve riskli çözümler üretme ihtiyacını azaltır.
Montaj Ekibi İçin Basit Kontrol Listesi
Saha ekibinin her vardiya başında birkaç noktayı kontrol etmesi yeterli olabilir: hava hortumunda hasar var mı, kuplaj tam kilitleniyor mu, kare sürücüde aşırı boşluk var mı, seçilen lokma bağlantıya tam oturuyor mu ve gövdede çatlak görülüyor mu? Bu kısa liste, karmaşık prosedürlerden daha kolay uygulanır. Özellikle farklı taşeron ekiplerin aynı takımları kullandığı projelerde ortak kontrol dili oluşturmak ekipman ömrünü ve güvenliğini destekler.
Çelik montajda saha koşulları değişse de bağlantıya tam oturan lokma ve doğru sürücü sınıfı temel kural olarak kalır. Ekipman seçimi yapılırken bağlantı ölçüsü, kare sürücü, lokmanın darbeli kullanıma uygunluğu, erişim şekli ve gerçek hava beslemesi birlikte değerlendirilmelidir. Kullanım sırasında ortaya çıkan performans farkları yalnız makine gücüne bağlanmamalı; hortum, kuplaj, lokma aşınması ve çalışma alışkanlıkları da kontrol edilmelidir. Düzenli kayıt ve görsel kontrol, küçük sorunların plansız duruşa dönüşmeden fark edilmesine yardımcı olur.
Çelik montajda saha koşulları değişse de bağlantıya tam oturan lokma ve doğru sürücü sınıfı temel kural olarak kalır. Ekipman seçimi yapılırken bağlantı ölçüsü, kare sürücü, lokmanın darbeli kullanıma uygunluğu, erişim şekli ve gerçek hava beslemesi birlikte değerlendirilmelidir. Kullanım sırasında ortaya çıkan performans farkları yalnız makine gücüne bağlanmamalı; hortum, kuplaj, lokma aşınması ve çalışma alışkanlıkları da kontrol edilmelidir. Düzenli kayıt ve görsel kontrol, küçük sorunların plansız duruşa dönüşmeden fark edilmesine yardımcı olur.
Çelik montajda saha koşulları değişse de bağlantıya tam oturan lokma ve doğru sürücü sınıfı temel kural olarak kalır. Ekipman seçimi yapılırken bağlantı ölçüsü, kare sürücü, lokmanın darbeli kullanıma uygunluğu, erişim şekli ve gerçek hava beslemesi birlikte değerlendirilmelidir. Kullanım sırasında ortaya çıkan performans farkları yalnız makine gücüne bağlanmamalı; hortum, kuplaj, lokma aşınması ve çalışma alışkanlıkları da kontrol edilmelidir. Düzenli kayıt ve görsel kontrol, küçük sorunların plansız duruşa dönüşmeden fark edilmesine yardımcı olur.