
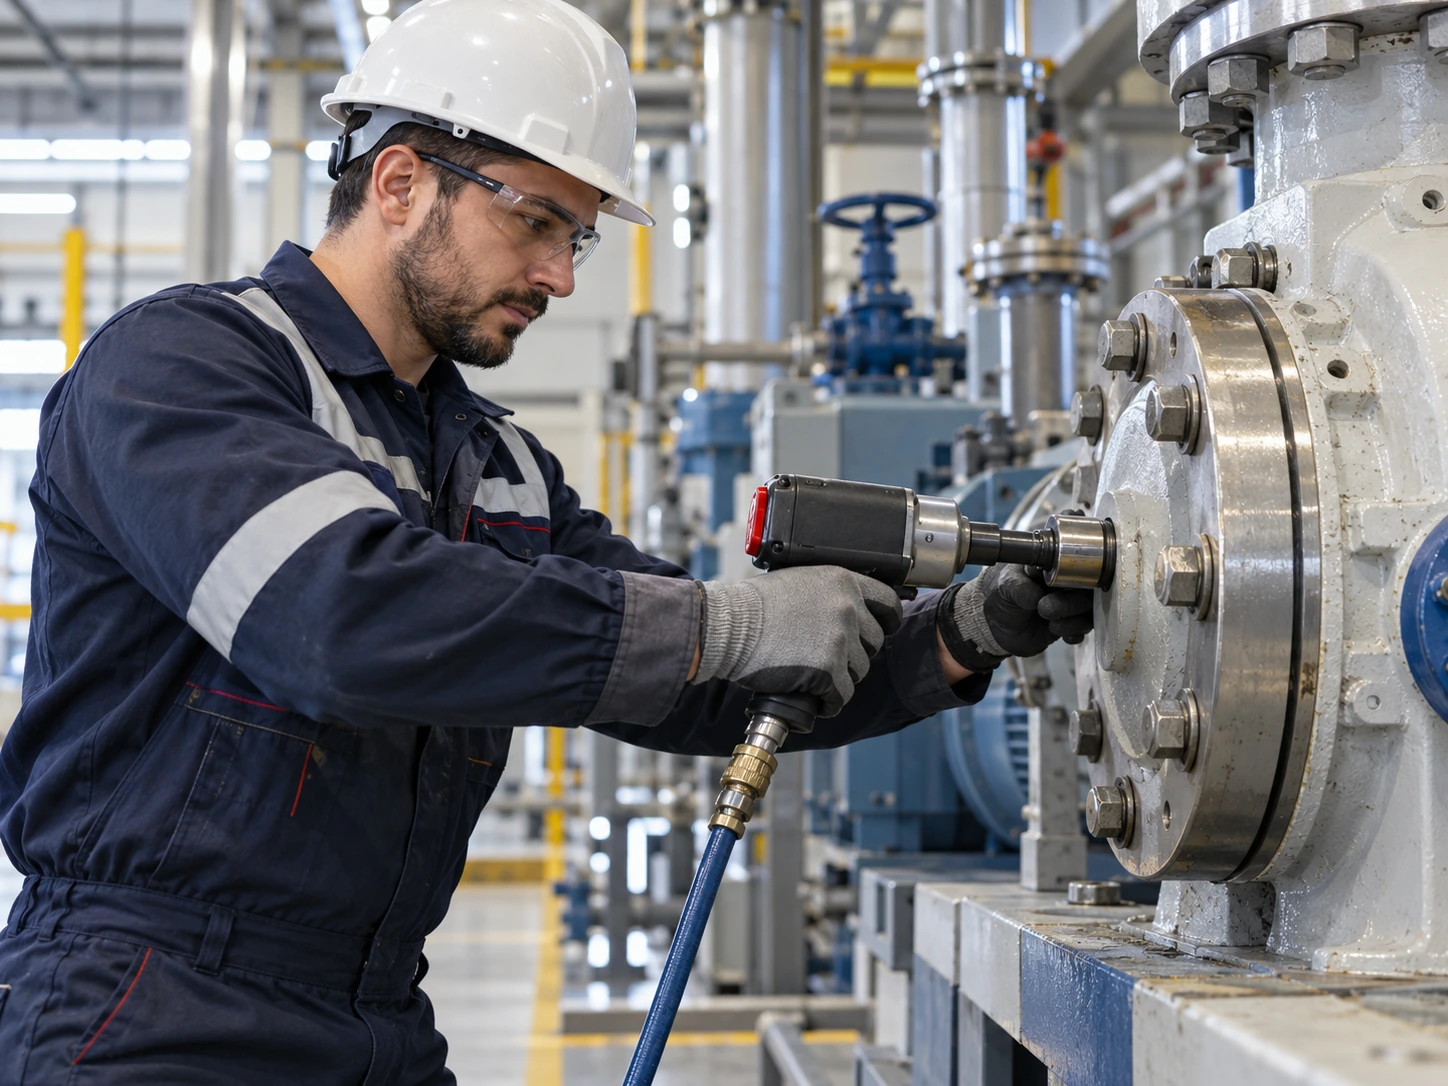
Fabrika MRO ve mekanik bakım atölyeleri tek bir ürün ailesiyle değil, çok farklı makine ve bağlantı tipiyle çalışır. Konveyör, redüktör, pompa, pres, fikstür, fan, kaplin, şase ve yardımcı ekipmanlar aynı bakım ekibinin sorumluluğunda olabilir. Bu çeşitlilik, lokma ve pnömatik takım stoğunun zamanla kontrolsüz büyümesine yol açar. Aynı ölçüden farklı kalitelerde çok sayıda ürün, kayıp adaptörler ve hangi makinenin hangi işte kullanılacağına dair belirsizlik hem maliyeti hem arıza süresini artırır. İyi bir bakım atölyesi için havalı lokma sistemi önce standardizasyon konusu olarak ele alınmalıdır.
Takım Envanterini Gerçek İşlere Göre Sadeleştirmek
İlk adım, atölyede bulunan bütün lokmaları saymak değil en sık yapılan bakım işlerini belirlemektir. Hangi ölçüler her gün, hangileri ayda bir kullanılıyor? 1/2 inç sürücü hangi ekipmanlarda yeterli, 3/4 veya 1 inç sistem nerede gerçekten gerekli? Bu harita çıkarıldığında gereksiz takım çeşitliliği azaltılabilir. Sık kullanılan ölçüler bakım arabalarında çoğaltılır, özel büyük lokmalar merkezi dolapta tutulur. Böylece stok daha küçük değil, daha anlamlı hale gelir.
Bakım Arabası ve Merkezi Dolap Ayrımı
Teknisyenin günlük işi için ihtiyaç duyduğu lokmalar mobil bakım arabasında bulunabilir; nadir ve ağır parçaları her işte taşımak gereksizdir. Merkezi takım dolabı, büyük sürücüler, özel derin lokmalar ve az kullanılan adaptörler için uygun olabilir. Her parçanın kodlu bir yeri olduğunda iş bitiminde eksik takım hemen görülür. Bu organizasyon, bakımın kişisel çantalara dağılmasını önler ve vardiyalar arasında ekipman paylaşımını kolaylaştırır.
Farklı Makine Sınıfları İçin Doğru Pnömatik Güç
Fabrikada küçük muhafaza bağlantısından büyük şase civatasına kadar geniş bir aralık bulunabilir. Tek bir güçlü somun sıkma makinesini bütün işlerde kullanmak küçük bağlantılarda kontrolü azaltır. Bunun yerine kompakt 1/2 inç, orta-ağır 3/4 ve ihtiyaç varsa 1 inç sistem görevlerine göre tanımlanabilir. Böylece operatör hangi makineyi ne zaman kullanacağını bilir. Makine seçimi tork kadar ağırlık, erişim ve vardiya boyunca kullanım süresine göre de yapılmalıdır.
Merkezi Hava Hattında Performans Farkları
Fabrikanın bir ucunda güçlü çalışan pnömatik takım, uzak bir bakım noktasında zayıflayabilir. Uzun dağıtım hattı, dar branşman, kirli filtre veya küçük kuplajlar çalışma basıncını düşürür. Bakım ekibi bu farkı yalnız makine arızası gibi yorumlamamalıdır. Portatif manometre veya uygun ölçüm yöntemiyle ekipman çalışırken hat davranışı kontrol edilebilir. Teknisyenlerin temel hava hattı belirtilerini tanıması, gereksiz makine servisini azaltır.
Arıza Kayıtlarından Takım Kararı Üretmek
Aynı pnömatik makine belirli istasyonda sürekli servise geliyor veya belirli lokma sık sık çatlıyorsa kayıtlar bunun tesadüf olmadığını gösterebilir. O noktada hava basıncı, erişim açısı, bağlantının gerçek sıkılığı ve operatör kullanım şekli incelenmelidir. Basit servis kayıtları, takım yatırımını veriye dayalı hale getirir. Çok aşınan ölçünün daha uygun sınıfa geçirilmesi veya istasyon geometrisinin düzeltilmesi sürekli yedek parça almaktan daha etkili olabilir.
Planlı Bakım ve Günlük Kontrol
Pnömatik ekipmanın bakım aralığı yalnız takvimle değil kullanım yoğunluğuyla ilişkilendirilmelidir. Vardiya boyunca sürekli çalışan makine ile ayda birkaç kez kullanılan takım aynı plana bağlanmamalıdır. Hava giriş bağlantısı, tetik, yön mekanizması, kare sürücü ve lokma sabitleme parçaları hızlı günlük kontrolde değerlendirilebilir. Yağlama ve daha derin servis işlemleri üretici talimatı ve saha koşullarına göre planlanmalıdır. Küçük belirtilerin erken fark edilmesi plansız duruşu azaltır.
Bakım Ekibi İçin Ortak Kullanım Kuralları
Takım standardı ancak vardiyalar aynı kuralları uyguladığında çalışır. Darbeli makinede normal el lokması kullanılmaması, aşınmış lokmanın geri dolaba konmaması, adaptör zincirlerinin sınırlanması ve güçlü makinenin küçük bağlantıda kullanılmaması gibi kurallar kısa eğitimle ortaklaştırılabilir. GAV Teknik, fabrika bakımında havalı lokma sistemini ürün listesinden çok işletme standardı olarak ele alır. Doğru ekipman sınıfı, takım dolabı düzeni, hava hattı bilgisi ve bakım kaydı bir araya geldiğinde MRO operasyonu daha hızlı ve öngörülebilir hale gelir.
Yeni Teknisyenin Takım Sistemine Hızlı Uyum Sağlaması
Standartlaştırılmış lokma ve pnömatik ekipman düzeninin önemli bir avantajı da eğitimdir. Yeni teknisyen hangi takımın hangi sınıfta kullanıldığını, aşınmış lokmanın nereye ayrıldığını ve hangi hava bağlantısının hangi makineye uygun olduğunu daha hızlı öğrenir. Ustalık bilgisi elbette önemlidir; fakat temel takım düzeninin kişilere göre değişmemesi işletmenin sürekliliğini güçlendirir. Etiketleme, kısa kullanım notları ve görsel takım panoları bu uyumu destekler.
MRO atölyesinde standardizasyon, farklı makineleri yöneten ekibin ortak ve öngörülebilir bir takım dili kullanmasını sağlar. Ekipman seçimi yapılırken bağlantı ölçüsü, kare sürücü, lokmanın darbeli kullanıma uygunluğu, erişim şekli ve gerçek hava beslemesi birlikte değerlendirilmelidir. Kullanım sırasında ortaya çıkan performans farkları yalnız makine gücüne bağlanmamalı; hortum, kuplaj, lokma aşınması ve çalışma alışkanlıkları da kontrol edilmelidir. Düzenli kayıt ve görsel kontrol, küçük sorunların plansız duruşa dönüşmeden fark edilmesine yardımcı olur.
MRO atölyesinde standardizasyon, farklı makineleri yöneten ekibin ortak ve öngörülebilir bir takım dili kullanmasını sağlar. Ekipman seçimi yapılırken bağlantı ölçüsü, kare sürücü, lokmanın darbeli kullanıma uygunluğu, erişim şekli ve gerçek hava beslemesi birlikte değerlendirilmelidir. Kullanım sırasında ortaya çıkan performans farkları yalnız makine gücüne bağlanmamalı; hortum, kuplaj, lokma aşınması ve çalışma alışkanlıkları da kontrol edilmelidir. Düzenli kayıt ve görsel kontrol, küçük sorunların plansız duruşa dönüşmeden fark edilmesine yardımcı olur.
MRO atölyesinde standardizasyon, farklı makineleri yöneten ekibin ortak ve öngörülebilir bir takım dili kullanmasını sağlar. Ekipman seçimi yapılırken bağlantı ölçüsü, kare sürücü, lokmanın darbeli kullanıma uygunluğu, erişim şekli ve gerçek hava beslemesi birlikte değerlendirilmelidir. Kullanım sırasında ortaya çıkan performans farkları yalnız makine gücüne bağlanmamalı; hortum, kuplaj, lokma aşınması ve çalışma alışkanlıkları da kontrol edilmelidir. Düzenli kayıt ve görsel kontrol, küçük sorunların plansız duruşa dönüşmeden fark edilmesine yardımcı olur.