
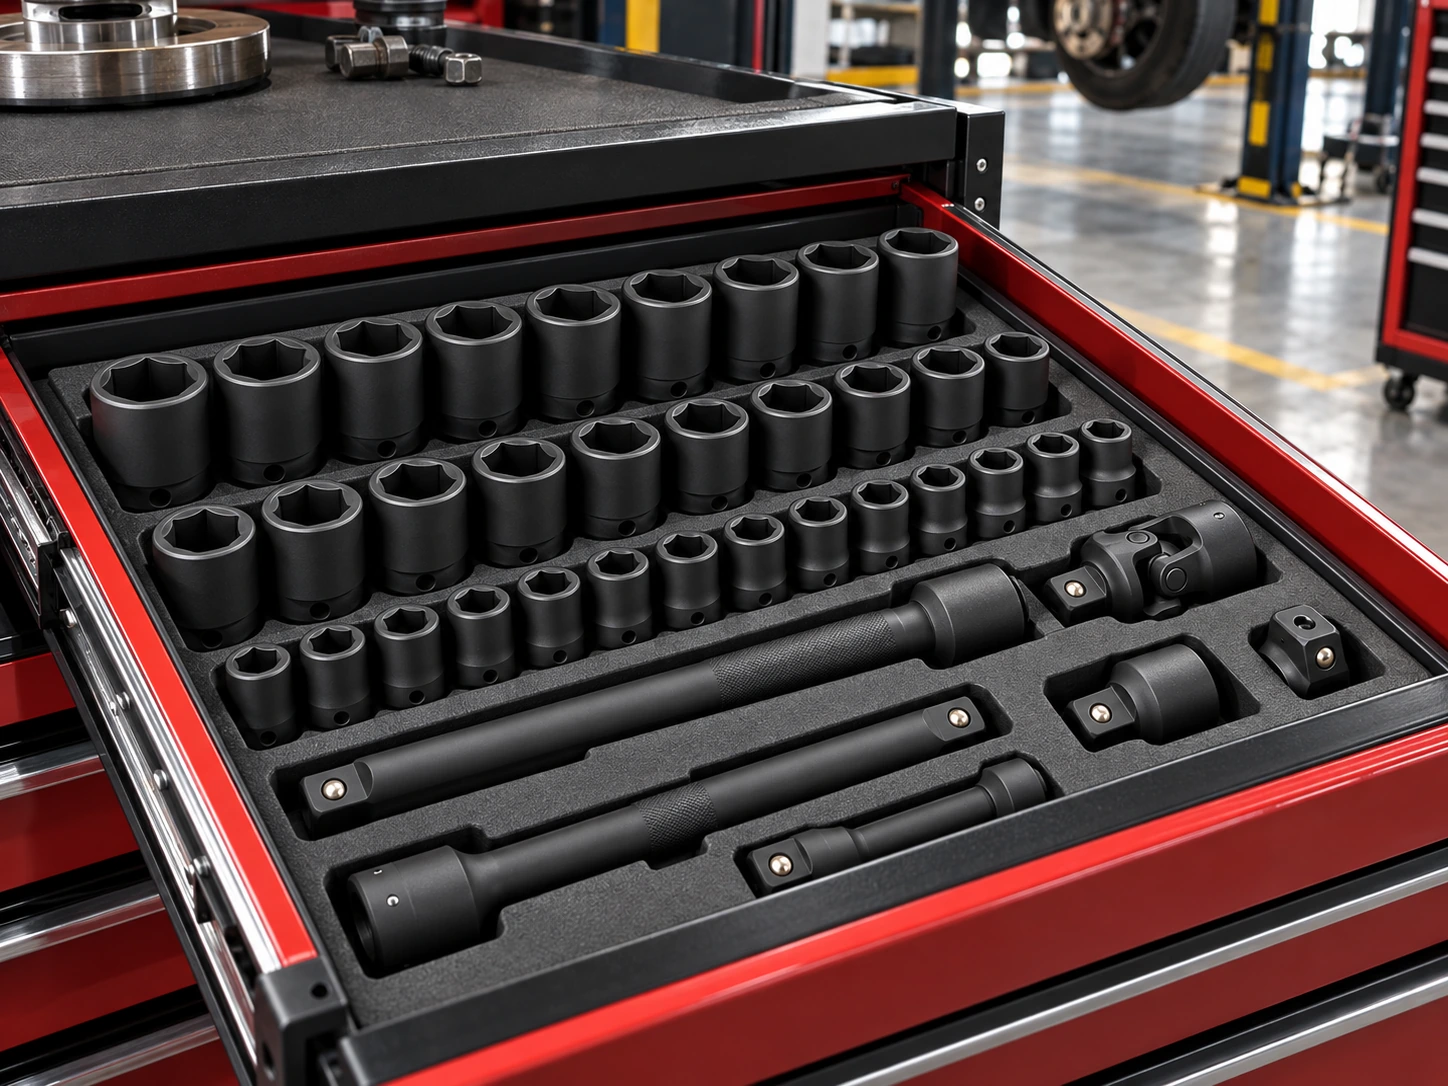
Atölye Lokma Takım Standardizasyonu, havalı lokma takımı ve pnömatik sıkma ekipmanlarının sanayi ortamında daha güvenilir, verimli ve öngörülebilir kullanılmasını destekleyen teknik bir hizmettir. Gav Teknik yaklaşımında tek bir parçaya bakmak yerine ekipman, lokma, hava hattı, bağlantı elemanı ve kullanım alışkanlığı birlikte değerlendirilir.
Çok Parça Her Zaman İyi Takım Anlamına Gelmez
Bakım atölyelerinde yıllar içinde farklı setler, tekil lokmalar, adaptörler ve eski makineler birikir. Sonuçta aynı ölçüden birçok parça varken kritik bir ölçü gerektiğinde bulunamayabilir. Takım standardizasyonunun amacı bütün ekipmanı yenilemek değil, mevcut kullanımın fotoğrafını çekip gereksiz çeşitliliği azaltmaktır. Hangi lokmaların gerçekten kullanıldığı, hangi sürücü ölçülerinin işletmede standart olduğu ve hangi özel ölçülerin nadiren gerektiği belirlenir. Bu envanter, satın alma ve yedekleme kararlarını daha rasyonel hale getirir.
Önce Makine ve Sürücü Haritası Çıkarılır
Atölyedeki 1/2, 3/4 ve 1 inç makineler listelenir. Hangi ekipmanın hangi istasyonda çalıştığı, mobil servis aracında bulunup bulunmadığı ve kullanım yoğunluğu kaydedilir. Eğer aynı iş için gereksiz yere farklı sürücü sınıfları kullanılıyorsa bunun nedeni araştırılır. Bazı görevlerde küçük ve hafif makine ergonomi sağlarken bazı ağır bağlantılar daha büyük sürücü gerektirir. Standardizasyon tek tip makine dayatmak değil, her iş sınıfı için mantıklı bir standart oluşturmaktır.
Sık Kullanılan Ölçüler Kritik Stok Olarak Ayrılır
Bakım kayıtları ve operatör deneyimi kullanılarak en çok kullanılan somun ölçüleri belirlenir. Bu ölçülerden bir lokmanın kaybolması veya hasar görmesi işi durduruyorsa yedekli tutulur. Nadiren kullanılan özel ölçüler ise her teknisyenin çantasında bulunmak yerine merkezi takım dolabında saklanabilir. Böylece hem toplam stok azalır hem de kritik parçanın bulunabilirliği artar. Set satın alırken parça sayısı yerine kullanılan ölçülerin kapsanması temel kriter haline gelir.
Standart ve Derin Lokmalar Ayrı Planlanır
Aynı ağız ölçüsünün standart ve derin versiyonuna gerçekten ihtiyaç olup olmadığı uygulamaya göre belirlenir. Uzun saplama bulunan bağlantılarda derin lokma zorunlu olabilir; diğer işlerde gereksiz uzunluk erişim ve ağırlık dezavantajı yaratabilir. Standardizasyon sırasında hangi iş istasyonunda hangi gövde tipinin kullanıldığı kaydedilir. Böylece “her ölçünün hem standart hem derinini alalım” yaklaşımı yerine gerçek ihtiyaca dayalı bir takım yapısı kurulur.
Adaptör ve Uzatmalar Kontrol Altına Alınır
Farklı setler biriktikçe sürücü adaptörleri ve uzatmalar da çoğalır. Operatörler elinin altındaki parçaları art arda bağlayarak istenmeyen uzunluk ve boşluk oluşturabilir. Standardizasyonda hangi adaptörlerin darbeli kullanıma uygun olduğu, hangi tork sınıfında kullanılabileceği ve hangi istasyonlarda gerekli olduğu belirlenir. Gereksiz veya güvenli olmayan parçalar takım dolabından ayrılır. Bu yaklaşım hem güvenliği hem de darbe enerjisinin daha verimli aktarılmasını destekler.
Takım Dolabının Görsel Düzeni İş Süresini Kısaltır
Lokmaların ölçü sırasına göre yerleştirildiği, eksik parçanın hemen fark edildiği panolar veya çekmece düzenleri bakım ekibine zaman kazandırır. Her sürücü sınıfının ayrı alanda tutulması yanlış lokma seçimini azaltır. Mobil servis çantalarında ise yalnız sahada gerçekten gerekli ölçüler bulunmalıdır; aşırı ağır çanta hem ergonomiyi bozar hem de kayıp riskini artırır. Basit etiketleme ve gölge pano gibi yöntemler pahalı yazılım gerektirmeden standardizasyonu görünür hale getirir.
Satın Alma ve Bakım Aynı Standardı Kullanır
Standardizasyon tamamlandığında yeni satın almalar bu listeye göre yapılır. Böylece her teknisyen farklı marka veya ölçü seti eklemek yerine mevcut standardı tamamlar. Aşınan lokma değiştirildiğinde aynı çalışma sınıfında ürün seçilir. Gav Teknik, makine sürücülerini, bağlantı ölçülerini ve kullanım yoğunluğunu birlikte değerlendirerek işletmeye uygulanabilir bir takım standardı oluşturmayı hedefler. Sonuç daha az karmaşa, daha hızlı erişim ve daha kontrollü yedek stoktur.
Teknik Destek İçin Hangi Bilgiler Faydalıdır?
Hizmet talebi oluştururken kullanılan ekipmanın marka-modeli, kare sürücü ölçüsü, çalışılan bağlantı ölçüleri, yaklaşık vardiya yoğunluğu, mevcut hava basıncı ve mümkünse sorunu gösteren fotoğraf veya kısa video paylaşılması değerlendirmeyi hızlandırır. Bu bilgiler mevcut değilse de uygulamanın temel tarifiyle başlanabilir. Amaç sahada uygulanamayacak teorik öneriler vermek değil; işletmenin elindeki ekipman ve gerçek çalışma koşullarına göre öncelikli kontrol noktalarını belirlemektir.
Atölye Lokma Takım Standardizasyonu Sürecinde Sık Yapılan Hatalar
Sahada en sık görülen hata, tek bir belirtiyi doğrudan tek bir parçaya bağlamaktır. Güç kaybı yalnız motor arızası, hava kaçağı yalnız conta problemi veya lokma aşınması yalnız malzeme kalitesi olarak yorumlanmamalıdır. Pnömatik sistemlerde belirtiler birbirini etkiler. Hava beslemesi yetersizse operatör ekipmanı daha uzun süre çalıştırabilir; bu durum ısınma ve aşınmayı hızlandırabilir. Yanlış lokma veya adaptör de sağlam makinenin performansını zayıf gösterebilir. Bu nedenle atölye lokma takım standardizasyonu sırasında ölçüm, gözlem ve kullanım bilgisi birlikte ele alınır. Parça değiştirmeden önce sorunun kaynağını doğrulamak hem maliyet hem güvenilirlik açısından daha sağlıklı sonuç verir.
Kayıt Tutmak Tekrarlayan Sorunları Görünür Hale Getirir
Bakım veya kontrol sonrasında yapılan işlemin, gözlenen belirtilerin ve kullanılan temel parçaların kısa biçimde kaydedilmesi sonraki servis için önemli referans sağlar. Aynı ekipmanda benzer arıza tekrar ediyorsa yalnız tekrar onarım yapmak yerine hava hattı, kullanım yoğunluğu veya proses şartları yeniden incelenebilir. Birden fazla aynı model ekipmanın bulunduğu işletmelerde kayıtlar hangi parçaların ne sıklıkta aşındığını ve hangi istasyonların daha fazla sorun ürettiğini gösterir. Böylece bakım kararı kişisel hafızaya bağlı kalmaz; işletmenin kendi saha verisine dayanan daha tutarlı bir yaklaşım oluşur.
Uygulama Sonrası İzleme
Yapılan teknik müdahalenin etkisi ilk günle sınırlı değerlendirilmemelidir. Ekipmanın birkaç vardiya boyunca çalışma sesi, hava tüketimi, işlem süresi ve operatör geri bildirimi takip edildiğinde iyileştirmenin kalıcı olup olmadığı daha iyi anlaşılır. Aynı sorun kısa sürede geri dönüyorsa altta yatan kullanım veya altyapı şartı yeniden ele alınmalıdır. Bu takip yaklaşımı, yalnız arızayı gidermeyi değil sorunun tekrarını azaltmayı hedefler.