
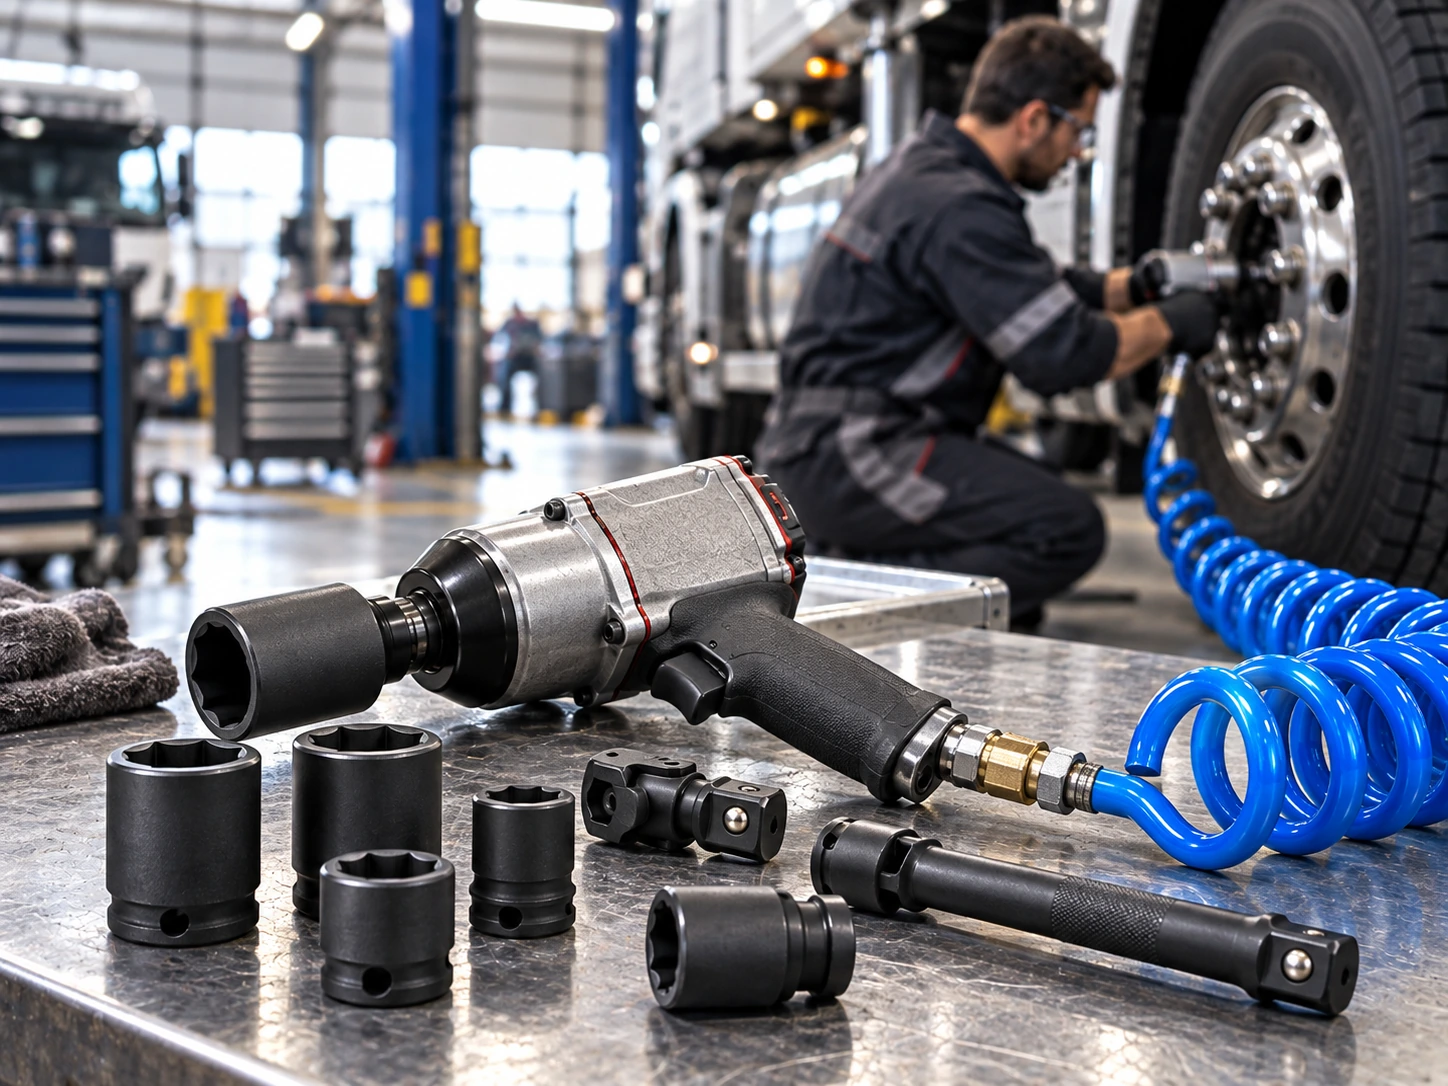
Basınçlı Hava Besleme ve Hat Uyum Kontrolü, havalı lokma takımı ve pnömatik sıkma ekipmanlarının sanayi ortamında daha güvenilir, verimli ve öngörülebilir kullanılmasını destekleyen teknik bir hizmettir. Gav Teknik yaklaşımında tek bir parçaya bakmak yerine ekipman, lokma, hava hattı, bağlantı elemanı ve kullanım alışkanlığı birlikte değerlendirilir.
Pnömatik Ekipmanın Gücü Hava Hattında Başlar
İyi bir havalı el aleti, yetersiz hava hattında beklenen performansı gösteremez. Kompresörün üzerinde yüksek litre/dakika değeri yazması da tek başına yeterli değildir; havanın depodan ekipmana ulaşana kadar geçtiği her parça akışı etkiler. Hat uyum kontrolünde kompresör çıkışı, ana dağıtım borusu, filtre, regülatör, kurutucu, spiral veya düz hortum, hızlı bağlantı ve makine giriş rekoru bir zincir olarak değerlendirilir. Amaç yalnız basınç değerini görmek değil, ekipman çalışırken gereken debinin mümkün olduğunca düşük kayıpla ulaşmasını sağlamaktır.
Statik Basınç Yanıltıcı Olabilir
Makine çalışmıyorken manometrede görülen basınç çoğu zaman iyi görünür. Tetik çekildiğinde yüksek debi talebi başlar ve dar kesitli bir parça varsa basınç hızla düşer. Bu nedenle sorun analizi yük altında yapılmalıdır. Dinamik basınç düşümü; yetersiz hortum çapı, tıkanmış filtre, küçük hızlı bağlantı, aşırı uzun hat veya regülatör kapasitesinin düşük olmasından kaynaklanabilir. Kullanıcı yalnız statik değere bakarsa sorunu makine arızası sanabilir. Hat kontrolü bu yanlış teşhisi önler ve gerçek darboğazın nerede olduğunu belirlemeye yardımcı olur.
Hortum İç Çapı ve Uzunluğu Birlikte Düşünülür
Hortum seçerken dış çap değil iç çap ve uzunluk önemlidir. Aynı iç çapa sahip iki hortumdan daha uzun olanında basınç kaybı daha fazla olabilir. Yüksek hava tüketimli somun sıkma makinelerinde ince spiral hortumlar pratik görünse de performansı sınırlayabilir. Hareket kabiliyeti gereken noktalarla yüksek debi gereken noktalar arasında dengeli seçim yapılmalıdır. Hortumun kıvrılması, ezilmesi veya iç yüzeyinde kir birikmesi de akışı etkiler. Atölyede farklı makineler için uygun hortum sınıflarının işaretlenmesi yanlış bağlantıyı azaltabilir.
Hızlı Bağlantılar Gizli Darboğaz Olabilir
Hızlı kuplajlar kullanım kolaylığı sağlar ancak geçiş çapları ve iç mekanizmaları farklıdır. Büyük hortuma küçük geçişli bağlantı takıldığında sistemin en dar noktası tüm hattı sınırlar. Ayrıca aşınmış kuplajlar kaçak yapabilir veya bağlantı sırasında tam açılmayabilir. Hat uyum kontrolünde bağlantı standardının hem makine hava ihtiyacına hem de işletmenin mevcut altyapısına uygunluğu değerlendirilir. Çok sayıda adaptörü arka arkaya kullanmak yerine mümkün olduğunca sade bağlantı düzeni tercih edilir. Her ilave parça potansiyel kaçak ve basınç kaybı noktasıdır.
Filtrasyon, Nem ve Yağlama Performansı Etkiler
Kompresör havasındaki su ve partiküller valf, palet ve conta ömrünü azaltabilir. Filtrenin kirlenmesi ise kendisi bir basınç kaybı kaynağına dönüşür. Kurutma sistemi, kondens tahliyesi ve filtre bakımı bu nedenle yalnız hava kalitesi değil performans konusu olarak da ele alınır. Hat yağlayıcısı kullanılan tesislerde yağlayıcının doğru ayarlanması gerekir; bazı ekipmanlar manuel yağlama isterken bazı sistemlerde merkezi yaklaşım uygulanabilir. Üretici tavsiyesine aykırı yağ kullanımı veya aşırı yağlama da sorun oluşturabileceğinden yağlama yöntemi ekipman tipine göre belirlenir.
Birden Fazla Ekipmanın Eşzamanlı Kullanımı Hesaba Katılır
Tek bir makineyle test edilen hat yeterli görünürken vardiyada birkaç ekipman aynı anda çalıştığında basınç düşebilir. Bu nedenle kompresör ve ana hat kapasitesi yalnız tek cihazın tüketimine göre değerlendirilmemelidir. Eşzamanlı kullanım senaryosu, depolama hacmi ve kompresörün yük-boşta çalışma davranışı göz önüne alınır. Özellikle montaj hatlarında kısa süreli fakat yüksek debili talepler üst üste biniyorsa ring hat veya lokal hava deposu gibi mühendislik çözümleri gerekebilir. Kontrolün amacı gereksiz büyük yatırım değil, gerçek kullanım profilindeki darboğazı görmek olmalıdır.
Hat Uyum Kontrolünün Çıktısı Net Olmalıdır
Kontrol sonunda hangi noktada kayıp olduğu, hangi parçaların bakım gerektirdiği ve hangi değişikliklerin öncelikli olduğu anlaşılır bir listeye dönüştürülir. Bazen filtre temizliği ve kuplaj standardizasyonu yeterlidir; bazen ana hortum çapının büyütülmesi veya dağıtım düzeninin yenilenmesi gerekir. Gav Teknik bu hizmette yalnız ekipmanı değil, ekipmana hava taşıyan sistemi de işin bir parçası olarak ele alır. Doğru hava beslemesi sağlandığında makine daha kararlı çalışır, operatör gereksiz uzun darbe uygulamaz ve bakım maliyetinin önemli bir bölümü daha oluşmadan azaltılabilir.
Teknik Destek İçin Hangi Bilgiler Faydalıdır?
Hizmet talebi oluştururken kullanılan ekipmanın marka-modeli, kare sürücü ölçüsü, çalışılan bağlantı ölçüleri, yaklaşık vardiya yoğunluğu, mevcut hava basıncı ve mümkünse sorunu gösteren fotoğraf veya kısa video paylaşılması değerlendirmeyi hızlandırır. Bu bilgiler mevcut değilse de uygulamanın temel tarifiyle başlanabilir. Amaç sahada uygulanamayacak teorik öneriler vermek değil; işletmenin elindeki ekipman ve gerçek çalışma koşullarına göre öncelikli kontrol noktalarını belirlemektir.
Basınçlı Hava Besleme ve Hat Uyum Kontrolü Sürecinde Sık Yapılan Hatalar
Sahada en sık görülen hata, tek bir belirtiyi doğrudan tek bir parçaya bağlamaktır. Güç kaybı yalnız motor arızası, hava kaçağı yalnız conta problemi veya lokma aşınması yalnız malzeme kalitesi olarak yorumlanmamalıdır. Pnömatik sistemlerde belirtiler birbirini etkiler. Hava beslemesi yetersizse operatör ekipmanı daha uzun süre çalıştırabilir; bu durum ısınma ve aşınmayı hızlandırabilir. Yanlış lokma veya adaptör de sağlam makinenin performansını zayıf gösterebilir. Bu nedenle basınçlı hava besleme ve hat uyum kontrolü sırasında ölçüm, gözlem ve kullanım bilgisi birlikte ele alınır. Parça değiştirmeden önce sorunun kaynağını doğrulamak hem maliyet hem güvenilirlik açısından daha sağlıklı sonuç verir.
Kayıt Tutmak Tekrarlayan Sorunları Görünür Hale Getirir
Bakım veya kontrol sonrasında yapılan işlemin, gözlenen belirtilerin ve kullanılan temel parçaların kısa biçimde kaydedilmesi sonraki servis için önemli referans sağlar. Aynı ekipmanda benzer arıza tekrar ediyorsa yalnız tekrar onarım yapmak yerine hava hattı, kullanım yoğunluğu veya proses şartları yeniden incelenebilir. Birden fazla aynı model ekipmanın bulunduğu işletmelerde kayıtlar hangi parçaların ne sıklıkta aşındığını ve hangi istasyonların daha fazla sorun ürettiğini gösterir. Böylece bakım kararı kişisel hafızaya bağlı kalmaz; işletmenin kendi saha verisine dayanan daha tutarlı bir yaklaşım oluşur.