
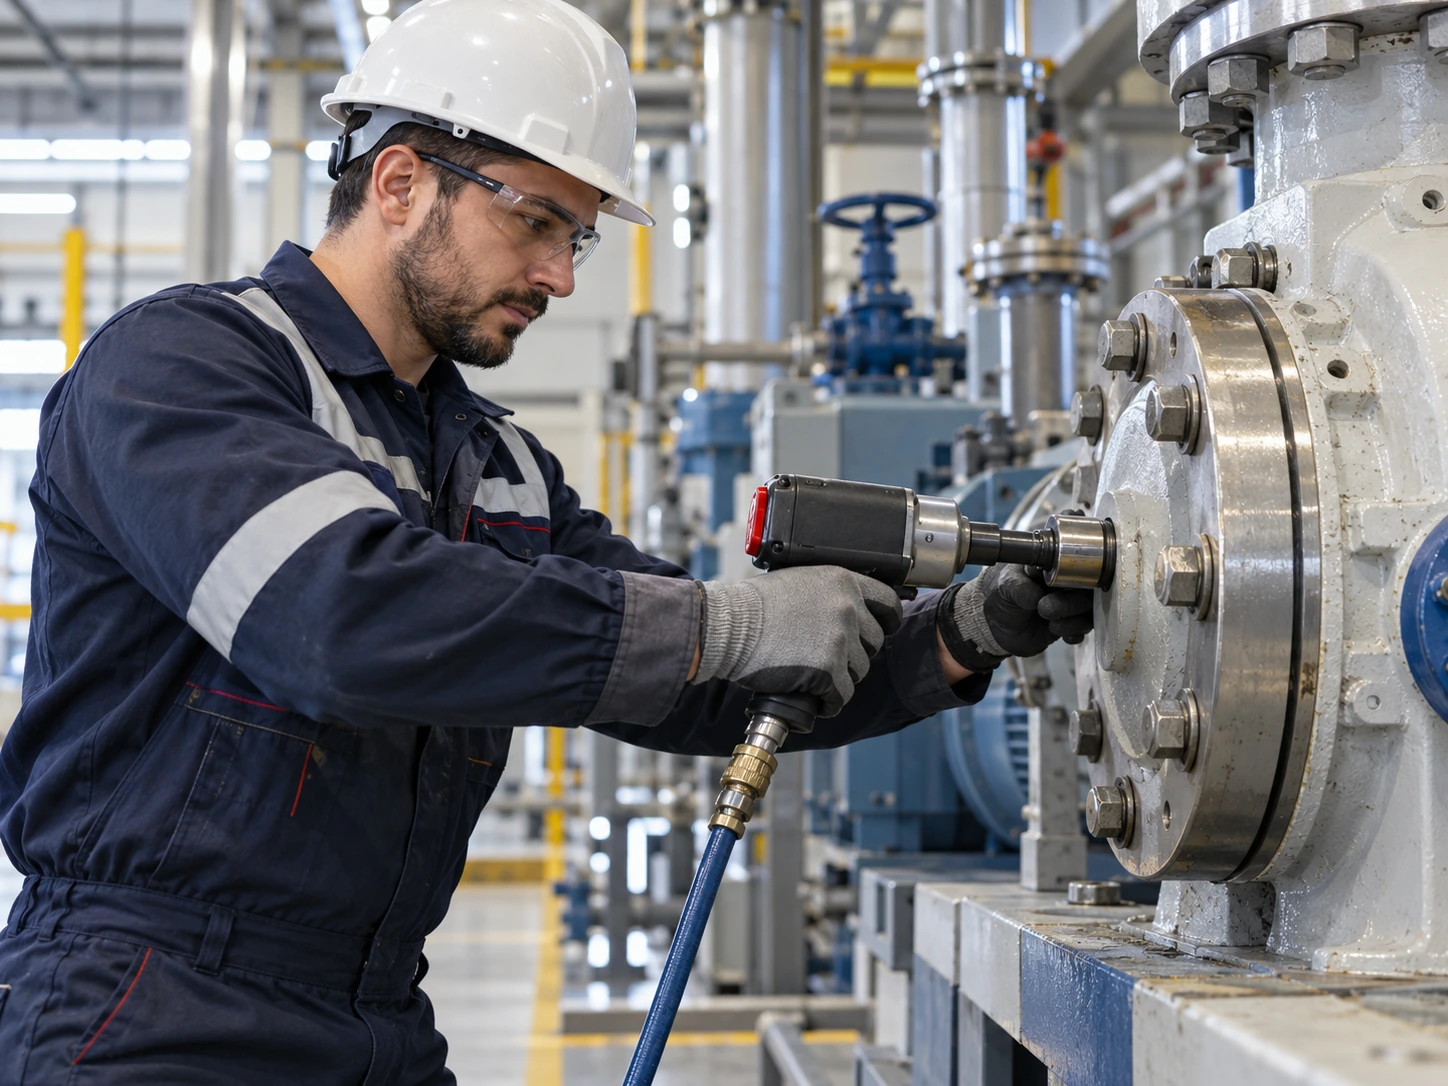
Pnömatik Takım Periyodik Bakım Programı, havalı lokma takımı ve pnömatik sıkma ekipmanlarının sanayi ortamında daha güvenilir, verimli ve öngörülebilir kullanılmasını destekleyen teknik bir hizmettir. Gav Teknik yaklaşımında tek bir parçaya bakmak yerine ekipman, lokma, hava hattı, bağlantı elemanı ve kullanım alışkanlığı birlikte değerlendirilir.
Bakım Takvimi Her İşletmede Aynı Olmamalıdır
Pnömatik ekipman için sabit “altı ayda bir bakım” kuralı her kullanım ortamına uymaz. Haftada birkaç kez çalışan bir takım ile üç vardiya üretimde kullanılan aynı modelin aşınma hızı farklıdır. Tozlu ortam, yüksek nem, hat içindeki su, yağlama yöntemi ve operatör sayısı da bakım ihtiyacını değiştirir. Periyodik bakım programı hazırlanırken takvim tarihinden önce gerçek kullanım profili belirlenir. Ekipmanın günlük çevrim sayısı, vardiya süresi, kritik üretim noktası olup olmadığı ve arıza halinde yedek ekipman bulunup bulunmadığı değerlendirilir. Böylece gereksiz sık bakım ile gecikmiş bakım arasında dengeli bir plan oluşturulur.
Günlük Operatör Kontrolü Basit ve Kısa Olmalıdır
Başarılı bakım programının ilk seviyesi servis teknisyeni değil operatördür. Vardiya başında hortum ve kuplaj kaçağı, kare sürücüde gözle görülür hasar, lokma sabitleme elemanı ve anormal ses gibi birkaç noktanın kontrol edilmesi büyük arızaları erken yakalayabilir. Liste çok uzun olursa uygulanmaz; bu yüzden günlük kontrol birkaç dakikada tamamlanacak kadar pratik tutulmalıdır. Ekipmanın üretici tavsiyesine göre gereken günlük yağlaması da bu rutine eklenir. Operatörün fark ettiği değişiklikleri kısa notla bildirebileceği basit bir kayıt yöntemi bakım ekibine değerli veri sağlar.
Haftalık ve Aylık Kontroller Daha Ayrıntılıdır
Belirli aralıklarla filtre-regülatör durumu, hızlı bağlantıların kaçak ve aşınması, hortumların ezilmesi, gövde bağlantıları, yön valfi ve tetik tepkisi kontrol edilebilir. Yoğun kullanılan lokmaların ağızları ve kare yuvaları çatlak, deformasyon ve aşınma açısından gözden geçirilir. Ekipmanın boşta çalışma sesi önceki döneme göre değişmişse kayıt altına alınır. Bu kontrollerin amacı her seferinde makineyi sökmek değil, sökme gerektirecek arızanın belirtilerini erken fark etmektir. Servis müdahalesi gerektiren ekipmanlar planlı duruşa alınabilir.
Kritik Ekipmanlar Önceliklendirilir
Aynı atölyede bulunan her pnömatik takım üretim açısından aynı öneme sahip değildir. Bir ekipmanın durması tüm hattı bekletiyorsa bakım önceliği daha yüksek olmalıdır. Program hazırlanırken ekipmanlar kritik, önemli ve destekleyici gibi sınıflara ayrılabilir. Kritik takım için yedek ekipman veya yedek lokma bulundurmak mantıklı olabilir. Az kullanılan özel aletlerde ise gereksiz stoktan kaçınılabilir. Bu sınıflandırma bakım ekibinin zamanını en çok üretim kaybı riski taşıyan noktalara yönlendirir.
Arıza Kayıtları Bakım Aralığını Öğretir
Tekrarlayan hava kaçağı, sürücü aşınması, palet problemi veya darbe mekanizması arızası yalnız onarım işi olarak görülmemelidir. Her arıza, bakım planını iyileştirmek için veri sağlar. Aynı modelde benzer problem belirli çalışma süresinden sonra ortaya çıkıyorsa kontrol aralığı buna göre öne çekilebilir. Eğer arızaların çoğu kirli hava veya yanlış yağlamayla ilişkiliyse servis sıklığını artırmak yerine altyapı sorununu çözmek daha doğru olabilir. Bakım programı zaman içinde bu verilerle güncellenen canlı bir sistem olmalıdır.
Yedek Parça ve Sarf Planı Programla Birlikte Düşünülür
Planlı bakım günü geldiğinde gerekli conta, O-ring, yağ veya kritik yedek hazır değilse ekipman gereğinden uzun süre devre dışı kalabilir. Bu nedenle bakım programıyla birlikte sık kullanılan sarfların minimum stok seviyesi belirlenebilir. Aynı şey lokmalar için de geçerlidir; çok kullanılan ölçülerden yedek tutulması kayıp veya çatlak durumunda işi durdurmaz. Bununla birlikte gereksiz geniş stok maliyet yaratır. Amaç arıza geçmişine ve gerçek tüketime göre kontrollü yedekleme yapmaktır.
Programın Başarısı Uygulanabilir Olmasına Bağlıdır
Kağıt üzerinde kusursuz fakat vardiyada uygulanmayan bakım planı işe yaramaz. Kontrol listeleri kısa, sorumluluklar net ve kayıt yöntemi basit olmalıdır. Gav Teknik periyodik bakım yaklaşımında ekipmanın teknik ihtiyacı kadar işletmenin çalışma düzenini de dikkate alır. Günlük operatör kontrolü, planlı teknik inceleme ve gerektiğinde revizyon adımları birbirine bağlandığında ekipman ömrü daha öngörülebilir hale gelir. Hedef, bakım sayısını artırmak değil, doğru zamanda doğru müdahaleyi yaparak plansız duruşu azaltmaktır.
Teknik Destek İçin Hangi Bilgiler Faydalıdır?
Hizmet talebi oluştururken kullanılan ekipmanın marka-modeli, kare sürücü ölçüsü, çalışılan bağlantı ölçüleri, yaklaşık vardiya yoğunluğu, mevcut hava basıncı ve mümkünse sorunu gösteren fotoğraf veya kısa video paylaşılması değerlendirmeyi hızlandırır. Bu bilgiler mevcut değilse de uygulamanın temel tarifiyle başlanabilir. Amaç sahada uygulanamayacak teorik öneriler vermek değil; işletmenin elindeki ekipman ve gerçek çalışma koşullarına göre öncelikli kontrol noktalarını belirlemektir.
Pnömatik Takım Periyodik Bakım Programı Sürecinde Sık Yapılan Hatalar
Sahada en sık görülen hata, tek bir belirtiyi doğrudan tek bir parçaya bağlamaktır. Güç kaybı yalnız motor arızası, hava kaçağı yalnız conta problemi veya lokma aşınması yalnız malzeme kalitesi olarak yorumlanmamalıdır. Pnömatik sistemlerde belirtiler birbirini etkiler. Hava beslemesi yetersizse operatör ekipmanı daha uzun süre çalıştırabilir; bu durum ısınma ve aşınmayı hızlandırabilir. Yanlış lokma veya adaptör de sağlam makinenin performansını zayıf gösterebilir. Bu nedenle pnömatik takım periyodik bakım programı sırasında ölçüm, gözlem ve kullanım bilgisi birlikte ele alınır. Parça değiştirmeden önce sorunun kaynağını doğrulamak hem maliyet hem güvenilirlik açısından daha sağlıklı sonuç verir.
Kayıt Tutmak Tekrarlayan Sorunları Görünür Hale Getirir
Bakım veya kontrol sonrasında yapılan işlemin, gözlenen belirtilerin ve kullanılan temel parçaların kısa biçimde kaydedilmesi sonraki servis için önemli referans sağlar. Aynı ekipmanda benzer arıza tekrar ediyorsa yalnız tekrar onarım yapmak yerine hava hattı, kullanım yoğunluğu veya proses şartları yeniden incelenebilir. Birden fazla aynı model ekipmanın bulunduğu işletmelerde kayıtlar hangi parçaların ne sıklıkta aşındığını ve hangi istasyonların daha fazla sorun ürettiğini gösterir. Böylece bakım kararı kişisel hafızaya bağlı kalmaz; işletmenin kendi saha verisine dayanan daha tutarlı bir yaklaşım oluşur.