
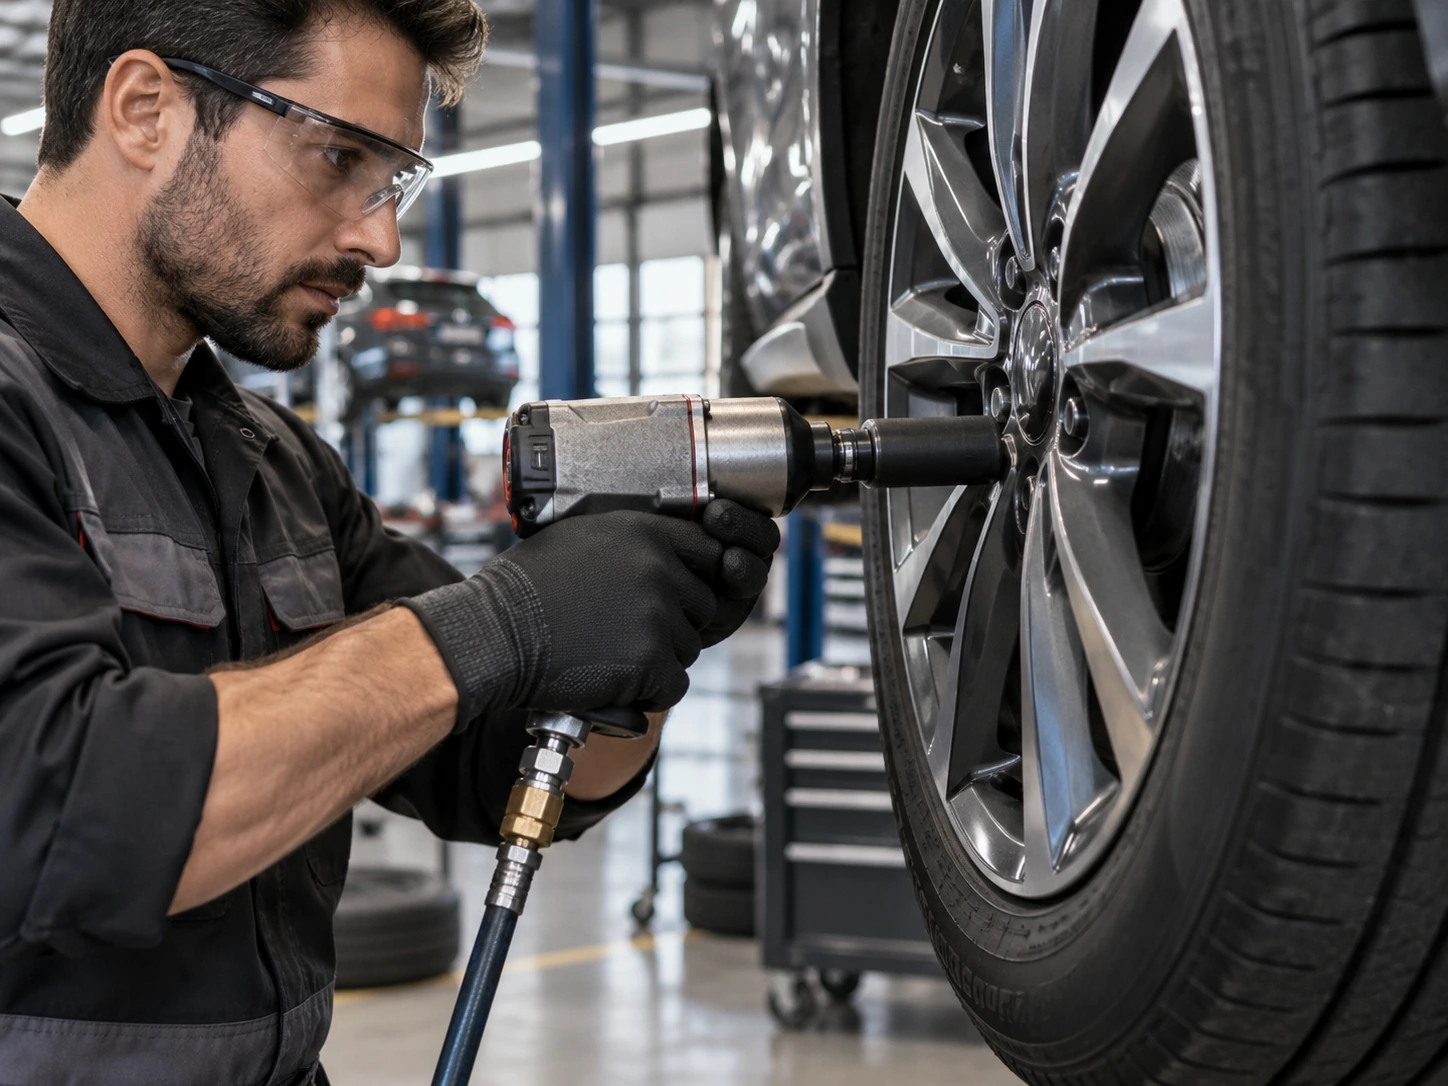
Otomotiv servis, montaj ve teker operasyonlarında havalı lokma sistemi hız kazandıran basit bir aksesuar grubu değil, iş akışının doğrudan parçasıdır. Binek ve hafif ticari araçlarda teker sökme-takma, süspansiyon bağlantıları, alt takım, fren ve çeşitli şasi işlemleri gün boyunca çok sayıda tekrar edebilir. Bu tekrarların her birinde kullanılan somun sıkma makinesi, darbeli lokma, uzatma ve hava hattı birbiriyle uyumlu değilse operatör aynı işi daha uzun sürede tamamlar, ekipman gereksiz zorlanır ve bağlantı kalitesi değişken hale gelir. Bu nedenle otomotiv tarafında ürün seçimi yalnız “hangi lokma ölçüsü?” sorusuna indirgenmemelidir.
Teker Operasyonlarında 1/2 İnç Sistemlerin Yeri
Otomobil servislerinde 1/2 inç kare sürücülü darbeli makineler kompakt gövde, erişim kolaylığı ve yaygın ölçü desteği nedeniyle sık kullanılır. Ancak makinenin güçlü olması, her bağlantının son sıkmasını darbeyle yapmak gerektiği anlamına gelmez. Teker bijonlarında darbeli ekipman sökme ve ilk oturtma için hız sağlayabilir; nihai sıkma değeri ise araç üreticisinin belirlediği prosedüre göre kontrol edilmelidir. Lokma tarafında kullanılan ölçünün bijon başına tam oturması, aşınmış altıgen yüzeylerin kullanılmaması ve gerekliyse jant çevresini koruyan uygun dış kaplamalı ürünlerin tercih edilmesi çalışma kalitesini artırır.
Derin Lokma ve Erişim İhtiyacı
Otomotivde bütün bağlantılar düz ve açık bir yüzeyde değildir. Uzun saplamalar, gömülü somunlar, süspansiyon elemanları ve dar şasi bölgeleri standart lokmanın erişimini sınırlayabilir. Derin darbeli lokma bu noktada önemli avantaj sağlar; ancak sırf daha uzun olduğu için her işte kullanılmamalıdır. Gereksiz gövde uzunluğu takımın toplam boyunu artırır ve dar alanlarda manevrayı zorlaştırabilir. Erişim için uzatma gerekiyorsa mümkün olan en kısa ve doğrudan çözüm seçilmeli, çok sayıda adaptörü art arda bağlayarak sistemde boşluk oluşturulmamalıdır.
Hava Hattı Servis Hızını Belirler
Yoğun bir serviste aynı anda birden fazla pnömatik ekipman çalışabilir. Kompresör yeterli basıncı üretiyor gibi görünse bile ortak hat, ince hortum veya düşük geçişli hızlı bağlantı nedeniyle makine çalışırken debi düşebilir. Bunun sonucu olarak darbeli somun sıkma makinesi katalog performansına ulaşamaz ve operatör aynı bijon üzerinde daha uzun süre bekler. Bu yalnız zaman kaybı değildir; darbe mekanizmasının gereksiz çalışmasına ve iş istasyonları arasında performans farkına da yol açar. Bu yüzden hortum iç çapı, hat uzunluğu ve bağlantı elemanları servis kapasitesinin bir parçası olarak düşünülmelidir.
Süspansiyon ve Alt Takımda Farklı Tork Sınıfları
Teker bağlantısıyla süspansiyon veya taşıyıcı parça bağlantısı aynı çalışma sınıfında değildir. Bazı bağlantılar daha yüksek sökme direncine sahip olabilirken, bazıları dar alan nedeniyle kompakt ekipman gerektirir. İşletmenin tek bir çok güçlü makineyi bütün araç üzerinde kullanmaya çalışması pratik görünse de hassas ve küçük bağlantılarda gereksiz risk yaratabilir. Daha iyi yaklaşım; kompakt 1/2 inç ekipman, gerektiğinde daha yüksek kapasiteli sistem ve uygun lokma grubunu görevlerine göre ayırmaktır. Böylece makine, lokma ve bağlantı elemanı birbirine daha doğru eşleşir.
Lokma Takımını Servis Akışına Göre Düzenlemek
Bir servis istasyonunda en sık kayıp zamanı, çok kullanılan lokmanın bulunamaması veya başka liftte olması yaratır. Bu nedenle takım dolabını yalnız katalogdaki ölçü sırasına göre değil, gerçek iş frekansına göre düzenlemek faydalıdır. Sık kullanılan metrik ölçüler istasyon bazında çoğaltılabilir; daha seyrek kullanılan büyük veya özel ölçüler ortak takım alanında tutulabilir. Çatlamış, ağız köşeleri yuvarlanmış ya da kare sürücü yuvası aşırı boşluk yapmış lokmalar ayrı bir red alanına alınmalıdır. Bu basit organizasyon hem güvenliği hem servis hızını doğrudan etkiler.
Darbeli Ekipman ile Tork Kontrolünü Birbirinden Ayırmak
Darbeli somun sıkma makinesi hızlı sökme ve ön sıkma için çok verimlidir; fakat darbe süresine bakarak kesin tork değeri tahmin etmek güvenilir bir yöntem değildir. Lastik, fren, süspansiyon veya kritik şasi bağlantılarında nihai sıkma işlemi belirlenmiş prosedüre göre yapılmalıdır. Havalı lokma sistemi burada bir üretkenlik aracı olarak konumlandırılır; ölçüm ve kalite kontrol sürecinin yerine geçmez. Bu ayrım servis içinde netleştirildiğinde hem “fazla sıkma” alışkanlığı azalır hem de operatörler makineyi gereksiz uzun süre darbede tutmaz.
Periyodik Kontrol ve Günlük Kullanım Disiplini
Otomotiv servislerinde ekipman sık el değiştirir. Vardiya başlangıcında hava giriş rekoru, hortum, hızlı bağlantı, kare sürücü ve lokma gövdesine kısa bir göz atmak birçok sorunu erken yakalar. Makinenin yağlama ihtiyacı üretici talimatına göre sürdürülmeli, darbe mekanizmasında ses değişikliği veya belirgin güç kaybı görülürse yalnız basıncı yükseltmek yerine sebep araştırılmalıdır. GAV Teknik yaklaşımı, otomotiv servisinde doğru ürün seçimini hava hattı, lokma standardı, bakım ve operatör alışkanlığıyla birlikte değerlendirir. Böylece havalı lokma sistemi tek başına bir takım değil, sürdürülebilir bir servis altyapısı haline gelir.
Servis İstasyonları Arasında Aynı Performansı Korumak
Birden fazla lift veya şubesi olan işletmelerde aynı marka makinenin farklı istasyonlarda farklı davranması sık görülür. Bunun nedeni çoğu zaman makineden çok hortum uzunluğu, kuplaj tipi veya bakım alışkanlığıdır. Ekipman setleri ve hava bağlantıları standartlaştırıldığında teknisyen bir istasyondan diğerine geçtiğinde benzer tepki alır. Bu kararlılık, özellikle yoğun lastik değişim döneminde önemlidir. İşletme, performans farkını kişisel ustalık meselesi olmaktan çıkarıp altyapı standardı haline getirebilir.
Otomotiv servisinde düzenli bir lokma sistemi, hızlı iş kadar jant, bijon ve süspansiyon bağlantılarına gereksiz hasar vermeden çalışmayı da hedefler. Ekipman seçimi yapılırken bağlantı ölçüsü, kare sürücü, lokmanın darbeli kullanıma uygunluğu, erişim şekli ve gerçek hava beslemesi birlikte değerlendirilmelidir. Kullanım sırasında ortaya çıkan performans farkları yalnız makine gücüne bağlanmamalı; hortum, kuplaj, lokma aşınması ve çalışma alışkanlıkları da kontrol edilmelidir. Düzenli kayıt ve görsel kontrol, küçük sorunların plansız duruşa dönüşmeden fark edilmesine yardımcı olur.