
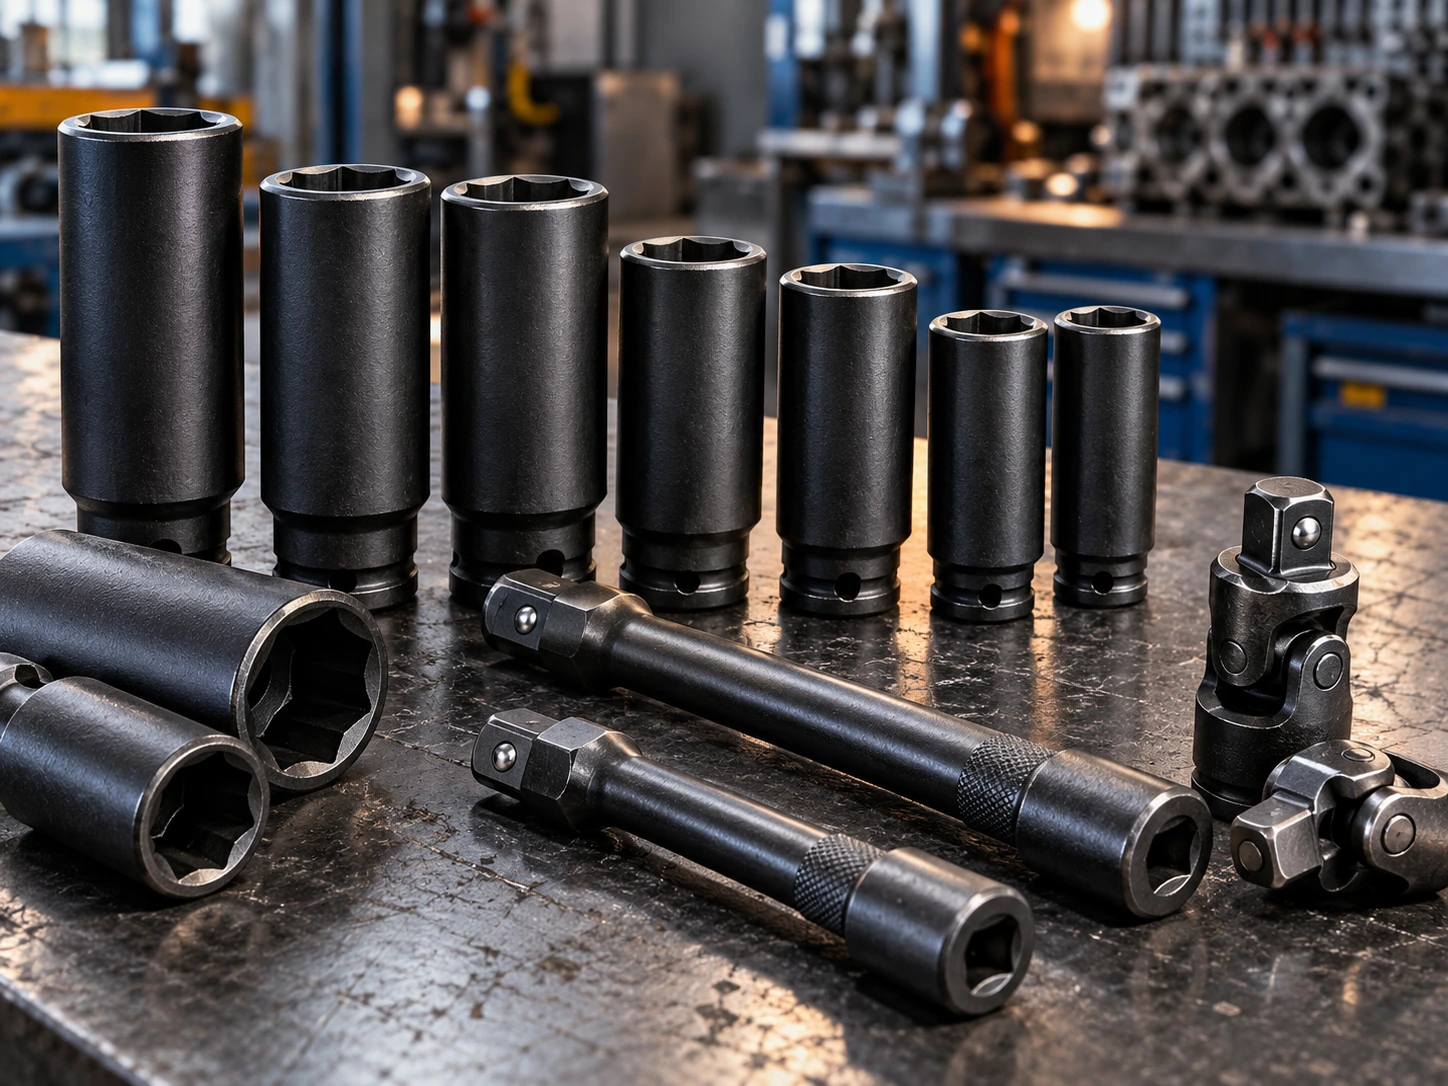
Uzun Saplama ve Gömülü Somunlarda Lokma Derinliği Nasıl Ölçülür? konusu, profesyonel pnömatik bakım ve montaj uygulamalarında sık karşılaşılan ancak çoğu zaman yalnız saha tecrübesiyle çözülmeye çalışılan bir teknik ayrıntıdır. Doğru yaklaşım; makine, lokma, hava hattı ve bağlantı elemanını tek bir sistem olarak değerlendirmektir. Aşağıdaki rehber, sanayi bakım ekipleri, otomotiv ve ağır vasıta servisleri, makine imalatçıları ve OSB işletmeleri için uygulamada kullanılabilecek kontrol noktalarını ayrıntılı biçimde ele alır.
Lokma Boyu ile İç Derinlik Aynı Şey Değildir
Derin lokma seçerken katalogdaki toplam boy değerine bakmak tek başına yeterli değildir. Lokmanın dıştan uzun olması, iç boşluğun saplamayı aynı uzunlukta kabul edeceği anlamına gelmez. Kare sürücü bölgesi, iç omuz ve üretim geometrisi kullanılabilir iç derinliği kısaltabilir. Uzun saplama somunun içinden ileri çıkıyorsa saplama ucu lokmanın iç omuzuna dayanabilir ve lokma somuna tam oturamaz. Bu nedenle gerçek uygulamada ölçülmesi gereken değer toplam lokma boyundan çok, kullanılabilir iç derinliktir.
Ölçüme Somun ve Saplamadan Başlayın
Önce somun yüksekliği ve sıkılı durumdaki saplama çıkıntısı ölçülmelidir. Kumpas veya derinlik ölçer kullanarak somunun üst yüzeyinden saplama ucuna kadar kalan mesafe belirlenir. Lokmanın somun yüzeyini tam kavrayabilmesi için iç boşluğun bu çıkıntıyı karşılaması gerekir. Montaj sırasında saplama konumu değişebiliyorsa en kötü durum dikkate alınmalıdır. Birden fazla aynı bağlantı varsa yalnız bir noktayı ölçmek yerine birkaç örnek kontrol edilmesi tolerans farklarını görmeyi sağlar.
İç Derinlik Nasıl Kontrol Edilir?
Lokmanın kullanılabilir iç derinliği kumpasın derinlik çubuğu veya uygun mastarla ölçülebilir. Ölçüm, lokmanın ağız yüzeyinden içte saplamanın dayanacağı ilk omuza kadar yapılır. Bazı lokmalarda altıgen profil derin, ancak merkez deliği daha da devam eder; bazı modellerde ise iç yapı erken daralır. Bu yüzden yalnız gözle tahmin etmek doğru değildir. Satın alma öncesi üreticinin dimension çizimi varsa iç derinlik ölçüsü kontrol edilmelidir. Kritik seri alımlarda bir numuneyi gerçek bağlantıda denemek en güvenli yöntemdir.
Gömülü Somunda Dış Çap da Önemlidir
Somun derin bir cep, jant yuvası veya makine gövdesi içinde bulunuyorsa yalnız iç derinlik değil lokmanın dış çapı da sınır oluşturur. Çok kalın cidarlı ağır hizmet lokma somuna ulaşamayabilir. Bu durumda darbeli kullanım için üretilmiş ince cidarlı veya özel dış çaplı lokma gerekebilir. Lokmanın çevredeki yüzeye sürtünmesi hem kaplamayı bozabilir hem de eksen kaçıklığı yaratabilir. Gömülü bağlantıda yuva çapı ve erişim derinliği de ölçülerek lokmanın dış ölçü çizimiyle karşılaştırılmalıdır.
Ekstra Derin Lokma Her İşte Avantajlı Değildir
Çok uzun lokma daha fazla erişim sağlar; fakat ağırlığı ve atalet momenti artar. Havalı somun sıkma makinesinin darbe enerjisinin bir bölümü uzun takım sisteminde kaybolabilir ve operatör kontrolü zorlaşabilir. Gereksiz uzun lokma dar alanda da sorun yaratabilir. Bu nedenle uygulamaya yetecek en kısa derinlik tercih edilmelidir. Standart lokma yeterliyse ekstra derine geçmek zorunlu değildir. Takım parkında standart, derin ve özel uzun lokmaların kullanım alanları ayrılarak gereksiz karışıklık önlenebilir.
Uzatma Çubuğu Derin Lokmanın Yerini Tutmaz
Operatörler bazen uzun saplama sorununu lokma arkasına uzatma takarak çözmeye çalışır. Uzatma yalnız erişim mesafesini artırır; saplamanın lokma içinde ihtiyaç duyduğu iç boşluğu artırmaz. Eğer saplama lokmanın iç omuzuna dayanıyorsa arka taraftaki uzatma hiçbir şeyi değiştirmez. Bu ayrım önemlidir. Uzatma, bağlantının makineden uzakta olduğu durumlar içindir; derin lokma ise somun üzerinden çıkan saplamayı içine alabilmek için gereklidir. İki ekipman farklı problemi çözer.
Saplama Ucuna Zarar Vermeyin
İç derinliği yetersiz lokma saplama ucuna bastığında operatör fark etmeden dişleri ezebilir. Özellikle darbeli makinede bu temas tekrarlandığında saplama başlangıç dişleri bozulur ve sonraki somun montajı zorlaşır. Lokma somuna oturmuyor diye çekiçle zorlamak da aynı riski büyütür. İşlem öncesi saplama ucu ve somun yüzeyi gözle kontrol edilmeli, kir veya çapak varsa temizlenmelidir. Hasarlı saplama, gerekli mühendislik prosedürüne göre onarılmalı veya değiştirilmelidir.
Seri İşlerde Ölçüyü Standardize Edin
Bir üretim veya bakım operasyonunda aynı uzun saplama bağlantısı sürekli tekrar ediyorsa uygun lokma ölçüsü tek sefer belirlenip standart takım listesine eklenebilir. Operatörün her vardiyada farklı marka veya farklı iç derinlikte lokma kullanması proses değişkenliği yaratır. Lokmanın parça kodu, iç derinliği, sürücü karesi ve yedek adedi bakım sistemine kaydedilebilir. Böylece hasarlı lokma değiştiğinde yerine gerçekten eşdeğer ürün gelir. Bu yaklaşım özellikle ağır vasıta, makine imalatı ve flanş montajında faydalıdır.
Ölçüm Kontrol Listesi
- Somun yüksekliği ve saplama çıkıntısını ayrı ayrı ölçün.
- Lokmanın kullanılabilir iç derinliğini ağızdan iç omuza kadar kontrol edin.
- Gömülü bağlantıda lokma dış çapını ve yuva çapını karşılaştırın.
- Gereğinden uzun lokma yerine uygulamaya yeterli en kısa çözümü seçin.
- Seri işte onaylanan lokma ölçüsünü parça koduyla standardize edin.
Takım Parkı ve Kayıt Disiplini
Profesyonel kullanımda teknik kararların kalıcı olması için seçilen ekipman ve bakım uygulaması kayıt altına alınmalıdır. Hangi makinede hangi sürücü, lokma, hortum ve aksesuarın kullanıldığı bilindiğinde vardiyalar arasında standart korunur. Arızalı bir parçanın neden devre dışı bırakıldığı, hangi tarihte yenilendiği ve tekrar eden problemin hangi istasyonda görüldüğü yazılı olduğunda kök neden analizi kolaylaşır. Bu yaklaşım özellikle çok sayıda pnömatik alet kullanan fabrikalarda kişiye bağlı çalışma alışkanlıklarını azaltır ve yedek parça stok planını daha öngörülebilir hale getirir.
GAV Teknik Yaklaşımı
GAV Teknik derin lokma seçiminde yalnız anahtar ağzı ölçüsünü sormakla yetinmez. Saplama çıkıntısı, iç derinlik, dış çap, sürücü karesi ve gerekli tork birlikte değerlendirilir. Bu birkaç ölçü satın alma öncesinde netleştirildiğinde yanlış derinlikte lokma alma riski büyük ölçüde azalır. Özellikle özel makine ve ağır ekipman bağlantılarında numune doğrulaması, çok sayıda parçayı değiştirmekten daha düşük maliyetli ve güvenli bir adımdır.