
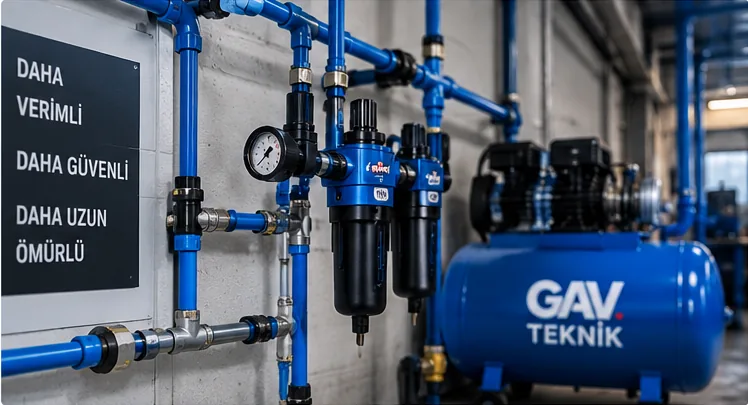
Havalı Somun Sıkma Makinesinde Kuplaj ve Rekor Seçimi Nasıl Yapılır? konusu, havalı somun sıkma ve darbeli lokma sistemlerinde sahadaki küçük ayrıntıların performans, takım ömrü ve iş güvenliği üzerindeki etkisini doğrudan gösterir. Doğru ekipman seçimi yalnız katalogdaki ölçüye bakılarak değil; bağlantının geometrisi, kullanılan kare sürücü, hava hattı, erişim koşulları ve işin tekrar sıklığı birlikte değerlendirilerek yapılmalıdır. Aşağıdaki rehber, profesyonel servis ve sanayi uygulamalarında karar verirken kullanılabilecek temel kontrol noktalarını sistematik biçimde ele alır.
Kuplaj Küçük Ama Kritik Bir Parçadır
Pnömatik somun sıkma makinesi güçlü bir kompresöre bağlı olsa bile hava, makineye dar bir kuplaj veya rekor üzerinden ulaşıyorsa performans düşebilir. Hızlı bağlantı elemanları yalnız hortumu pratik biçimde söküp takmak için değil, hava akışının geçtiği bir kesit olarak düşünülmelidir. Nominal diş ölçüsü aynı olan iki kuplajın iç geçiş çapı farklı olabilir. Bu yüzden seçim yalnız “1/4 diş” veya “3/8 diş” ifadesine göre yapılmamalı; üreticinin önerdiği minimum iç çap ve debi bilgileri dikkate alınmalıdır.
İç Çap ve Debi İlişkisi
Hava hattında en dar nokta toplam sistemi sınırlar. Geniş hortumdan sonra dar bir nipel kullanmak, trafikte dört şeridin tek şeride düşmesine benzer. Makine tetiğe basıldığında kısa sürede yüksek hava debisi ister; dar geçişte basınç düşümü oluşur ve darbe mekanizması nominal gücüne ulaşamaz. Operatör bunu çoğu zaman “makine güçsüz” şeklinde yorumlar. Test için makine girişindeki dinamik basınç ölçülmeli ve farklı kuplajla performans karşılaştırılmalıdır.
Kuplaj Serileri Birbirine Karıştırılmamalı
Piyasada profili birbirine benzeyen farklı hızlı kuplaj standartları bulunur. Erkek ve dişi parçalar fiziksel olarak takılıyor gibi görünse bile tam uyum sağlamayabilir, kaçak yapabilir veya valfi yeterince açmayabilir. Bir atölyede farklı seri kuplajların karışması sürekli hava kaybı ve bağlantı problemi doğurur. En iyi uygulama, işletme genelinde birkaç net standart belirlemek ve makineleri, hortum makaralarını ve servis noktalarını aynı seriyle uyumlu hale getirmektir.
Rekor ve Dirsek Sayısı da Önemlidir
Makineye ulaşan hatta çok sayıda dar dirsek, küçük çaplı regülatör, filtre, yağlayıcı veya döner bağlantı varsa her eleman ek direnç oluşturur. Tek bir parça tek başına büyük sorun yaratmayabilir; ancak toplam basınç kaybı yüksek olabilir. Özellikle 3/4 ve 1 inç ağır hizmet somun sıkma makinelerinde gereken debi büyüdüğü için küçük servis kuplajları yetersiz kalabilir. Hat tasarımında makine üreticisinin hava tüketimi, hortum uzunluğu ve eş zamanlı çalışan diğer ekipmanlar birlikte ele alınmalıdır.
Kaçak ve Isınma Belirtileri
Kuplaj çevresinden sürekli hava sesi gelmesi, bağlantının aşırı gevşek olması veya kullanım sırasında bağlantı noktasında anormal soğuma/yoğuşma hava kaybına işaret edebilir. Conta ve valf mekanizması aşındıkça kaçak artar. Kir, pas ve teflon parçası gibi yabancı maddeler valfin tam kapanmasını engelleyebilir. Bakımda kuplajın yalnız dış yüzeyi değil iç valfi ve O-ringleri de kontrol edilmelidir. Hasarlı bağlantı parçası geçici bantlama ile kullanılmamalıdır.
Atölye İçin Doğru Yaklaşım
Yeni makine alınırken yalnız makine ve lokma değil, hava giriş ölçüsü ile gerekli kuplaj serisi de satın alma listesine eklenmelidir. Mevcut hat yetersizse daha büyük hortum veya high-flow kuplaj gerekebilir. Aynı işletmede hafif servis aletleri ile yüksek debili ağır somun sıkma makineleri için farklı hat sınıfları tanımlanabilir. Etiketleme ve renk kodu, operatörün yanlış hattı kullanmasını azaltır. Performans sorunu olduğunda makineyi değiştirmeden önce bu bağlantı zinciri mutlaka kontrol edilmelidir.
Dinamik Basınç Ölçümü
Regülatörde makine çalışmıyorken görülen statik basınç tek başına yeterli bilgi vermez. Asıl önemli değer, makine hava tüketirken girişe yakın noktada oluşan dinamik basınçtır. Tetiğe basıldığında değer sert biçimde düşüyorsa hat üzerinde debi kısıtı vardır. Uygun test manometresiyle yapılan kısa ölçüm; kompresör, hortum, filtre veya kuplaj sorununu birbirinden ayırmada yardımcı olur.
Uygulama Notu
Profesyonel kullanımda doğru sonucu almak için ekipmanın yalnız tek parçasını değil sistemin tamamını değerlendirmek gerekir. Lokma, sürücü, hava hattı, bağlantı geometrisi ve operatör yöntemi birbiriyle ilişkilidir. Aynı sorun tekrar ediyorsa yalnız parçayı yenilemek yerine kök nedeni araştırmak daha kalıcı çözüm sağlar. Bakım kayıtları ve standart takım listeleri bu değerlendirmeyi kolaylaştırır.
Arıza Kaynağını Parçaya İndirmeyin
Sahada görülen performans problemi her zaman lokmanın kendisinden kaynaklanmaz. Aynı belirti; aşınmış kare sürücü, yetersiz hava debisi, yanlış ölçü, gevşek bağlantı, uzun adaptör zinciri veya operatörün makineyi eksen dışında tutması nedeniyle de ortaya çıkabilir. Parça değiştirmeden önce sistematik kontrol yapmak gereksiz maliyeti azaltır. Özellikle aynı sorun kısa süre içinde tekrar ediyorsa hangi makinede, hangi lokmayla ve hangi bağlantıda oluştuğu kaydedilmelidir. Bu basit kayıt, tekrar eden arızanın kök nedenini bulmayı kolaylaştırır ve bakım ekibinin yalnız belirtiyi değil gerçek problemi çözmesine yardımcı olur.
Pratik Kontrol Listesi
- Makine üreticisinin minimum giriş ve debi değerlerini kontrol edin.
- Kuplajın dış dişinden çok iç geçiş çapına bakın.
- Farklı hızlı kuplaj serilerini karıştırmayın.
- Hattaki dar dirsek, filtre ve regülatörleri toplam sistem olarak değerlendirin.
- Kaçak yapan veya gevşemiş kuplajları değiştirin.
GAV Teknik Saha Yaklaşımı
GAV Teknik, havalı lokma ve pnömatik sıkma ekipmanı seçimini tek bir ürün koduna indirgemek yerine uygulamanın tamamını değerlendirmeyi esas alır. Kullanılan somun ölçüsü, kare sürücü standardı, lokma derinliği, mevcut hava hattı ve vardiya yoğunluğu birlikte incelendiğinde gereksiz adaptör kullanımı, yanlış ölçü seçimi ve erken takım aşınması azaltılabilir. Özellikle sanayi tesisleri, OSB bakım ekipleri, otomotiv ve ağır vasıta servisleri için mevcut takım parkının fotoğrafı ve uygulama ölçüleri üzerinden daha düzenli bir set planı oluşturmak mümkündür.