
Havalı Somun Sıkma Makinesi Çalışırken Basınç Neden Düşer? Arıza Teşhis Rehberi konusu, profesyonel pnömatik bakım, montaj ve servis uygulamalarında doğrudan performans ve iş güvenliğini etkileyen bir başlıktır. Havalı somun sıkma makinesi, darbeli lokma, kompresör ve bağlantı elemanı birbirinden bağımsız parçalar gibi düşünülmemelidir. Sistem içindeki küçük bir uyumsuzluk, operatörün daha uzun süre darbe uygulamasına, lokma ve civata ömrünün kısalmasına veya üretim hattında zaman kaybına dönüşebilir. Bu rehberde konu; sanayi bakım ekipleri, otomotiv ve ağır vasıta servisleri, makine imalatçıları, tersaneler ve OSB işletmelerinin sahada uygulayabileceği kontroller üzerinden ele alınmaktadır.
Statik Basınç ile Dinamik Basınç Farkı
Hava hattında makine çalışmıyorken görülen basınç statik basınçtır ve çoğu zaman sistemi olduğundan güçlü gösterir. Tetik çekildiğinde hava akışı başlar ve gerçek kayıplar ortaya çıkar. Makine girişinde 6,2 bar beklenirken çalışma anında 4,5 bara düşüyorsa sorun makinenin kendisinden önce hava beslemesinde aranmalıdır. Pnömatik ekipman değerlendirmesinde önemli olan, hava akışı varken ölçülen dinamik basınçtır.
Yetersiz Kompresör Debisi
Kompresör tankı doluyken ilk birkaç somunda makine güçlü, sonra belirgin biçimde zayıf çalışıyorsa sürekli debi yetersiz olabilir. Tank kısa süreli enerji deposu gibi davranır; içindeki hava azaldığında kompresör tüketimi karşılayamıyorsa hat basıncı düşer. Bu durum özellikle küçük pistonlu kompresörlerin yüksek tüketimli 1 inç makinelerde kullanılması sırasında görülür. Kompresörün gerçek FAD veya teslim debisi, aletin tüketim değeriyle kıyaslanmalıdır.
Hortum Çapı ve Uzunluğu
Uzun ve ince hortum, hava akışı arttıkça önemli basınç kaybı üretir. Atölyede 8 mm iç çaplı uzun bir hortum küçük el aletlerinde yeterli olabilirken yüksek debili somun sıkma makinesini besleyemeyebilir. Hortumun kıvrılması, ezilmesi veya spiral yapının dar kesit oluşturması kaybı büyütür. Test için makineyi kısa ve daha geniş bir hortumla doğrudan ana hatta bağlamak, problemin hortum kaynaklı olup olmadığını hızlı biçimde gösterebilir.
Kuplaj, Regülatör ve Filtre Darboğazları
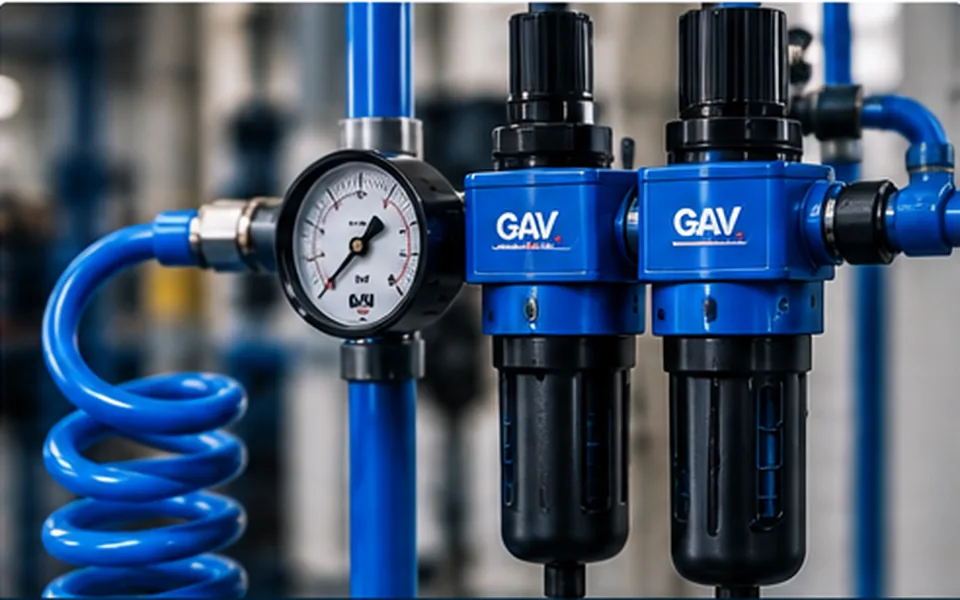
Hızlı kuplajlar, regülatörler ve filtre elemanları zamanla kirlenebilir veya iç geçiş çapları yetersiz kalabilir. Dışarıdan 1/2 inç bağlantılı görünen bir kuplajın iç açıklığı çok daha dar olabilir. Filtre su ve partikülle dolduğunda basınç farkı artar. Regülatör kapasitesi düşükse tetik anında giriş basıncı yüksek, çıkış basıncı düşük görülür. Arıza ararken komponentleri tek tek by-pass etmek veya giriş-çıkış basıncını karşılaştırmak faydalıdır.
Hava Kaçakları ve Gevşek Bağlantılar
Sürekli küçük kaçaklar kompresör kapasitesini tüketir ve yoğun kullanımda sistemin rezervini azaltır. Kuplaj contaları, hortum çatlakları, dişli bağlantılar ve FRL grubu kaçak açısından dinlenerek ve uygun kaçak tespit sıvısıyla kontrol edilmelidir. Birkaç küçük kaçak tek başına önemsiz görünse de tesis genelinde ciddi debi kaybı oluşturabilir. Özellikle vardiya dışında kompresörün sık sık devreye girmesi kaçakların önemli olduğuna işaret eder.
Yanlış Regülatör Ayarı ve Manometre Hatası
Regülatör ayarı yalnız boşta yapılırsa yanıltıcı olabilir. Makine çalışırken çıkış basıncı izlenmeli ve üreticinin tavsiye ettiği değere göre ayar yapılmalıdır. Eski veya darbe görmüş manometreler hatalı gösterebilir; iki farklı manometre arasında belirgin fark varsa kalibrasyon kontrolü gerekir. Basıncı gereğinden fazla yükselterek debi sorununu gizlemeye çalışmak doğru değildir; bu yaklaşım alet ömrünü azaltabilir ve güvenlik riskini artırabilir.
Sorunu Makineden Ayırmak İçin Test
Aynı hava hattında bilinen sağlam başka bir makineyi denemek veya şüpheli makineyi güçlü ve kısa bir servis hattına bağlamak teşhisi hızlandırır. Sorun makineyle birlikte taşınıyorsa alet içi bakım, palet, rotor veya darbe mekanizması değerlendirilebilir. Sorun aynı hatta farklı makinelerde de görülüyorsa hava beslemesi önceliklidir. Bu karşılaştırmalı yöntem, gereksiz yere makine sökme veya parça değiştirme riskini azaltır.
Adım Adım Kontrol Sırası
- Önce makine girişinde çalışma anındaki basıncı ölçün.
- Sonra hortumu kısaltıp daha geniş hatla tekrar deneyin.
- Kuplaj ve regülatör giriş-çıkış basınç farkını kontrol edin.
- Filtre elemanını ve su tahliyesini inceleyin.
- Kaçak testi yapın.
- Kompresörün yükteki gerçek debisini ve tank basınç döngüsünü gözlemleyin.
- Bu sırayla ilerlemek, rastgele parça değişimi yerine problemi kaynağında bulmayı kolaylaştırır.
Takım Parkında Standardizasyon
Profesyonel işletmelerde aynı işi yapan farklı vardiyaların farklı yöntemler kullanması, sonuçların değişmesine neden olur. Kullanılan makine, lokma, uzatma, hortum ve hava basıncı gibi temel parametrelerin istasyon bazında tanımlanması bu farkı azaltır. Hasarlı ekipmanın karantina kutusuna alınması, değiştirilen parçaların tarihinin kaydedilmesi ve sık kullanılan ölçülerin yedeklenmesi bakım disiplinini güçlendirir. Böylece arıza tekrar ettiğinde yalnız operatör yorumuna değil, geçmiş kayıtlara dayanarak kök neden analizi yapılabilir.
Uygulamada Ölçüm ve Doğrulama
Teorik değerler iyi bir başlangıçtır ancak son karar mümkün olduğunda sahada doğrulanmalıdır. Makine çalışırken dinamik hava basıncının izlenmesi, lokmanın somuna tam oturduğunun kontrol edilmesi ve bağlantı sonrasında anormal ısınma, ses veya deformasyon olup olmadığının gözlenmesi basit fakat değerlidir. Aynı işte kullanılan iki farklı ekipman arasında belirgin performans farkı varsa yalnız makine gücüne bakmak yerine hava beslemesi, aksesuar zinciri ve bağlantı elemanının durumu da karşılaştırılmalıdır. Ölçülebilen parametreleri kayıt altına almak, sonraki bakım kararlarını daha güvenilir hale getirir.
Periyodik Değerlendirme Neden Önemlidir?
Pnömatik ekipmanda bugün sorunsuz çalışan bir düzen, hortum yaşlanması, kuplaj aşınması, kompresör bakım gecikmesi veya operatör alışkanlıklarının değişmesi nedeniyle birkaç ay sonra aynı sonucu vermeyebilir. Bu yüzden kritik istasyonlarda yalnız arıza çıktığında kontrol yapmak yerine belirli aralıklarla performans gözlemi yapılmalıdır. Kullanılan lokmaların durumu, bağlantıların sıkılığı, hava hattı basıncı ve makinenin çalışma sesi birlikte değerlendirildiğinde küçük sapmalar erken fark edilir. Erken müdahale hem ekipman ömrünü uzatır hem de beklenmeyen duruşların önüne geçer.
GAV Teknik Yaklaşımı
GAV Teknik açısından doğru çözüm yalnız daha güçlü bir makine veya daha büyük bir lokma seçmek değildir. Uygulamadaki gerçek tork ihtiyacı, kare sürücü ölçüsü, lokma tipi, hava hattı debisi, bağlantı geometrisi ve vardiya yoğunluğu birlikte değerlendirilmelidir. Bu bilgiler netleştirildiğinde gereksiz ekipman büyütmek yerine daha dengeli bir sistem kurulabilir. Özellikle yoğun sanayi kullanımında ekipmanların standartlaştırılması, kritik ölçülerin yedeklenmesi ve periyodik kontrol kayıtlarının tutulması hem iş güvenliği hem de takım maliyeti açısından uzun vadede avantaj sağlar.