
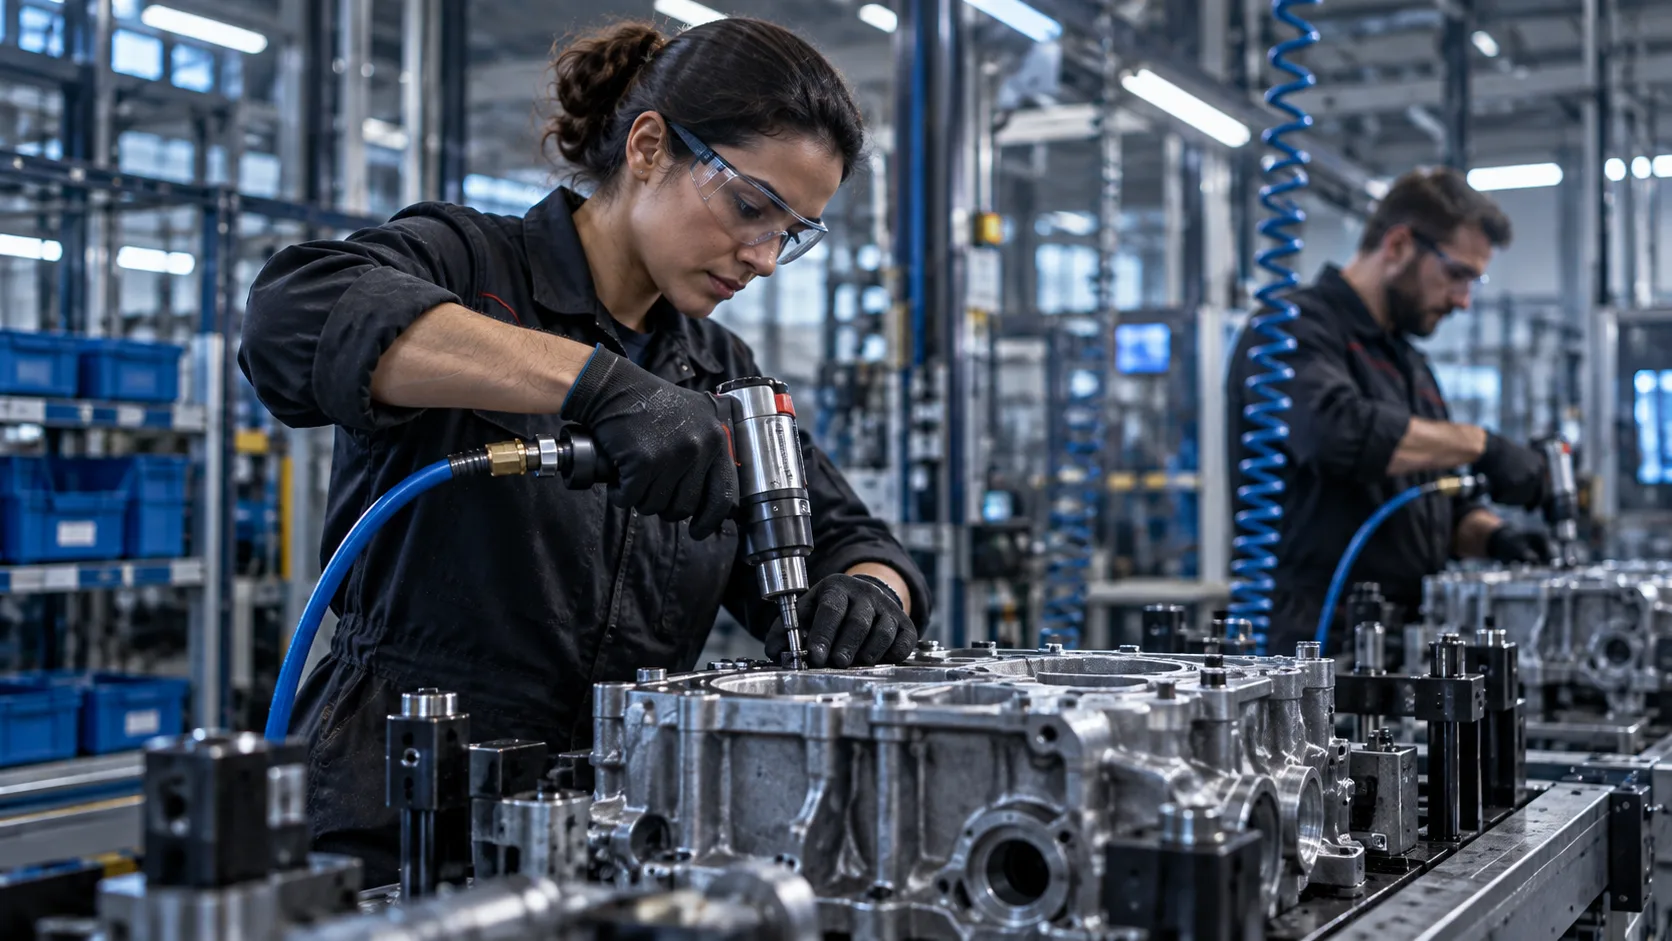
Fabrika Bakım Atölyesi İçin Havalı Lokma Takımı Nasıl Standardize Edilir? konusu, havalı somun sıkma ve darbeli lokma sistemlerinde sahadaki küçük ayrıntıların performans, takım ömrü ve iş güvenliği üzerindeki etkisini doğrudan gösterir. Doğru ekipman seçimi yalnız katalogdaki ölçüye bakılarak değil; bağlantının geometrisi, kullanılan kare sürücü, hava hattı, erişim koşulları ve işin tekrar sıklığı birlikte değerlendirilerek yapılmalıdır. Aşağıdaki rehber, profesyonel servis ve sanayi uygulamalarında karar verirken kullanılabilecek temel kontrol noktalarını sistematik biçimde ele alır.
Standardizasyon Neden Gereklidir?
Fabrika bakım atölyelerinde zaman kaybının önemli bir kısmı yalnız arızanın kendisinden değil, doğru takımın bulunamamasından kaynaklanabilir. Aynı tesiste 1/2, 3/4 ve 1 inç makineler, metrik ve inç bağlantılar, standart ve derin lokmalar birlikte kullanılıyorsa plansız takım havuzu hızla karmaşık hale gelir. Standardizasyonun amacı her işi tek bir setle yapmak değil; hangi istasyonda hangi sürücü ve ölçülerin gerekli olduğunu belirleyip ortak bir sistem kurmaktır. Böylece operatör doğru parçaya daha hızlı ulaşır, gereksiz adaptör kullanımı azalır ve yedek stok daha rasyonel planlanır.
Önce Kullanım Envanteri Çıkarın
İlk aşamada bakım ekibinin son aylarda kullandığı bağlantı ölçüleri, makine sürücü kareleri ve uygulama türleri kaydedilmelidir. Pompa ve vana bakımı, redüktör sökümü, konveyör, kalıp değişimi, pres bakımı veya tesisat flanşları farklı ihtiyaçlar yaratabilir. Sadece katalog setine bakmak yerine gerçek iş emirlerinden ölçü listesi çıkarmak daha doğru sonuç verir. Çok sık kullanılan ölçüler, nadiren kullanılanlar ve kritik duruşta mutlaka hazır olması gerekenler ayrı gruplara ayrılmalıdır.
Sürücü Sınıflarını Bölgelere Ayırın
1/2 inç ekipmanlar kompakt bakım işlerinde, 3/4 inç orta-ağır bağlantılarda, 1 inç ise büyük flanş ve ağır makine bağlantılarında yoğunlaşabilir. Tesiste bu sınıflar farklı bölgelerde kullanılıyorsa takım dolapları da buna göre ayrılmalıdır. Küçük makineyi büyütmek için sürekli adaptör kullanmak yerine doğru sürücü sınıfındaki lokmayı ilgili istasyonda bulundurmak daha güvenlidir. Renk kodu, raf etiketi ve büyük okunur ölçü işaretleri, vardiya değişimlerinde karışıklığı ciddi biçimde azaltır.
Kritik Ölçülerde Yedek Stratejisi
Her ölçüden iki adet almak ekonomik olmayabilir; ancak üretimi durdurabilecek kritik bağlantılarda yedek lokma bulundurmak mantıklıdır. Örneğin belirli bir paketleme hattının sökümünde kullanılan 36 mm derin lokma veya bir pompada gereken büyük flanş lokması arızalandığında alternatif yoksa bakım süresi uzar. Envanterde kritik olarak işaretlenen ölçüler için minimum stok seviyesi tanımlanabilir. Pim, O-ring, adaptör ve uzatma gibi küçük aksesuarlar da bu planın parçası olmalıdır.
Takım Dolabı ve Geri Dönüş Sistemi
Lokmanın nerede olduğu kadar kullanımdan sonra nereye döndüğü de önemlidir. Gölge panolar, köpük kesimli çekmeceler veya numaralı gözler eksik parçayı hemen görünür hale getirir. Hasarlı takımın sağlamlarla aynı çekmeceye geri konmasını önlemek için ayrı bir red/karantina kutusu kullanılabilir. Böylece sonraki vardiya arızalı lokmayı fark etmeden makineye takmaz. Barkod veya basit dijital kayıt sistemi kullanılan büyük işletmelerde kritik takım hareketleri izlenebilir.
Periyodik Gözden Geçirme
Standart takım listesi bir kez hazırlanıp unutulmamalıdır. Yeni makine yatırımı, hat revizyonu veya bakım deneyimi ölçü ihtiyacını değiştirebilir. Üç veya altı aylık aralıklarla en çok kırılan, kaybolan veya hiç kullanılmayan parçalar analiz edilmelidir. Sürekli hasar gören aynı ölçü, yanlış lokma sınıfı, aşınmış sürücü veya uygulama problemine işaret edebilir. Standardizasyon böylece yalnız düzen değil, bakım verisi üreten bir süreç haline gelir.
Satın Alma ve Bakım Birlikte Planlanmalı
Takım standardizasyonu yalnız satın alma departmanının işi değildir. Bakım ekibi hangi ölçünün neden gerektiğini, satın alma ise marka/model çeşitliliğini ve yedek sürekliliğini birlikte değerlendirmelidir. Aynı iş için çok farklı sürücü standartları satın almak ileride adaptör ve yedek karmaşasını artırabilir. Yeni ekipman yatırımında mevcut takım parkıyla uyumluluk da teknik şartnamenin bir maddesi haline getirilebilir.
Uygulama Notu
Profesyonel kullanımda doğru sonucu almak için ekipmanın yalnız tek parçasını değil sistemin tamamını değerlendirmek gerekir. Lokma, sürücü, hava hattı, bağlantı geometrisi ve operatör yöntemi birbiriyle ilişkilidir. Aynı sorun tekrar ediyorsa yalnız parçayı yenilemek yerine kök nedeni araştırmak daha kalıcı çözüm sağlar. Bakım kayıtları ve standart takım listeleri bu değerlendirmeyi kolaylaştırır.
Uygulama Verisiyle Doğru Seti Geliştirin
İyi bir lokma seti başlangıçta satın alınan sabit bir liste olmak zorunda değildir. İşletme, birkaç aylık kullanım sonunda hangi ölçülerin çok sık tüketildiğini, hangi parçaların hiç kullanılmadığını ve hangi uygulamada adaptör ihtiyacının sürekli tekrar ettiğini görebilir. Bu bilgilerle set yeniden düzenlenebilir; kritik ölçüler yedeklenebilir, gereksiz parçalar azaltılabilir ve özel erişim gerektiren noktalar için doğru lokma seçilebilir. Özellikle OSB ve fabrika bakım ekiplerinde bu yaklaşım takım maliyetini kontrol ederken bakım sürekliliğini güçlendirir ve operatörün doğru ekipmana daha hızlı ulaşmasını sağlar.
Pratik Kontrol Listesi
- Gerçek iş emirlerinden kullanılan ölçü listesini çıkarın.
- 1/2, 3/4 ve 1 inç sürücü sınıflarını fiziksel olarak ayırın.
- Kritik ölçüler için minimum yedek stok tanımlayın.
- Hasarlı takımlar için ayrı karantina alanı oluşturun.
- Takım listesini periyodik olarak kullanım verisine göre güncelleyin.
GAV Teknik Saha Yaklaşımı
GAV Teknik, havalı lokma ve pnömatik sıkma ekipmanı seçimini tek bir ürün koduna indirgemek yerine uygulamanın tamamını değerlendirmeyi esas alır. Kullanılan somun ölçüsü, kare sürücü standardı, lokma derinliği, mevcut hava hattı ve vardiya yoğunluğu birlikte incelendiğinde gereksiz adaptör kullanımı, yanlış ölçü seçimi ve erken takım aşınması azaltılabilir. Özellikle sanayi tesisleri, OSB bakım ekipleri, otomotiv ve ağır vasıta servisleri için mevcut takım parkının fotoğrafı ve uygulama ölçüleri üzerinden daha düzenli bir set planı oluşturmak mümkündür.