
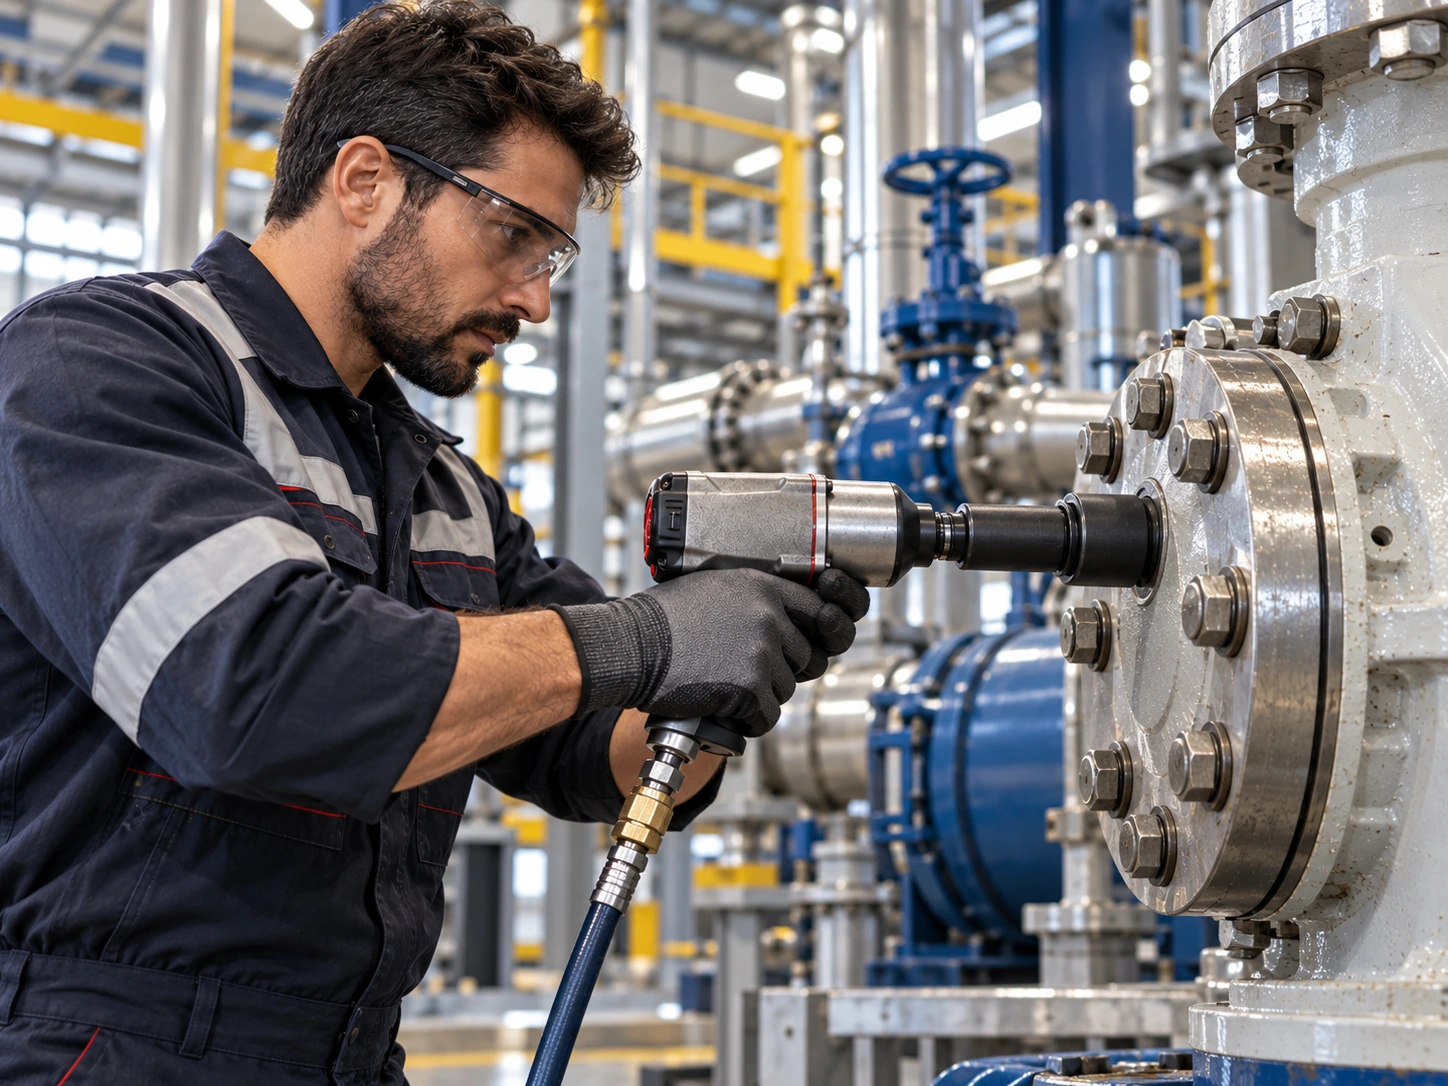
Endüstriyel Flanş Bağlantılarında Havalı Lokma Seçimi Nasıl Yapılır? konusu, havalı somun sıkma ve darbeli lokma sistemlerinde sahadaki küçük ayrıntıların performans, takım ömrü ve iş güvenliği üzerindeki etkisini doğrudan gösterir. Doğru ekipman seçimi yalnız katalogdaki ölçüye bakılarak değil; bağlantının geometrisi, kullanılan kare sürücü, hava hattı, erişim koşulları ve işin tekrar sıklığı birlikte değerlendirilerek yapılmalıdır. Aşağıdaki rehber, profesyonel servis ve sanayi uygulamalarında karar verirken kullanılabilecek temel kontrol noktalarını sistematik biçimde ele alır.
Flanş İşinde Lokma Seçimi Neden Farklıdır?
Endüstriyel flanş bağlantılarında amaç yalnız somunu döndürmek değildir. Conta yüzeyinin dengeli sıkılması, civataların uygun sıra ve değerlerde yüklenmesi ve ekipman gövdesinin zorlanmaması gerekir. Havalı somun sıkma makinesi sökme ve hızlı ön sıkma için zaman kazandırabilir; ancak lokma seçimi bağlantının çapı, saplama uzunluğu, çevresel erişim ve kullanılacak tork yöntemine göre yapılmalıdır. Özellikle büyük boru, pompa ve vana flanşlarında ağır lokma ve uzatma kombinasyonları operatör ergonomisini de etkiler.
Somun Ölçüsü ve Lokma Derinliği
Flanşlarda uzun saplamalar sık görülür. Somun saplamanın üzerinde içeride kalıyorsa standart lokma dibe oturmadan saplamaya çarpabilir; bu durumda uygun derin lokma gerekir. Ancak her flanşta derin lokma kullanmak gereksiz ağırlık ve uzunluk oluşturabilir. Bağlantı planından veya sahadaki ölçümden somun anahtar ağzı, saplama çıkıntısı ve çevresel boşluk belirlenmelidir. Lokma somuna tam oturmalı ve flanş gövdesine sürtmemelidir.
Sürücü Karesi Nasıl Belirlenir?
Küçük proses ekipmanlarında 1/2 inç, daha ağır bağlantılarda 3/4 veya 1 inç sürücü sınıfı gerekebilir. Karar yalnız somun çapına göre değil, gereken sökme kuvveti ve iş yoğunluğuna göre verilir. Çok küçük makineyi büyük lokmaya adaptörle bağlamak performans ve dayanım açısından doğru olmayabilir. Büyük makineyi küçük hassas bağlantıda kullanmak da kontrolü zorlaştırır. İşletme flanş boyutlarına göre birkaç standart takım sınıfı belirleyebilir.
Sıkma Sırası ve Kontrollü Tork
Flanş civataları genellikle karşılıklı ve kademeli bir sıra ile sıkılır; kesin prosedür ekipman, conta ve ilgili standarda göre değişir. Darbeli makinenin yalnızca hızlı ön sıkma için kullanıldığı uygulamalarda son tork kalibre edilmiş ekipmanla tamamlanmalıdır. Kritik proses hatlarında tork, civata gerilimi veya hidrolik germe gibi daha kontrollü yöntemler gerekebilir. Bu nedenle lokma takımının yüksek torka dayanıklı olması, tek başına doğru flanş montajı anlamına gelmez. İşletme prosedürü her zaman önceliklidir.
Korozyonlu Flanşlarda Sökme
Eski tesislerde flanş somunları pas, boya veya proses ortamı nedeniyle sıkışmış olabilir. Daha büyük makineyle uzun süre darbe uygulamak her zaman doğru çözüm değildir. Önce diş durumu, somun başı ve ekipmanın mekanik güvenliği değerlendirilmelidir. Uygun penetran, kontrollü ısıtma veya kesme gibi yöntemler yalnız tesis prosedürü ve güvenlik izinleri doğrultusunda kullanılmalıdır. Yuvarlanmış somun için özel sökme lokması gerekebilir. Normal darbeli lokma somuna yarım oturmuş şekilde zorlanmamalıdır.
Bakım Atölyesi İçin Set Planı
Tesisteki pompa, vana ve flanş envanterinden en sık kullanılan somun ölçüleri çıkarılabilir. Bu ölçülerde standart ve gerekli olanlarda derin lokmalar; uygun uzatmalar, pim/O-ringler ve yedek kritik parçalar birlikte tutulmalıdır. Tersane, enerji tesisi ve kimya/proses tesislerinde korozif ortam lokmaların saklama koşullarını etkileyebilir; kullanım sonrası temizlik ve kuru depolama önemlidir. İş emri ile takım listesi eşleştirilirse bakım ekibi sahaya eksik parçayla gitmez.
İş İzni ve Proses Güvenliği
Proses tesislerinde flanş üzerinde çalışmadan önce hattın basınçsız, boşaltılmış ve güvenli duruma alınmış olması temel koşuldur. Havalı lokma seçimi bu proses güvenliğinin yerine geçmez. İş izni, kilitleme-etiketleme, uygun kişisel koruyucu donanım ve saha prosedürleri tamamlandıktan sonra mekanik sökme/sıkma işlemi yapılmalıdır. Özellikle yanıcı veya tehlikeli akışkan hatlarında tesis prosedürü her zaman önceliklidir.
Uygulama Notu
Profesyonel kullanımda doğru sonucu almak için ekipmanın yalnız tek parçasını değil sistemin tamamını değerlendirmek gerekir. Lokma, sürücü, hava hattı, bağlantı geometrisi ve operatör yöntemi birbiriyle ilişkilidir. Aynı sorun tekrar ediyorsa yalnız parçayı yenilemek yerine kök nedeni araştırmak daha kalıcı çözüm sağlar. Bakım kayıtları ve standart takım listeleri bu değerlendirmeyi kolaylaştırır.
Uygulama Verisiyle Doğru Seti Geliştirin
İyi bir lokma seti başlangıçta satın alınan sabit bir liste olmak zorunda değildir. İşletme, birkaç aylık kullanım sonunda hangi ölçülerin çok sık tüketildiğini, hangi parçaların hiç kullanılmadığını ve hangi uygulamada adaptör ihtiyacının sürekli tekrar ettiğini görebilir. Bu bilgilerle set yeniden düzenlenebilir; kritik ölçüler yedeklenebilir, gereksiz parçalar azaltılabilir ve özel erişim gerektiren noktalar için doğru lokma seçilebilir. Özellikle OSB ve fabrika bakım ekiplerinde bu yaklaşım takım maliyetini kontrol ederken bakım sürekliliğini güçlendirir ve operatörün doğru ekipmana daha hızlı ulaşmasını sağlar.
Arıza Kaynağını Parçaya İndirmeyin
Sahada görülen performans problemi her zaman lokmanın kendisinden kaynaklanmaz. Aynı belirti; aşınmış kare sürücü, yetersiz hava debisi, yanlış ölçü, gevşek bağlantı, uzun adaptör zinciri veya operatörün makineyi eksen dışında tutması nedeniyle de ortaya çıkabilir. Parça değiştirmeden önce sistematik kontrol yapmak gereksiz maliyeti azaltır. Özellikle aynı sorun kısa süre içinde tekrar ediyorsa hangi makinede, hangi lokmayla ve hangi bağlantıda oluştuğu kaydedilmelidir. Bu basit kayıt, tekrar eden arızanın kök nedenini bulmayı kolaylaştırır ve bakım ekibinin yalnız belirtiyi değil gerçek problemi çözmesine yardımcı olur.
Pratik Kontrol Listesi
- Somun ölçüsü, saplama çıkıntısı ve çevresel erişimi ölçün.
- Gerekiyorsa derin lokma, gerekmiyorsa daha kompakt standart lokma seçin.
- Makine ve lokmayı aynı sürücü sınıfında eşleştirin.
- Flanş sıkma sırası ve nihai tork prosedürünü ayrıca uygulayın.
- Korozyonlu bağlantılarda yarım oturan lokmayla zorlamayın.
GAV Teknik Saha Yaklaşımı
GAV Teknik, havalı lokma ve pnömatik sıkma ekipmanı seçimini tek bir ürün koduna indirgemek yerine uygulamanın tamamını değerlendirmeyi esas alır. Kullanılan somun ölçüsü, kare sürücü standardı, lokma derinliği, mevcut hava hattı ve vardiya yoğunluğu birlikte incelendiğinde gereksiz adaptör kullanımı, yanlış ölçü seçimi ve erken takım aşınması azaltılabilir. Özellikle sanayi tesisleri, OSB bakım ekipleri, otomotiv ve ağır vasıta servisleri için mevcut takım parkının fotoğrafı ve uygulama ölçüleri üzerinden daha düzenli bir set planı oluşturmak mümkündür.