
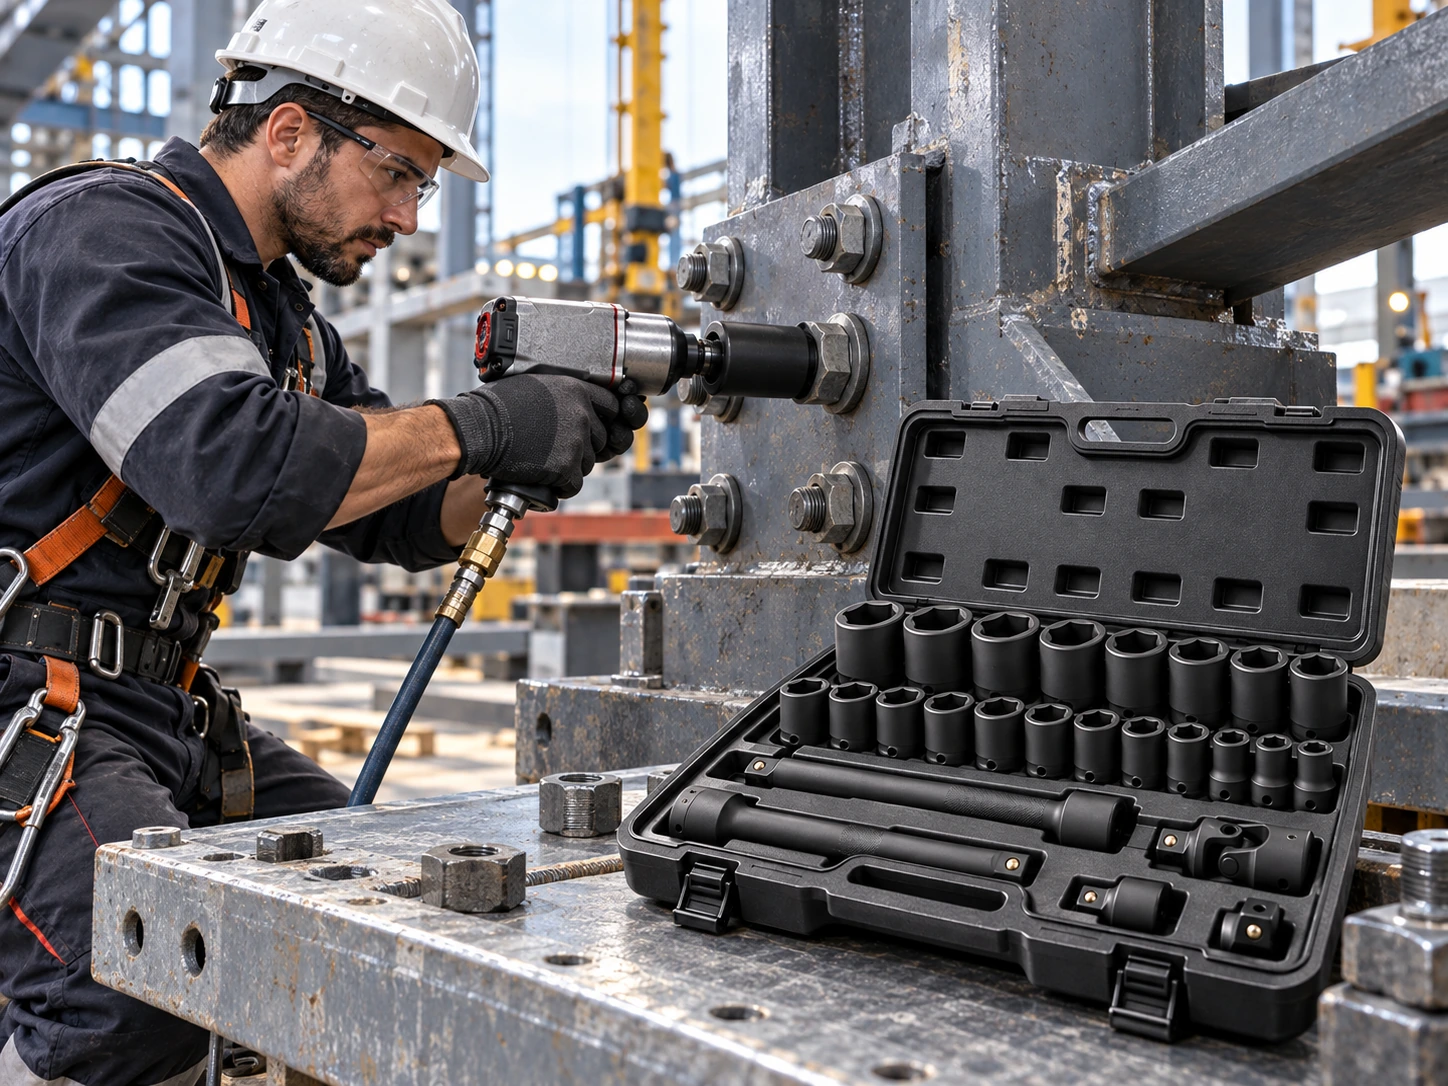
Sanayide darbeli lokma bakımı ve saklama hakkında en çok hata, parçaların tek tek doğru görünmesine rağmen sistem olarak uyumsuz olmalarından doğar. Lokmanın bakım ihtiyacı hareketli parçası olmadığı için gözden kaçabilir; oysa kir, metal talaşı, pas, deformasyon ve ölçü işaretlerinin kaybolması takım yönetimini doğrudan etkiler. Düzenli temizlik aynı zamanda çatlakları erken görmeyi kolaylaştırır. Özellikle lokma setini temiz, tanımlı ve güvenli biçimde uzun süre kullanmak sırasında küçük bir uyumsuzluk işlem süresini uzatabilir, takım ömrünü kısaltabilir ve tekrar iş ihtiyacını artırabilir.
Darbeli lokma bakımı ve saklama Konusunda Temel Teknik Mantık
Lokmanın bakım ihtiyacı hareketli parçası olmadığı için gözden kaçabilir; oysa kir, metal talaşı, pas, deformasyon ve ölçü işaretlerinin kaybolması takım yönetimini doğrudan etkiler. Düzenli temizlik aynı zamanda çatlakları erken görmeyi kolaylaştırır. Bu temel mantık doğru kurulmadığında kullanıcı çoğu zaman problemi başka yerde arar. Örneğin yetersiz hava beslemesi lokma veya makine arızası sanılabilir; yanlış ölçüde lokma ise bağlantının kendisini sorunlu gösterebilir. Bu yüzden ilk değerlendirmede ekipmanın adı yerine çalışma koşulu, bağlantının şekli ve kullanılan sürücü standardı kayda alınmalıdır. Özellikle tekrarlı sanayi işlerinde küçük bir seçim hatası yüzlerce çevrimde zaman ve takım ömrü kaybına dönüşür.
Makine, Lokma ve Bağlantı Bir Sistemdir
Pnömatik sıkma düzeninde makine yalnız enerji kaynağı, lokma da yalnız ara parça değildir. Kare sürücüdeki boşluk, lokmanın somuna oturması ve bağlantı elemanının yüzey durumu darbe aktarımını değiştirir. Gölge panolu takım dolabı, köpük kesimli çekmece veya numaralı yuvalar hangi parçanın eksik olduğunu tek bakışta gösterir ve servis hızını artırır. İyi sonuç için bütün zincirin aynı çalışma sınıfında olması gerekir. Bir bileşenin kapasitesi diğerlerinden belirgin biçimde yüksek veya düşük olduğunda sistemin zayıf noktası ortaya çıkar. Bu yaklaşım satın alma kararını da sadeleştirir; gereksiz büyük ekipman yerine işin gerektirdiği sınıf belirlenir.
Sahada En Sık Yapılan Hatalar
Lokmaları nemli ortamda dağınık bırakmak, yağlı metal talaşıyla birlikte saklamak veya hasarlı lokmayı sağlam takımın içine geri koymak korozyon ve yanlış kullanım riskini artırır. Bu tip hataların ortak noktası, kısa vadede işi bitiriyor gibi görünmeleridir. Fakat zaman içinde lokma ağzındaki deformasyon, sürücü köşelerindeki dövülme, bağlantı başındaki hasar veya operatörün daha uzun süre darbe uygulaması gibi belirtiler ortaya çıkar. Sorun büyüdüğünde yalnız lokma değil makine, bağlantı elemanı ve üretim süresi de etkilenir. Bu nedenle geçici çözüm yerine doğru ölçü ve doğru çalışma yöntemi tercih edilmelidir.
Kontrol ve Bakım Disiplini
Temizlik sonrası yüzey kurutulmalı, üreticinin önerdiği koruma yöntemi uygulanmalı ve çatlak/deformasyon görülen ürünler işaretlenerek kullanım dışına alınmalıdır. Kontrolün uzun bir prosedür olması gerekmez. Vardiya başında birkaç dakikalık görsel inceleme, hava hattındaki belirgin kaçakların dinlenmesi ve kullanılan parçaların yerinde olup olmadığının görülmesi birçok sorunu erken yakalar. Hasarlı takımın yeniden çekmeceye dönmesini engelleyen basit bir red kutusu veya etiket sistemi özellikle kalabalık atölyelerde etkilidir. Bakım kaydı tutulabiliyorsa aynı sorunun hangi istasyonda ne sıklıkta tekrar ettiği de görünür hale gelir.
Uygulamayı Tanımlamadan Ürün Seçmeyin
İlk adım yapılacak işi tarif etmektir. Lokma setini temiz, tanımlı ve güvenli biçimde uzun süre kullanmak için bağlantı ölçüsü, erişim, hedeflenen işlem, vardiya yoğunluğu ve mevcut makine sınıfı not edilmelidir. Takım dolabında ölçüler sıralı tutulmalı, metrik ve inç setleri ayrılmalı, derin lokmalar ayrı hat üzerinde düzenlenmelidir. En sık kullanılan ölçülerin yedekleri tanımlanabilir; eksik parçalar vardiya sonunda fark edilmelidir. Katalogda çok sayıda seçenek bulunması doğru seçimi otomatik hale getirmez; aksine hangi özelliğin gerçekten gerekli olduğunu belirlemek önemlidir. Aynı takım farklı bir istasyonda başarılı çalışırken başka bir noktada hava hattı, erişim veya bağlantı geometrisi nedeniyle yetersiz kalabilir. Bu yüzden seçim, sahadaki gerçek tekrar sayısı ve iş akışı görülerek yapılmalıdır.
Takım Standardizasyonu Zaman Kazandırır
Atölyede aynı iş için farklı sürücü ölçülerinin ve çok sayıda benzer lokmanın rastgele bulunması ilk bakışta zengin ekipman gibi görünür; fakat arama süresini ve yanlış seçim riskini artırabilir. Sık kullanılan ölçüleri istasyon bazında, özel ölçüleri merkezi takım alanında yönetmek daha kontrollü bir düzendir. Lokmaların üzerinde okunaklı ölçü işareti bulunması, metrik ve inç setlerin ayrılması ve darbeli lokmaların manuel lokmalardan farklı alanda tutulması eğitim ihtiyacını da azaltır.
Performansı Yalnız Tork Rakamıyla Değerlendirmeyin
Bir ekipmanın katalog torku önemli bir referanstır; ancak sahadaki gerçek performans yalnız bu sayıdan oluşmaz. Hava beslemesi, hortum uzunluğu, kuplaj geçişi, lokma ağırlığı ve bağlantı sürtünmesi sonucu değiştirir. Operatörün bir somunu ne kadar sürede söktüğü veya makineyi ne kadar uzun darbede tuttuğu da pratik göstergedir. Karşılaştırma yapılacaksa aynı bağlantı, benzer hava şartı ve iyi durumdaki lokma ile test yapılması daha anlamlıdır. Böylece sorun makinede mi, hatta mı, aksesuarda mı daha sağlıklı ayrıştırılır.
Pratik Kontrol Listesi
- Takım dolabında ölçüler sıralı tutulmalı, metrik ve inç setleri ayrılmalı, derin lokmalar ayrı hat üzerinde düzenlenmelidir. En sık kullanılan ölçülerin yedekleri tanımlanabilir; eksik parçalar vardiya sonunda fark edilmelidir.
- Gölge panolu takım dolabı, köpük kesimli çekmece veya numaralı yuvalar hangi parçanın eksik olduğunu tek bakışta gösterir ve servis hızını artırır.
- Temizlik sonrası yüzey kurutulmalı, üreticinin önerdiği koruma yöntemi uygulanmalı ve çatlak/deformasyon görülen ürünler işaretlenerek kullanım dışına alınmalıdır.
- Makine çalışırken anormal ses, aşırı titreşim, lokmada salınım veya belirgin performans düşüşü varsa işlem sürdürülmeden neden araştırılmalıdır.
- Bağlantının kritik tork değeri varsa nihai kontrol, ilgili üretici prosedürü ve uygun ölçüm ekipmanı ile yapılmalıdır.
Sahaya Uygun Karar Nasıl Verilir?
Darbeli lokma bakımı ve saklama için tek bir evrensel reçete yoktur. Doğru çözüm, lokma setini temiz, tanımlı ve güvenli biçimde uzun süre kullanmak sırasında karşılaşılan gerçek ölçü, erişim, tork ve hava besleme şartlarına göre belirlenir. GAV Teknik değerlendirmesinde amaç teorik olarak en güçlü sistemi kurmak değil, operatörün her vardiyada güvenle kullanabileceği dengeli bir takım düzeni oluşturmaktır. Makine modeli, kare sürücü, somun ölçüsü, çalışma sıklığı ve varsa mevcut sorun belirtileri birlikte paylaşıldığında seçim veya kontrol süreci daha hızlı ilerler.