
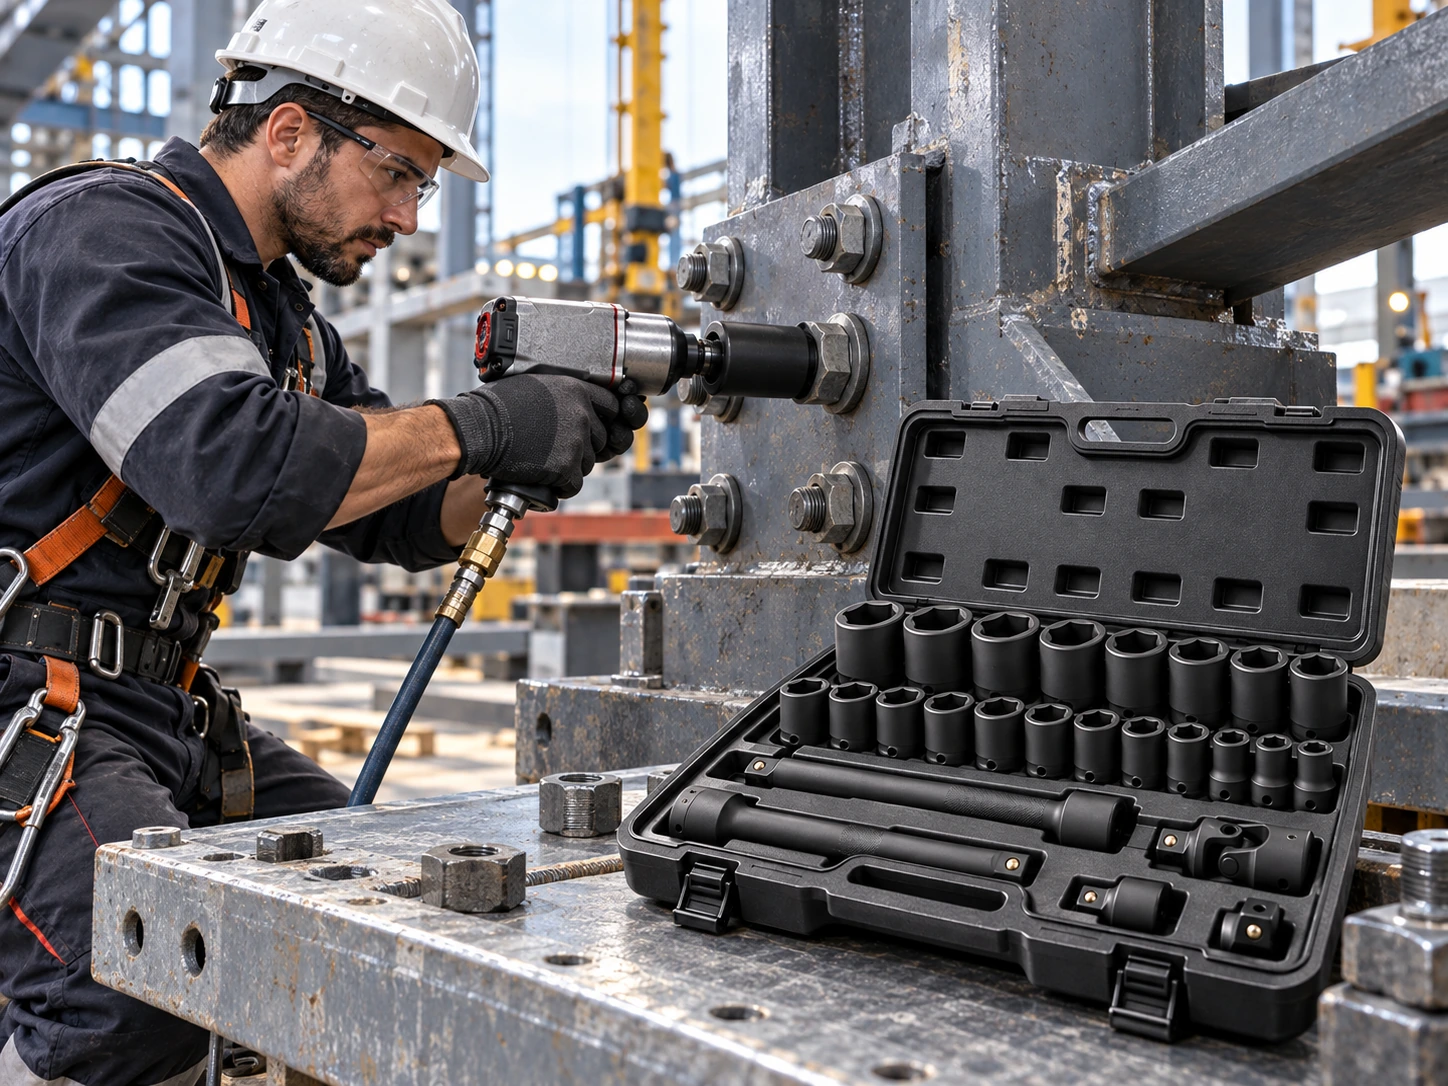
8.8, 10.9 ve 12.9 Civata Kalite Sınıfları Havalı Sıkma Seçimini Nasıl Etkiler? konusu, profesyonel pnömatik bakım ve montaj uygulamalarında sık karşılaşılan ancak çoğu zaman yalnız saha tecrübesiyle çözülmeye çalışılan bir teknik ayrıntıdır. Doğru yaklaşım; makine, lokma, hava hattı ve bağlantı elemanını tek bir sistem olarak değerlendirmektir. Aşağıdaki rehber, sanayi bakım ekipleri, otomotiv ve ağır vasıta servisleri, makine imalatçıları ve OSB işletmeleri için uygulamada kullanılabilecek kontrol noktalarını ayrıntılı biçimde ele alır.
Civata Sınıfı Ne Anlatır?
Metrik çelik cıvatalarda 8.8, 10.9 ve 12.9 gibi işaretler malzemenin mekanik dayanım sınıfını ifade eder. İlk sayı yaklaşık çekme dayanımı sınıfını, ikinci bölüm ise akma dayanımıyla ilişkili oranı tanımlar. Bu işaretler bağlantının hangi yükleri taşıyabileceği konusunda mühendislik bilgisi verir; ancak tek başına sıkma torkunu belirlemek için yeterli değildir. Diş çapı, adımı, kaplama, yağlama, somun sınıfı, sürtünme katsayısı ve bağlantı tasarımı da gerekli sıkma değerini etkiler. Bu nedenle katalog dışı genel tork tablolarını körlemesine uygulamak doğru değildir.
Daha Yüksek Sınıf Her Zaman Daha Fazla Darbe Demek Değildir
12.9 sınıfı bir cıvatanın daha yüksek dayanımlı olması, darbeli makinenin maksimum güçte ve süresiz çalıştırılması gerektiği anlamına gelmez. Bağlantı tasarımının hedef ön yükü mühendislik hesabıyla belirlenir. Aşırı sıkma, yüksek dayanımlı cıvatada dahi akma, diş hasarı veya bağlantı elemanında beklenmeyen gerilme yaratabilir. Havalı somun sıkma makinesi hızlı montaj veya ön sıkma sağlayabilir; fakat kritik bağlantılarda nihai tork veya ön yük kontrolü uygun yöntemle doğrulanmalıdır. Makine gücü bağlantının sınıfına göre seçilir, ama kontrol prosedürü mutlaka korunur.
Lokma Seçimi Nasıl Etkilenir?
Yüksek dayanımlı ve büyük çaplı cıvatalarda gereken çalışma torku arttıkça lokma üzerindeki yük de büyür. Bu nedenle doğru Cr-Mo impact lokma, uygun sürücü karesi ve yeterli gövde kalınlığı önem kazanır. 1/2 inç sistemin sınırında kalan bir bağlantıyı sürekli maksimumda zorlamak yerine uygulamaya uygun 3/4 veya 1 inç sürücüye geçmek daha sağlıklı olabilir. Ancak sürücü büyütme kararı yalnız cıvata sınıfına bakılarak değil, gerçek tork ihtiyacı, bağlantı boyutu ve iş çevrimiyle birlikte verilmelidir.
Kaplama ve Yağlama Torku Değiştirir
Aynı 10.9 cıvata, kuru siyah yüzey, galvaniz kaplama veya yağlanmış diş ile farklı sürtünme davranışı gösterebilir. Torkun önemli bölümü sürtünmeyi yenmeye harcandığı için yüzey koşulu değiştiğinde aynı tork farklı cıvata ön yükü oluşturabilir. Bu nedenle sahada cıvataya yağ sürüp ardından kuru bağlantı için verilen tork değerini uygulamak risklidir. Bağlantı üreticisinin yağlama ve kaplama şartları takip edilmeli, bakım sırasında farklı sınıf veya kaplamadaki parçalar rastgele birbirine karıştırılmamalıdır.
Somun ve Rondela Sınıfını Unutmayın
Yüksek dayanımlı cıvatayla düşük sınıf somun kullanılması bağlantı dengesini bozar. Aynı şekilde uygun sertlikte rondela gerekebilen uygulamalar vardır. Havalı sıkma sırasında operatör yalnız cıvata başındaki 10.9 işaretine bakarak karar vermemelidir. Parça listesi ve mühendislik standardı somun, rondela ve yüzey şartlarını birlikte tanımlamalıdır. Çelik konstrüksiyon, makine gövdesi veya ağır ekipman bakımında yanlış eşleştirme, darbeli makine ne kadar doğru seçilirse seçilsin güvenilir bağlantı oluşturmaz.
Kritik Bağlantılarda Darbeli Makinenin Rolü
Darbeli somun sıkma makinesi hızlı sökme, ilk oturtma ve belirli proseslerde kontrollü sıkma ekipmanının bir parçası olabilir. Ancak kritik cıvata bağlantılarında sonuç yalnız darbe süresine göre belirlenmemelidir. Kalibre edilmiş tork anahtarı, tork kontrollü sıkma sistemi, açı kontrollü yöntem veya özel germe prosedürü gerekebilir. Hangi yöntemin kullanılacağı ekipman üreticisi veya mühendislik dokümanıyla belirlenir. Operatörün kulağıyla darbe sesini sayarak yüksek dayanımlı cıvatayı nihai değere getirmeye çalışması standart bir kontrol yöntemi değildir.
Sökme İşleminde Dayanım Sınıfının Etkisi
Yüksek dayanımlı cıvatalar yıllarca ağır yük altında kaldığında, korozyon ve yüzey yapışması sökme torkunu montaj torkunun çok üzerine çıkarabilir. Bu nedenle bakım ekibi yalnız orijinal sıkma değerine bakarak sökme makinesi seçmemelidir. Bağlantının yaşı, korozyon durumu ve erişim şartı değerlendirilmelidir. Çok güçlü makine kullanırken lokma, uzatma ve kare sürücünün sınıfı da yükseltilmelidir. Hasarlı veya esnemiş cıvatanın tekrar kullanılıp kullanılamayacağı ise üretici kriterine göre belirlenmelidir.
Atölyede Sınıf Karışıklığını Önlemek
Bakım depolarında farklı cıvata sınıflarının aynı kutuya karışması sık rastlanan bir sorundur. Baş işaretlerinin okunur olması, malzeme kodlarının ayrı stoklanması ve kritik bağlantılar için parça listelerinin erişilebilir tutulması gerekir. Operatör değişim yaparken aynı çap ve boyda görünen düşük sınıf bir cıvatayı kullanmamalıdır. Lokma takımının ölçü standardizasyonu kadar bağlantı elemanı standardizasyonu da önemlidir. Özellikle üretim hattında yanlış sınıf cıvata kullanımı kalite problemi yaratır ve sonradan tork kontrolüyle tamamen telafi edilemez.
Uygulama Kontrol Listesi
- Civata sınıfını yalnız baş işaretinden değil teknik dokümandan doğrulayın.
- Tork değerini yüzey kaplama ve yağlama şartıyla birlikte değerlendirin.
- Yüksek torkta uygun sürücü karesi ve impact lokma kullanın.
- Kritik bağlantıda nihai sıkmayı onaylı yöntemle doğrulayın.
- Somun ve rondela sınıfını cıvata ile uyumlu tutun.
Takım Parkı ve Kayıt Disiplini
Profesyonel kullanımda teknik kararların kalıcı olması için seçilen ekipman ve bakım uygulaması kayıt altına alınmalıdır. Hangi makinede hangi sürücü, lokma, hortum ve aksesuarın kullanıldığı bilindiğinde vardiyalar arasında standart korunur. Arızalı bir parçanın neden devre dışı bırakıldığı, hangi tarihte yenilendiği ve tekrar eden problemin hangi istasyonda görüldüğü yazılı olduğunda kök neden analizi kolaylaşır. Bu yaklaşım özellikle çok sayıda pnömatik alet kullanan fabrikalarda kişiye bağlı çalışma alışkanlıklarını azaltır ve yedek parça stok planını daha öngörülebilir hale getirir.
GAV Teknik Yaklaşımı
GAV Teknik pnömatik sıkma ekipmanı seçiminde bağlantı elemanının yalnız çapına değil, çalışma şartına ve proses gereksinimine bakar. 8.8, 10.9 veya 12.9 sınıfı bilgisi makine seçimine yön verir; ancak nihai kararı tek başına belirlemez. Tork aralığı, vardiya sayısı, sürücü sistemi, hava altyapısı ve doğrulama yöntemi birlikte planlandığında hem takım ömrü hem bağlantı güvenilirliği artar. Özellikle üretim ve ağır bakımda ekipman ile mühendislik prosedürünün aynı dili konuşması gerekir.